

密煉機投料順序詳解:優(yōu)化工藝的關鍵步驟與常見誤區(qū)
密煉機投料順序詳解:優(yōu)化工藝的關鍵步驟與常見誤區(qū)
密煉機投料順序是影響橡塑混煉質(zhì)量的核心環(huán)節(jié),不合理的加料順序可能導致分散不均、焦燒或能耗上升。本文將從實際生產(chǎn)角度,解析投料順序的基本原則、常見行業(yè)應用及優(yōu)化方法,幫助您提升混煉效率和產(chǎn)品一致性。
一、為什么投料順序如此重要?
密煉機的投料順序直接關系到物料分散均勻性、能耗控制和最終產(chǎn)品性能。錯誤的加料方式可能導致以下問題:
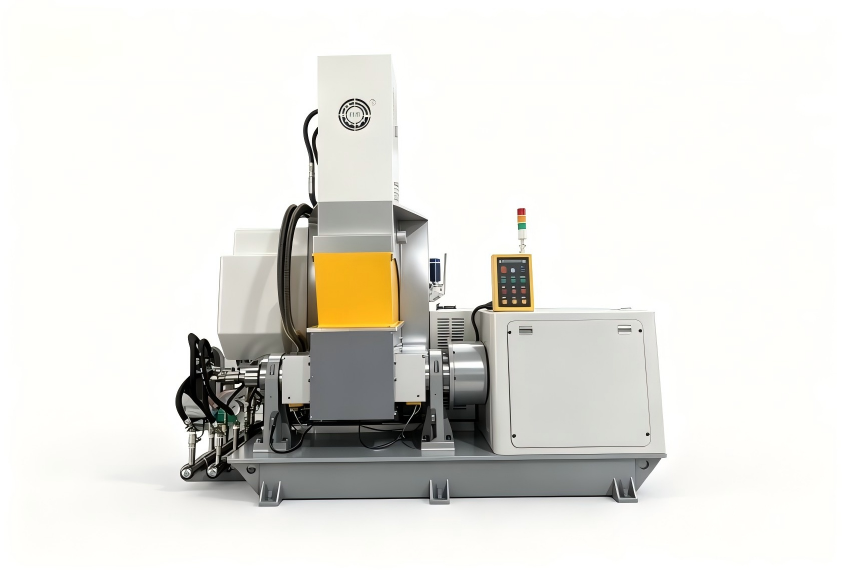
- 分散不均:大比重或高粘度物料若添加時機不當,易形成結團或局部濃度過高
- 工藝穩(wěn)定性差:某些助劑(如硫化劑)過早加入可能引發(fā)提前交聯(lián)
- 能耗增加:無效的混煉時間延長會顯著提高生產(chǎn)成本
合理的投料順序能確保物料在密煉室內(nèi)形成理想剪切流場,提升填充劑分散度并縮短混煉周期。
二、通用投料順序原則
盡管不同配方需定制化調(diào)整,但以下原則適用于大多數(shù)橡塑混煉場景:
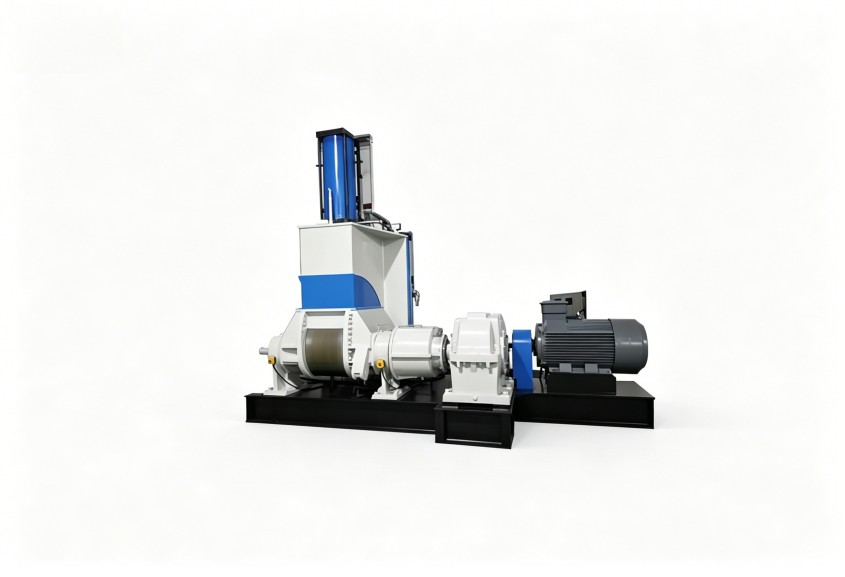
- 先加生膠/基體樹脂:形成連續(xù)相后再加入固體填料,利于分散
- 重質(zhì)填料分批加入:如碳黑、碳酸鈣等建議分2-3批投入,避免扭矩驟升
- 液體助劑中期添加:增塑劑、操作油等在填料部分分散后加入,促進溶脹
- 敏感助劑最后投入:硫化劑、發(fā)泡劑等應在混煉末期加入,防止提前反應
注:具體順序需根據(jù)物料特性(比重、粒徑、熱敏感性)和設備類型調(diào)整。
三、典型行業(yè)應用場景
1. 橡膠混煉(輪胎行業(yè))
常用順序:生膠 → 1/2補強填料 → 小料/防老劑 → 剩余填料 → 油類 → 硫化體系
注意點:氧化鋅通常與硫磺分開加入,避免早期硫化;炭黑分批次加入可降低能耗。
2. 塑料改性(工程塑料)
典型順序:基體樹脂 → 抗氧劑 → 填充劑 → 增強纖維 → 潤滑劑 → 著色劑
特殊處理:玻璃纖維等敏感材料應在熔體形成后通過側(cè)喂料口加入,避免過度斷裂。
3. 發(fā)泡材料生產(chǎn)
嚴格順序:聚合物 → 發(fā)泡成核劑 → 發(fā)泡劑 → 交聯(lián)劑
關鍵控制:發(fā)泡劑必須均勻分散,且溫度控制需精確,防止提前分解。
四、常見誤區(qū)與優(yōu)化建議
誤區(qū)一:所有物料一次性投入
后果:扭矩過高、分散不均、設備過載
改進方案:采用分段式投料,根據(jù)物料特性設置3-5個加料時段
誤區(qū)二:忽略物料物性差異
案例:將密度差異大的金屬粉末與聚合物同時投入,導致分層
解決方案:預處理高比重填料或調(diào)整轉(zhuǎn)子轉(zhuǎn)速
誤區(qū)三:溫度控制與投料不匹配
例如:熱穩(wěn)定劑未在適宜溫度窗口加入而失效
優(yōu)化方向:設置溫度觸發(fā)式自動投料系統(tǒng)
利拿實業(yè)在密煉機設計中考慮了投料工藝需求,設備支持多段投料編程和溫度聯(lián)動控制,可根據(jù)客戶配方提供定制化投料方案。
五、設備選型與工藝支持
選擇合適的密煉機是實現(xiàn)精準投料的前提。建議從以下維度評估:
- 投料系統(tǒng)配置:是否支持多批次自動投料
- 溫度控制精度:±1℃以內(nèi)的溫控有利于敏感物料添加
- 轉(zhuǎn)子設計:嚙合型轉(zhuǎn)子更適合纖維類物料的分散
- 清潔便捷性:避免批次間交叉污染
利拿實業(yè)加壓式密煉機配備智能投料控制系統(tǒng),可存儲多種配方工藝參數(shù),并支持遠程調(diào)試與工藝優(yōu)化指導。
六、結語與后續(xù)建議
密煉機投料順序是工藝優(yōu)化的關鍵環(huán)節(jié),需要結合物料特性、設備參數(shù)和生產(chǎn)目標進行系統(tǒng)性設計。建議企業(yè)通過小試確定最佳投料工藝,再逐步放大到生產(chǎn)線。
如需針對特定配方(如高填充體系、特種彈性體等)獲取投料順序方案或設備配置建議,歡迎聯(lián)系利拿實業(yè)技術團隊提供定制化支持。我們可結合您的物料特性與產(chǎn)能需求,推薦合適的密煉機型號與工藝參數(shù)。
