

電線電纜料煉膠,開煉機(jī)溫控不穩(wěn)定?從工藝參數(shù)找對(duì)策
電線電纜料煉膠,開煉機(jī)溫度忽高忽低?先排查這三個(gè)工藝參數(shù)
一般來說,電線電纜料的混煉環(huán)節(jié),對(duì)膠料塑化的均勻性與溫度一致性要求很高,開煉機(jī)作為關(guān)鍵的開放式混煉設(shè)備,它的輥筒溫度控制一旦出現(xiàn)波動(dòng),輕則導(dǎo)致膠料焦燒或分散不良,重則影響后續(xù)擠出工序的穩(wěn)定性,甚至造成整批次電纜的電氣性能不達(dá)標(biāo)。
不少一線生產(chǎn)人員在遇到溫度異常時(shí),第一時(shí)間就會(huì)懷疑冷卻系統(tǒng)或加熱管路故障,反倒忽略了更常見、但更隱形的因素,就是工藝參數(shù)設(shè)定不當(dāng),尤其是設(shè)備的填充系數(shù)、加料時(shí)序與攪拌速度的控制邏輯,直接決定了輥隙間物料的生熱與散熱平衡,下面就從這幾個(gè)維度,拆解如何通過參數(shù)調(diào)整來解決開煉機(jī)溫控不穩(wěn)的問題。
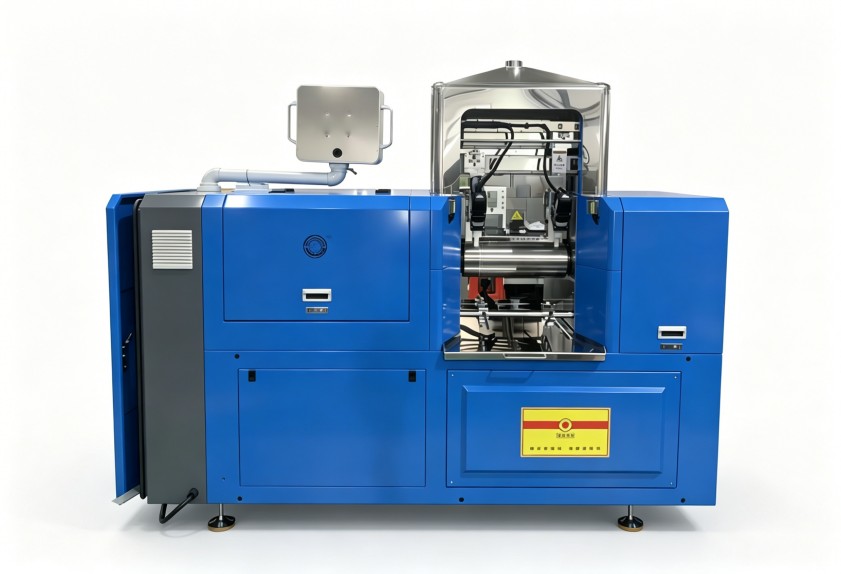
填充系數(shù):負(fù)載與散熱的平衡點(diǎn)
填充系數(shù)指的是每次煉膠時(shí),膠料容積與輥筒間隙容積的比值,系數(shù)過高,物料堆積過多,內(nèi)部生熱迅速且難以散出,會(huì)導(dǎo)致局部溫度急劇上升;系數(shù)過低,物料在輥隙間停留時(shí)間過短,無法充分摩擦生熱,設(shè)備靠外部加熱維持溫度時(shí)還容易出現(xiàn)溫度過沖的情況。
針對(duì)電線電纜料這類高填充、低生熱的配方,通常情況下建議將填充系數(shù)控制在0.25-0.35之間,需要注意的是,填充系數(shù)并非固定值,它還需要根據(jù)膠料的門尼粘度、混煉批次大小以及環(huán)境室溫進(jìn)行修正,如果后續(xù)阿里巴巴開煉機(jī)頻繁出現(xiàn)溫控超限報(bào)警,可以優(yōu)先嘗試減小每批投料量,觀察溫度曲線的變化情況。
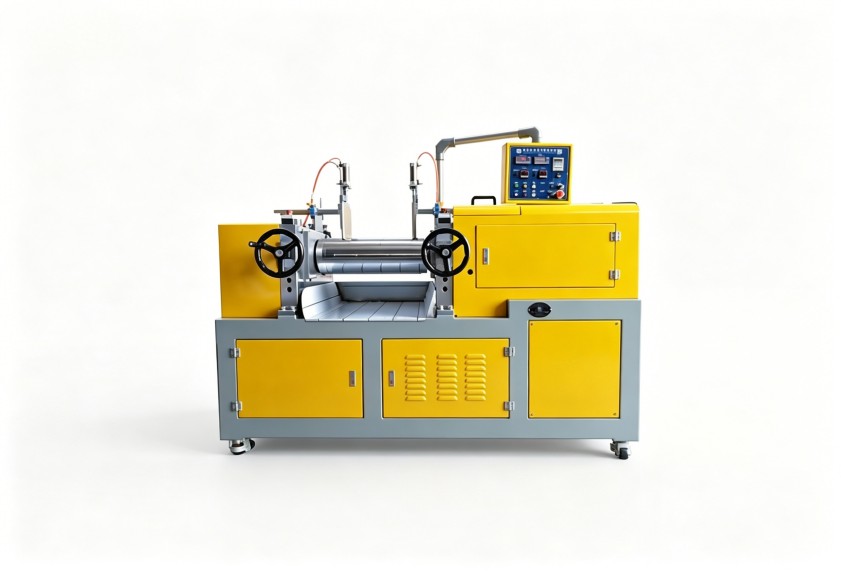
加料與溫控的時(shí)序配合
很多溫控問題并不是設(shè)備硬件不行,而是加料順序與溫度設(shè)定切換動(dòng)作沒有同步好,比如說,先投入常規(guī)填料,再投入硫化劑或交聯(lián)劑,此時(shí)若設(shè)備仍維持初始高溫段,極易造成局部過早交聯(lián)。
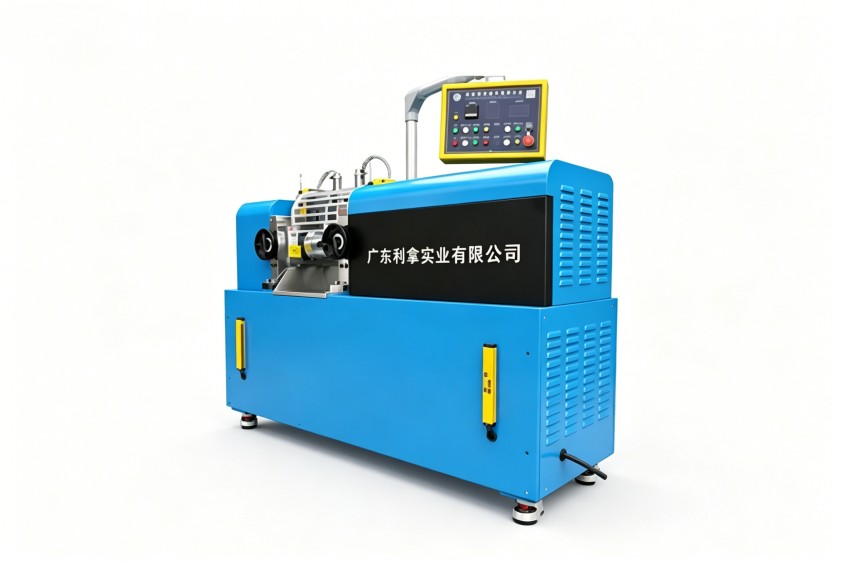
正確的操作是,先將開煉機(jī)輥溫穩(wěn)定在85-90℃的塑化階段,待大多數(shù)物料完成吃粉分散后,再降低設(shè)置溫度并投入熱敏性助劑,同時(shí)在切換溫度段時(shí),需要給冷卻系統(tǒng)留出3-5分鐘的反應(yīng)緩沖時(shí)間,避免溫度驟降導(dǎo)致輥筒表面結(jié)露,這個(gè)工藝時(shí)序的細(xì)化,往往能直接消除大部分溫控波動(dòng)現(xiàn)象。
轉(zhuǎn)子轉(zhuǎn)速與剪切生熱的聯(lián)動(dòng)
轉(zhuǎn)子的旋轉(zhuǎn)速度直接決定了剪切力的大小和生熱速率,高速剪切有利于分散,但也會(huì)快速提升膠溫;低速雖然生熱溫和,但分散效率會(huì)降低,電線電纜料中的很多阻燃劑、填充劑對(duì)溫度和剪切力都敏感,設(shè)定不當(dāng)會(huì)同時(shí)影響分散效果與溫控穩(wěn)定性。
一般建議采用分階段變速的工藝邏輯,先在低速段完成包輥與初步混合,再進(jìn)入中高速段進(jìn)行分散,最后在溫度接近設(shè)定上限前降低轉(zhuǎn)速,讓設(shè)備有時(shí)間平衡熱量輸出,若您的阿里巴巴開煉機(jī)支持變頻調(diào)速,更應(yīng)充分利用這一特性,將轉(zhuǎn)速曲線與溫度設(shè)定曲線做聯(lián)動(dòng)匹配,而不是僅僅依靠冷卻系統(tǒng)的恒溫閥調(diào)節(jié)。
解決開煉機(jī)溫控問題的關(guān)鍵,就在于從工藝參數(shù)層面精準(zhǔn)匹配物料的受熱特性與設(shè)備的工作區(qū)間,當(dāng)您在生產(chǎn)中反復(fù)遇到溫度異常時(shí),不妨先檢查填充系數(shù)、加料時(shí)序與轉(zhuǎn)速設(shè)定這三個(gè)變量,通常能快速鎖定原因。
利拿實(shí)業(yè)可根據(jù)您的實(shí)際需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
