

電線電纜料分散總是不均勻?先看看雙螺桿擠出機的這幾個工藝參數(shù)
電線電纜料分散不均,先別急著換機,問題可能在這兩個工藝設置上
平時我們做電線電纜料的生產(chǎn)過程里,配方料投進去之后,經(jīng)過雙螺桿擠出機的剪切還有混合,最后出來的料片或者粒料里,還是會出現(xiàn)色點、粒子團聚或者助劑分布不均的情況,這類分散異常不是設備本身的結構缺陷,大多是和當前物料匹配的工藝參數(shù)適配度不夠有關系,不少做生產(chǎn)的企業(yè)碰到這種情況,第一反應都覺得是設備老化或者螺桿配置不對,反而忽略了從工藝的角度去做系統(tǒng)排查。
螺桿組合:剪切與分布的平衡點在哪里
一般來說,一臺螺桿設備的實際加工能力,不只是看電機功率多大,也得看螺桿元件的排列組合方式,電線電纜料本身就屬于高填充體系,很多時候要加大量的阻燃劑、炭黑或者偶聯(lián)劑,螺桿對物料的剪切強度,就直接決定了粉體能不能充分解聚,還能被基料完整包覆。
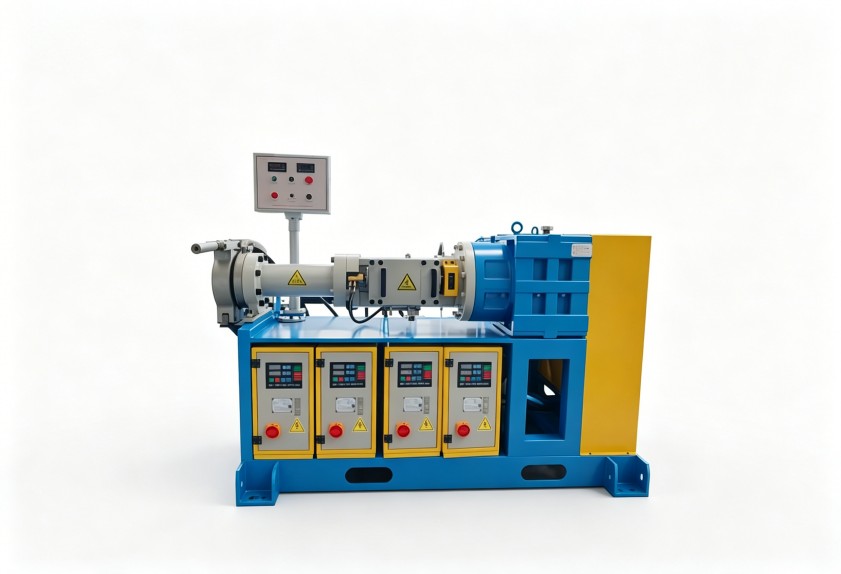
捏合塊與螺紋元件的協(xié)同效果
適當把捏合塊的長度增加一點,或者多加幾個反向螺紋元件,就能提供更強的剝離分散作用,幫著把已經(jīng)團聚的粉體徹底打散,輸送段的填充系數(shù)也得留意,要是數(shù)值太低,物料在機筒里停留的時間就會太長,降解的風險自然跟著往上升,要是數(shù)值太高,又會讓熔體壓力出現(xiàn)波動,反而影響分布混合的效果,還有排氣段和脫揮效果的關聯(lián),要是螺桿末端的壓力段設計得不合理,低分子物沒法有效逸出,后續(xù)材料的擊穿電壓還有表面光潔度也會受到影響。
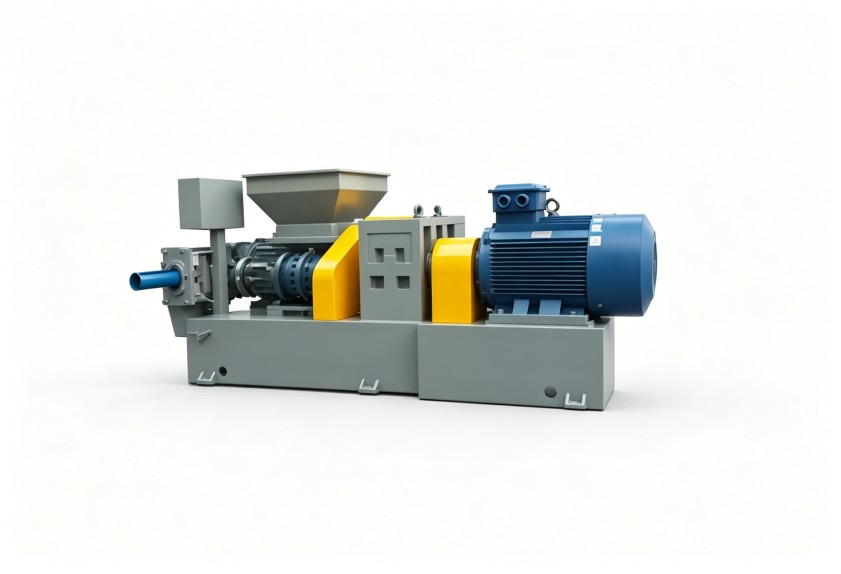
針對材料本身的特性,比如熔融溫度區(qū)間、剪切敏感度這些,調整某一個區(qū)域的捏合塊壓力角,有時候效果比直接換掉整根螺桿還直接,調試的時候重點要監(jiān)測擠出扭矩還有熔體溫度的變化趨勢就行。
溫控精度:設定溫度與實際熔溫之間的真實差距
通常情況下,不少雙螺桿擠出機的用戶,習慣把機筒各段的溫度都設成等距遞增的模式,但是碰到物理特性差異比較大的混合組分,比如丁腈橡膠和PVC共混,或者要往里面加微米級陶瓷粉體的時候,這種溫度設定方式,就容易讓熔體在某一個區(qū)段里出現(xiàn)局部過熱或者過冷的情況,高粘度組分的塑化會不完全,低粘度組分又可能提前發(fā)生降解。
影響實際熔體溫度的因素
螺桿轉速和物料填充量的匹配度很關鍵,轉速開得太快,會引入額外的摩擦熱,實際熔溫比設定值高出30℃以上都是常有的事,這時候溫控系統(tǒng)要是只靠冷卻風機來調節(jié),響應滯后的問題會很明顯,機筒冷卻循環(huán)系統(tǒng)的設計也不能忽略,冷卻流道里有沒有死角或者狹窄段,會直接影響控溫的效率,要是設備剛啟動的初期溫度頻繁超調,就可以把PID參數(shù)調整成更緩慢的斜坡設定模式,還有進料口和排氣口的風量控制,加工含鹵素的阻燃體系的時候,進料口段的溫度要是設定得太高,會提前引發(fā)脫鹵反應,生成腐蝕性氣體之后粘附在螺桿表面。
現(xiàn)場實際調試的時候,可以先拿PE料把機筒清空,再以觀察熔體從口模流出來時的表面顆粒感還有色澤均勻度作為基準,逐段微調溫度的設定值就好。
從排查到系統(tǒng)優(yōu)化
分散不均的問題,往往都不是單一原因造成的,優(yōu)先級最高的排查項,就屬確認當前螺桿組合和待加工物料的匹配度,要是連續(xù)試料之后,還是能看到明顯的未分散粒子,建議把樣品拿去做微觀切片觀察,確認到底是剪切強度不足,還是溫控波動導致的局部塑化差異,利拿實業(yè)可以根據(jù)您的實際生產(chǎn)需求,提供全流程非標定制化的橡塑混煉成型解決方案。
