

塑料改性生產(chǎn)中,嚙合機(jī)螺桿卡死往往出在溫度與喂料節(jié)奏上
塑料改性產(chǎn)線上的“卡死”困局:螺桿不轉(zhuǎn)的真實(shí)原因分析
在塑料改性生產(chǎn)線上,螺桿突然卡住不轉(zhuǎn)了,很多時(shí)候不是因?yàn)樵O(shè)備本身“壞掉了”,而是溫度、喂料還有工藝參數(shù)之間的平衡被打破了。就比如說,停機(jī)一次,整批物料可能就報(bào)廢了,能耗和延誤的成本遠(yuǎn)遠(yuǎn)超過換一顆螺絲的維修費(fèi)用。本文想從實(shí)際工況出發(fā),圍繞嚙合機(jī)螺桿卡死這種具體故障,聊一聊它背后最常見的兩個(gè)工藝誘因。
溫度場失控:物料軟化不均往往是第一信號
捏合機(jī)或者雙螺桿設(shè)備的螺桿卡死,多數(shù)情況下跟機(jī)筒內(nèi)物料狀態(tài)的突變有關(guān)系,這個(gè)關(guān)系還挺直接的。
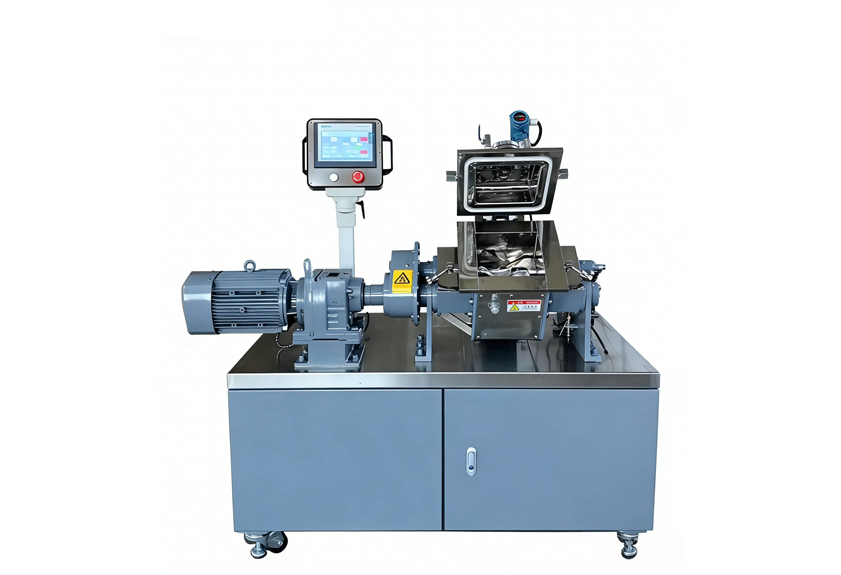
機(jī)筒預(yù)熱溫度與物料熔融特性不匹配
具體來說,啟動階段或者換料之后,螺桿轉(zhuǎn)動需要的電流會變大,嚴(yán)重的時(shí)候就直接過載報(bào)警了。原因呢,一般是因?yàn)闄C(jī)筒各區(qū)段的設(shè)定溫度,跟所加工物料的實(shí)際黏度-溫度曲線沒有匹配好。比如高填充PP或者玻纖增強(qiáng)PA這類材料,它們的流動溫度窗口比較窄,如果設(shè)定溫度偏低,物料沒有充分熔融,就會在螺桿的壓縮段堆積起來,形成所謂的“冷塞”。排查的時(shí)候,建議在換料時(shí),要依據(jù)物料供應(yīng)商提供的熔融指數(shù),復(fù)核一下機(jī)筒各區(qū)溫控儀表,梯度升溫到目標(biāo)值,然后保溫至少10分鐘再進(jìn)料,這樣能好一些。
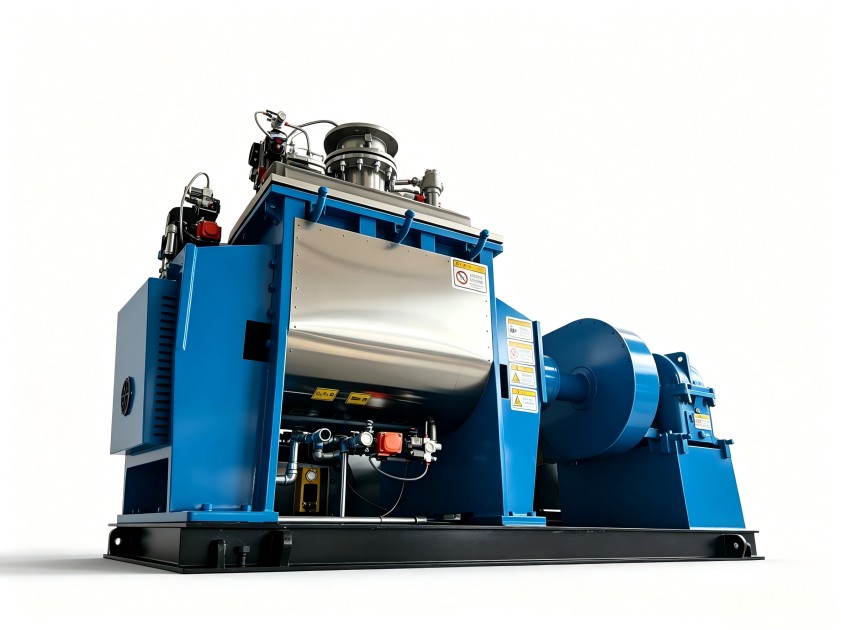
剪切熱疊加導(dǎo)致的局部超溫
有時(shí)候在生產(chǎn)過程中,電流會慢慢爬升,同時(shí)機(jī)筒某個(gè)地方還會異常冒煙,之后螺桿就卡死了。這個(gè)現(xiàn)象的解釋是這樣的:高黏度物料在螺桿高速剪切下會產(chǎn)生大量熱量,如果散熱設(shè)計(jì)或者溫控系統(tǒng)的響應(yīng)不夠快,局部物料溫度就會超過分解點(diǎn),然后碳化結(jié)焦,最后卡在螺桿和機(jī)筒的間隙里。長期高速高填充生產(chǎn)的時(shí)候,建議監(jiān)控機(jī)筒中后段的實(shí)際溫度,跟設(shè)備設(shè)定的報(bào)警值對比一下,適時(shí)調(diào)整螺桿轉(zhuǎn)速或者增加冷卻區(qū)的流量。
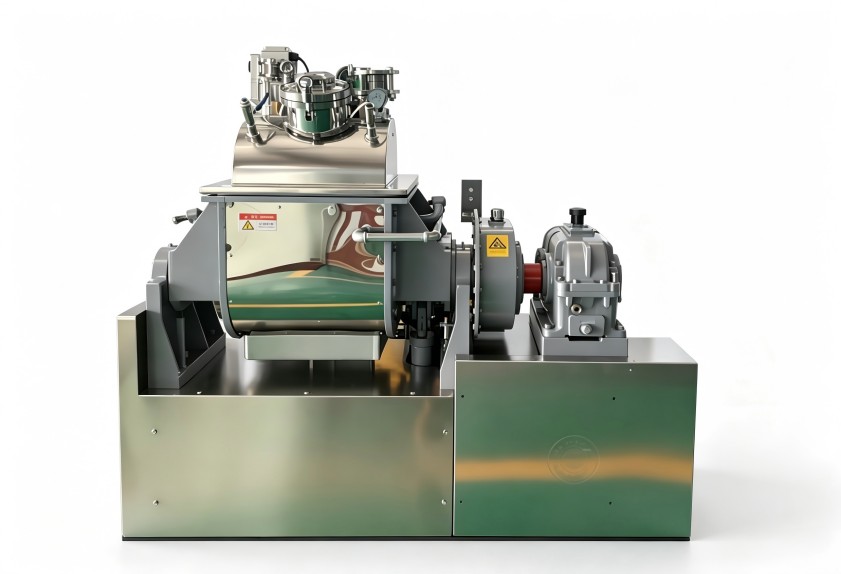
喂料節(jié)奏與填充系數(shù):看似簡單的問題,卻容易被忽視
除了溫度,喂料端的穩(wěn)定性也挺重要的,它直接影響螺桿負(fù)載的均勻性。比如說,斷續(xù)供料或者填充系數(shù)過高,都會讓螺桿扭矩在短時(shí)間內(nèi)突然飆升。
斷料與堆積的連鎖反應(yīng)
一般情況下,自重下料如果出現(xiàn)架橋或者失重秤波動,物料就會瞬時(shí)中斷。停了料之后,熔體壓力下降,等再恢復(fù)供料時(shí),大量物料同時(shí)涌入機(jī)筒,螺桿就承受了沖擊載荷,卡死的風(fēng)險(xiǎn)就升高了。應(yīng)對的方向可以是,在失重稱和主料斗之間增加緩沖輸送,或者采用側(cè)向強(qiáng)制喂料,這樣能保持填充系數(shù)的穩(wěn)定。
填充系數(shù)設(shè)定要留有余地
高填充比例雖然能提升產(chǎn)能,但填充系數(shù)如果超過設(shè)備設(shè)計(jì)上限,物料壓實(shí)密度就會太高,螺桿軸向推力過大,很容易卡死。從經(jīng)驗(yàn)來看,常用嚙合機(jī)的填充系數(shù)在0.6到0.8之間,高潤滑配方可以適當(dāng)提高一點(diǎn),無油或者高黏配方就應(yīng)該下調(diào)。這個(gè)原則需要記一下。
不同行業(yè)場景下的特殊關(guān)注點(diǎn)
- 塑料改性這邊,大多用的是雙螺桿或者密煉造粒,常見的卡死場景主要出現(xiàn)在換料階段,還有填充劑(比如碳酸鈣、滑石粉)大量添加之后。
- 色母粒的話,顏料微粉會在螺桿根部因?yàn)殪o電團(tuán)聚,導(dǎo)致局部阻力突然增大,就容易引發(fā)卡死。所以得關(guān)注螺桿組合和分散劑的添加順序。
- 新能源材料這塊,像PVDF、正極材料前驅(qū)體,它們的加工窗口特別窄,對溫控和喂料節(jié)奏要求最嚴(yán)格,建議選配那種有快速響應(yīng)溫控系統(tǒng)的機(jī)型。
應(yīng)對與排查思路
嚙合機(jī)螺桿卡死其實(shí)不是“不可預(yù)料的”,它更像是工藝參數(shù)和設(shè)備狀態(tài)共同作用的結(jié)果。生產(chǎn)現(xiàn)場可以從下面幾個(gè)方向入手試試看。記錄每次卡停前的溫度、電流、喂料速度這些數(shù)據(jù),從中找出規(guī)律;檢查機(jī)筒各區(qū)溫控儀表的精度,每年至少校準(zhǔn)一次;對于高填充或者換料頻繁的產(chǎn)線,可以配置扭矩限制器和自動保護(hù)停機(jī)程序。利拿實(shí)業(yè)可以根據(jù)您的實(shí)際需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
