

硫化機老是出廢品?先看看配套的上游混煉設備穩(wěn)不穩(wěn)
硫化環(huán)節(jié)頻頻報廢,源頭可能藏在混煉工序里
輪胎硫化的時候,大家最怕碰到啥問題呢?無非就是焦燒、氣泡,或者同一批料硫化完了尺寸對不上。很多時候啊,生產(chǎn)班組把注意力全放在硫化機本身的壓力、溫度和模具上面,排查了好幾輪,可就是找不到根兒在哪里。有一種情況挺常見的,但容易被忽略——上游混煉環(huán)節(jié)的波動,其實直接就傳導到了硫化工序。混煉膠的門尼粘度不均勻,或者分散度差了,這些缺陷到了硫化階段就會被放大。
現(xiàn)在業(yè)內(nèi)不少工廠升級硫化機的時候,經(jīng)常忘了看看配套的上游密煉、開煉設備是不是跟得上新工序的工藝要求。你想想,原料換了、配方換了、工藝也換了,可混煉設備的能力還停留在幾年前的標準,那最終效果當然要大打折扣了。與其在硫化機上一味地調(diào)整,不如回過頭來,看看那些硫化機配套設備能不能穩(wěn)定地輸出合格的混煉膠。
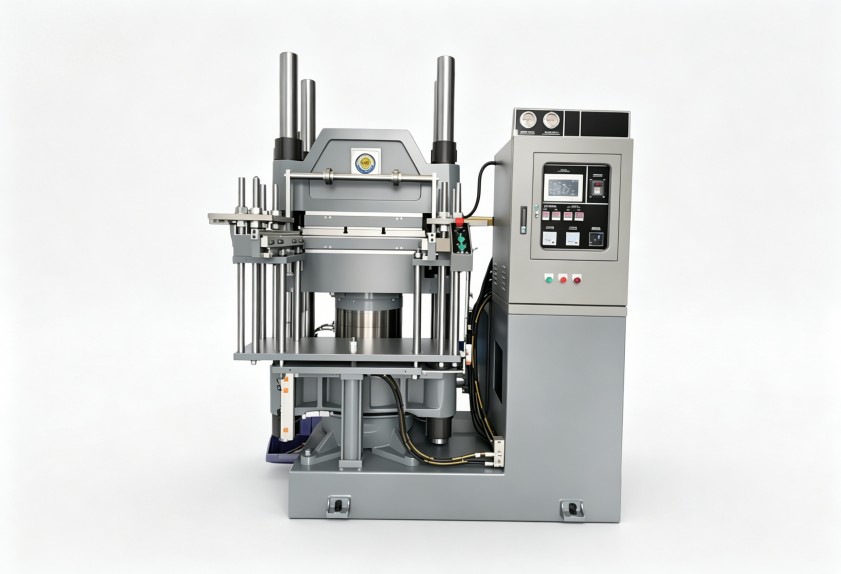
混煉工藝的兩個關(guān)鍵參數(shù):溫控與填充系數(shù)
溫控精度這事兒,可以說是混煉質(zhì)量的定海神針。天然膠、丁苯膠、順丁膠,每一種膠料的混煉溫度窗口都不太一樣。溫度一旦偏高了,膠料就容易出現(xiàn)早期硫化,也就是焦燒,這樣的膠料到了硫化機里,流動性和交聯(lián)反應都會失控。要是溫度偏低了,填料和橡膠的結(jié)合就不夠充分,硫化之后物理性能波動就會比較大。所以說,密煉機(作為主要的硫化機配套設備之一)它的轉(zhuǎn)子冷卻效率,還有腔體溫控系統(tǒng)的響應速度,這兩樣東西直接決定了每一車膠料是不是在同一個溫度曲線下面完成混煉的。
填充系數(shù)這個參數(shù)會影響剪切效率和批次穩(wěn)定性。填充系數(shù)要是太高了,膠料在轉(zhuǎn)子和腔壁之間就形成不了有效的剪切,分散效果就變差了;填充系數(shù)太低了呢,能耗浪費不說,混煉時間也得延長。一般來說,現(xiàn)場工程師會根據(jù)配方和轉(zhuǎn)子構(gòu)型計算一個理想的范圍,可要是設備本身的設計余量不夠,比如說電機功率小了,或者轉(zhuǎn)子形狀不適應高填充,那在實際生產(chǎn)里面就很難重現(xiàn)工藝設定值了。
從常見故障反推設備改進方向
咱們就拿輪胎制造里頭一個經(jīng)典的故障——硫化物的“流痕”來說吧。這個缺陷經(jīng)常被歸因到模具或者硫化劑用量上面,可是實測發(fā)現(xiàn),混煉膠里面的炭黑分散度不達標才是主要的原因。炭黑團塊在硫化過程中沒辦法被完全包裹住,流動前沿就會出現(xiàn)擾動,最后在胎面留下一道道線狀的痕跡。
要解決這類問題,就得關(guān)注密煉機的轉(zhuǎn)子構(gòu)型能不能提供足夠的分散剪切力,還有是不是有合適的自動溫控系統(tǒng)來維持排膠溫度。如果現(xiàn)有設備已經(jīng)運行了好多年,轉(zhuǎn)子磨損了導致間隙變大,或者溫控閥動作滯后,那混煉質(zhì)量的波動幾乎是躲不掉的。對于這種工況,把混煉設備的性能校準到能匹配新工藝標準,往往比單純增加硫化機臺數(shù)要更管用一些。
選型時務必看整體系統(tǒng)而非單機參數(shù)
生產(chǎn)主管在規(guī)劃產(chǎn)線升級的時候,容易掉進一個誤區(qū):就只看硫化機的主機技術(shù)參數(shù),卻把整條線的物料流和熱歷史給忽略了。硫化機配套設備其實涵蓋了從配料稱量、上輔機、密煉機,到開煉機、擠出壓片機這些所有環(huán)節(jié)。隨便哪一個環(huán)節(jié)出了波動,都會被層層放大。
比如說吧,要是上游密煉機的排膠溫度溫差超過了±3°C,經(jīng)過開煉機薄通和冷卻之后,膠料的門尼粘度差異可能就會擴大到±5個單位。這種差異到了硫化機里面,會因為膠料流動性不一樣而產(chǎn)生內(nèi)應力,結(jié)果就導致成品尺寸超差。因此,比較合理的做法是把硫化機和上游混煉設備當成一個系統(tǒng)來評估,排查瓶頸的時候先測量混煉膠的工藝穩(wěn)定性和重復性,而不是直接就去更換硫化機。
對于輪胎制造企業(yè)來說,產(chǎn)量壓力越大,越要把工藝的“可重復性”給保持住。設備的穩(wěn)定性比單臺設備的極限產(chǎn)能更值得咱們關(guān)注。利拿實業(yè)可以根據(jù)您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
