

塑料改性用造粒擠出機,設備配置與工藝協(xié)同決定了效率
塑料改性批次切換頻繁,造粒擠出機的螺桿組合與溫控該怎樣匹配?
一般來說塑料改性生產(chǎn)過程里,經(jīng)常要處理不同配方、不同物性的各類物料,造粒擠出機在批次切換的時候,能不能同時兼顧混合效果和產(chǎn)能,往往不只是由螺桿轉速決定,更多是要看螺桿組合和溫控系統(tǒng)有沒有和物料特性做到真正的協(xié)同,很多從業(yè)者會把注意力單獨放在電機功率或者螺桿直徑這類參數(shù)上,就忽略了“配置適配工藝”才是穩(wěn)定出料的核心基礎。
螺桿組合:不是元件越多越好,而是分布與材質(zhì)匹配
螺桿是造粒擠出機用來執(zhí)行混合、剪切、分散功能的核心部件,針對塑料改性領域常見的填充、增強、共混工藝,螺桿的剪切元件組合方式,會直接影響填料的分散均勻度,通常情況下處理高填充體系的時候,前期需要設置低剪切區(qū),讓填料可以均勻浸潤,到后期才逐步施加剪切力完成分散工序;要是剪切段設置得太早,就會出現(xiàn)局部溫升過高或者填料團聚的問題。
合理的螺桿組合設計,還得考慮元件材質(zhì)和物料的酸堿度、磨損性的適配度,另外不同批次物料切換的時候,要是模頭流道設計和螺桿的整體排布不匹配,換料排空的效率也會出現(xiàn)明顯的下降。
溫控精度影響的不只是塑化,更是批次重復性
改性料的質(zhì)量穩(wěn)定性,很大程度上是由同一工藝條件下,多次生產(chǎn)的結果一致性來判定的,造粒擠出機的各個溫控區(qū)能不能牢牢鎖定設定溫度,在排料或者停料的時候還能快速回穩(wěn),直接關系到每批次的塑化狀態(tài)是不是能保持一致。
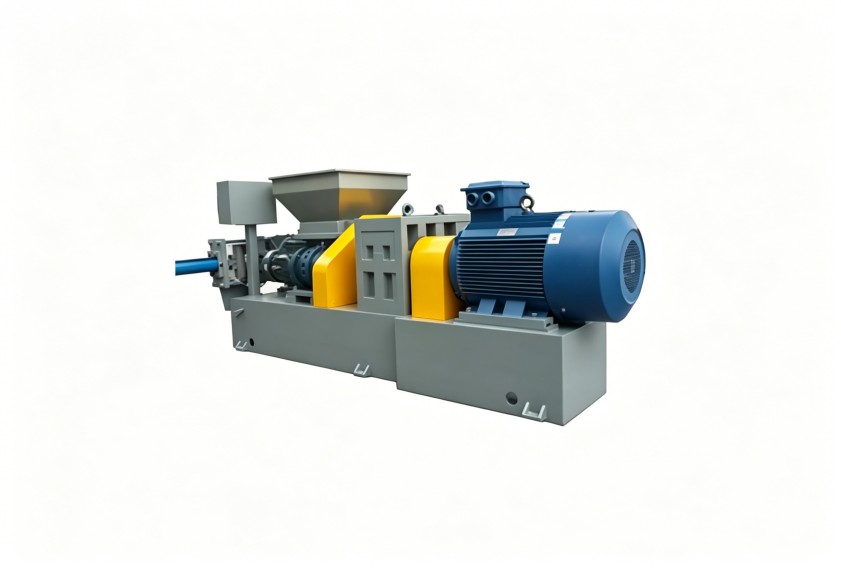
常見的控溫難點,就是當添加大量低熔點助劑或者反應型單體的時候,局部放熱很容易導致溫度失控;而處理高黏度物料的時候,剪切熱又會造成機身溫度往上飄,要是溫控系統(tǒng)只能做“事后補償”,生產(chǎn)速度就會被擠占,甚至需要降速才能換得合格的產(chǎn)品率。
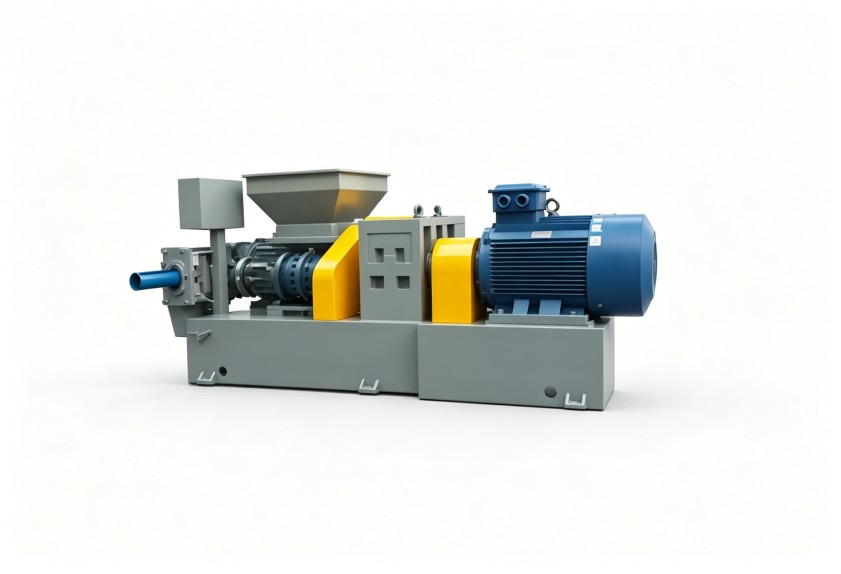
選型的另一個參考角度,就是加熱冷卻方式有沒有和物料的比熱、剪切敏感性相匹配,比如說要不要配置多點獨立溫控、冷卻水道是不是和各個螺筒一一對應,這些細節(jié)就決定了設備能不能適配工藝的彈性調(diào)整需求。
在滿足工藝需求的前提下,再談生產(chǎn)效率
不少用戶在咨詢采購造粒擠出機的時候,開口先問“每小時多少公斤”,之后才會問“能做什么料”,從實際的生產(chǎn)經(jīng)驗來看,先把物料類型、填充比和溫度敏感范圍確認清楚,再按照工藝窗口倒推螺桿結構和控溫模式,更能避免投產(chǎn)后還要反復調(diào)試的問題。
從結構層面來看,螺桿長徑比、分布在螺桿各段的捏合塊和齒形盤數(shù)量,得結合物料從熔融到脫揮再到建壓的完整加工路徑來設計,只從產(chǎn)量維度出發(fā),用大規(guī)格設備去跑小配方,有時候反而會因為物料在機筒內(nèi)停留時間不夠,導致塑化效果達不到要求。
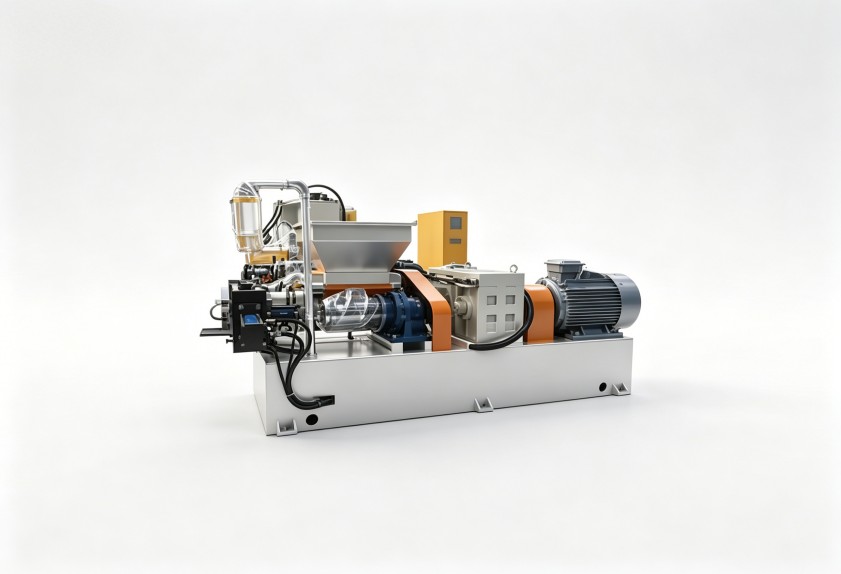
結合具體的膠種配方確認螺桿排布和溫控區(qū)的設定,比單純追求大產(chǎn)量更能保障出料穩(wěn)定,原料特性不一樣,適用的剪切強度和加熱方式差異也很大,對于需要頻繁切換配方或者材料的用戶,設備的多工況適應能力同樣值得納入評估范圍。
