

新能源材料混煉總跳閘?先排查這三個嚙合機過載保護盲區(qū)
新能源材料配方頻繁切換,嚙合機過載保護卻總在關鍵時停機?問題可能就出在這里
在新能源材料混煉車間里,不少企業(yè)一開始可能會把停機歸因于設備選型不對,但根據(jù)我們接觸到的案例,超過半數(shù)的問題根源其實是在生產(chǎn)管理環(huán)節(jié),尤其是那個嚙合機過載保護的觸發(fā)條件與日常操作邏輯的錯位。原本很流暢的產(chǎn)線,如果被一次過載保護給打斷了,那就意味著不僅要重新升溫啊、排料啊,還可能影響后面工序的連續(xù)性和批次質量。下面這三個方面的排查方向,或許能幫您繞過這個隱性陷阱。
配方切換頻繁的情況下,安全余量設置過死其實是主因
當從低粘配方切換到高粘配方的時候,如果還沿用上一批次的“安全轉速”和“填充系數(shù)”,那么轉子瞬間承受的扭矩就容易逼近設備設定的硬限位,這就會反復觸發(fā)那個嚙合機過載保護。新能源材料比如磷酸鐵鋰電極料或者導熱硅膠基料它們的粘性差異是很大的。
建議排查點: 建議去排查一下上位機系統(tǒng)中每次切換配方時的電流或扭矩初始設定值。一般來說比較合理的做法是,在高粘批次開始的前2-3分鐘,臨時性地降低上頂栓的加壓壓力,讓物料先預分散一下,然后再逐步調整到常規(guī)工藝參數(shù)。這樣的管理調整其實很簡單,但往往能明顯降低誤觸發(fā)的頻率。
排料溫度控制不嚴的話,容易導致剩余物料硬化然后堵轉
還有一個特別容易被忽略的場景就是,操作員為了趕交期,上一批次排料的時候沒有讓腔體溫度降低到合理范圍,就急急忙忙投入下一批物料了。這時候腔內殘留的那些硬質塊狀物如果卡在轉子與混煉室壁之間的話,就會讓負載急劇升高,從而直接引發(fā)保護裝置動作。這種情況在加工高填充量的陶瓷粉體或者導熱材料的時候尤其常見。
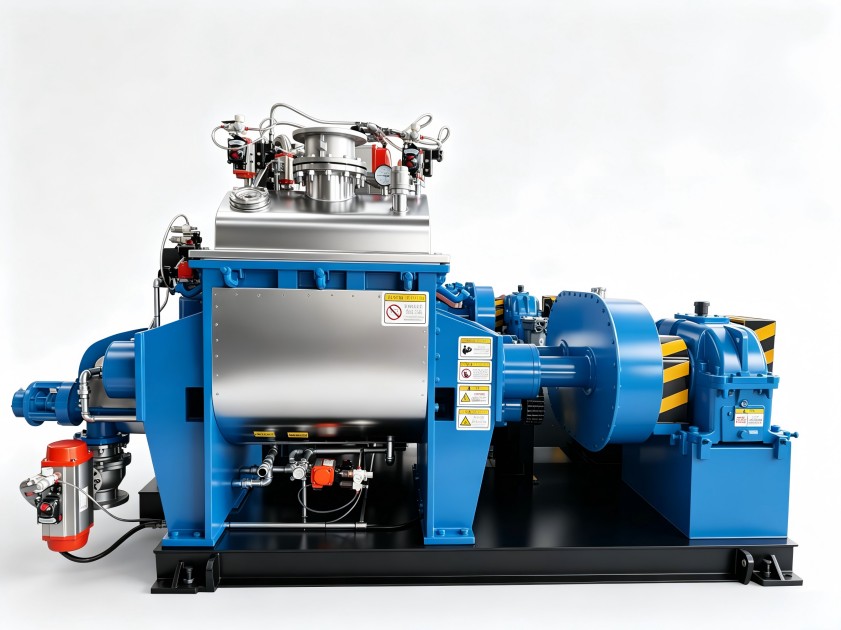
改善方向: 建議建立一個比較嚴格的流程,就是排料之后做溫度監(jiān)測再加空轉清腔,確保每次換料之前內部都沒有硬塊殘留。這本質上就是對嚙合機過載保護的預防性管理,比單純地調高保護值要更可靠一些。
日常維護方面,潤滑與緊固的細微偏差也要注意
很多車間都挺重視主軸潤滑的,但卻容易忽略轉子端面密封處的潤滑狀態(tài)。當密封處因為潤滑不良或者磨損導致間隙變大的時候,物料特別是粉狀填料就容易滲進去,堆積在軸承與機械密封之間,這樣一來局部阻力就增大了,最后整機扭矩超標就會觸發(fā)過載。還有就是傳動皮帶或者聯(lián)軸器如果有點輕微松動的話,在被帶載運行的時候也可能產(chǎn)生額外的摩擦阻力,然后就被電流檢測系統(tǒng)誤判成過載了。
檢查清單:
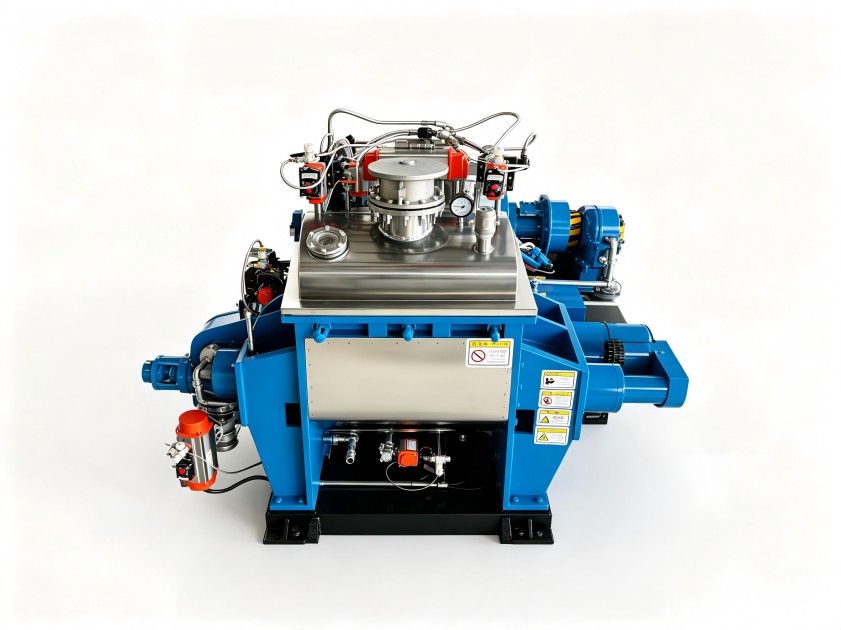
- 定期檢查一下端面密封的潤滑油脂注入量和壓力。
- 確認一下三角帶的張力是不是均勻的,聯(lián)軸器螺栓有沒有松動。
- 每季度校準一次扭矩傳感器或者電流互感器的零點和精度,避免因為信號漂移導致誤報警。
管理上能做到這兩點的話,過載觸發(fā)率就能明顯下降。
嚙合機過載保護其實并不是越靈敏越好,而是需要結合具體的排產(chǎn)節(jié)奏、物料特性和設備實際狀態(tài)來動態(tài)調整的。當你的團隊開始從“設備防故障”這個思路轉向“工藝與維護協(xié)同管理”以后,很多低頻但致命的停機問題自然就解決了。
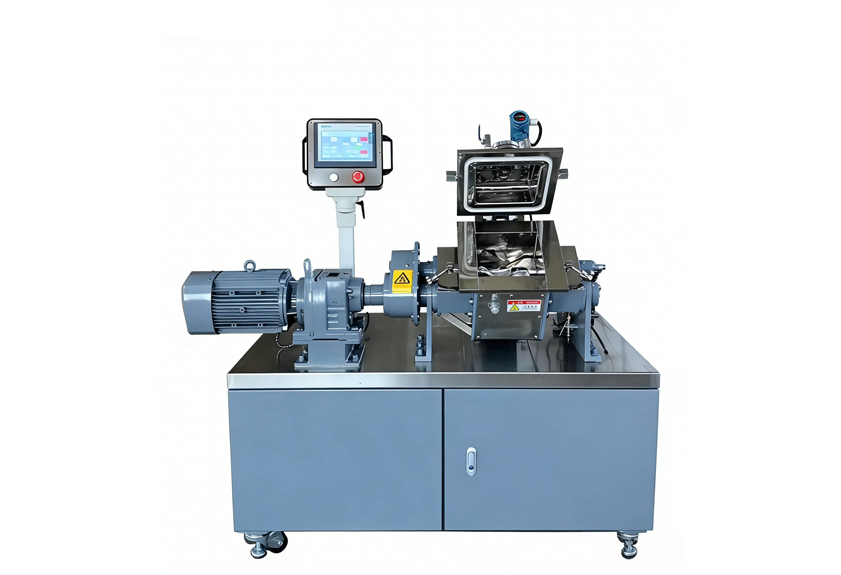
如果您需要結合自己的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況來評估方案的話,可以隨時和利拿實業(yè)技術團隊進一步溝通一下。
