

冷喂料擠出機(jī)溫度失控,護(hù)套表面頻繁起疙瘩?
護(hù)套表面起疙瘩,先排查機(jī)筒各段溫度的設(shè)定邏輯
電纜料在擠出的時(shí)候,護(hù)套表面老是出現(xiàn)那種局部的斑塊、顆粒感,有時(shí)候甚至能看到焦燒的異物,這個(gè)問題主要集中在機(jī)頭出料的那一段。其實(shí)吧,這通常跟冷喂料擠出機(jī)機(jī)筒溫度控制得不太到位有著直接的關(guān)系。很多同行遇到這種缺陷,第一反應(yīng)就是去調(diào)螺桿轉(zhuǎn)速或者換個(gè)濾網(wǎng)什么的,結(jié)果時(shí)間花了不少,可問題還是沒從根本上解決,波動(dòng)照樣存在。我這篇文章呢,就是想著從連續(xù)生產(chǎn)過程中的溫度反饋和保溫策略這兩個(gè)角度出發(fā),好好梳理一下機(jī)筒溫度的設(shè)定到底是怎么影響熔體均勻性的。
機(jī)筒加熱段的溫度分布為什么總是“前高后低”
咱們平時(shí)用的一條典型電纜擠出生產(chǎn)線,機(jī)筒一般都是分成好幾個(gè)獨(dú)立的加熱區(qū)段,像喂料段、塑化段、均化段,這些段的設(shè)定溫度會(huì)逐步往上升,這樣做是為了配合膠料從固態(tài)變成高彈態(tài),再到黏流態(tài)這么個(gè)轉(zhuǎn)變過程。而冷喂料擠出機(jī)機(jī)筒溫度的實(shí)際表現(xiàn)呢,就直接決定了每個(gè)區(qū)段剪切生熱和外部加熱之間能不能平衡好。如果喂料段的溫度設(shè)得太低了,膠塊表面就沒怎么軟化,這樣一來螺桿的驅(qū)動(dòng)扭矩就會(huì)變大,同時(shí)還會(huì)讓后面的塑化段因?yàn)槌?fù)荷而溫度升高,結(jié)果就是個(gè)別地方出現(xiàn)過硫的情況。這其實(shí)就是護(hù)套表面為什么會(huì)出現(xiàn)各種突起的常見原因了。
有不少操作人員一碰到這種問題,就習(xí)慣性地把整體設(shè)定溫度給提上去,可這么做反而會(huì)讓塑化段和均化段之間的溫差梯度變得更大,膠料在機(jī)筒里受到的熱歷史也就分布得不均勻了。所以啊,檢查一下各段測(cè)溫點(diǎn)實(shí)際反饋回來的曲線,往往比光調(diào)高設(shè)定值要有診斷價(jià)值得多。
連續(xù)生產(chǎn)中的動(dòng)態(tài)溫差補(bǔ)償與機(jī)頭壓力波形
電纜料產(chǎn)品對(duì)精度的要求挺高的,這就決定了擠出機(jī)不能一直用那種手動(dòng)分段加熱的老辦法。當(dāng)螺桿在連續(xù)運(yùn)行中轉(zhuǎn)速隨著收放速度變化的時(shí)候,各段膠料的摩擦生熱量也會(huì)跟著浮動(dòng),這時(shí)候如果冷喂料擠出機(jī)機(jī)筒溫度的控溫區(qū)間沒留夠緩沖的余量,出料端的壓力波形就會(huì)開始出現(xiàn)周期性的振蕩,反映到護(hù)套表面就是縱向條紋或者間斷性的顆粒。
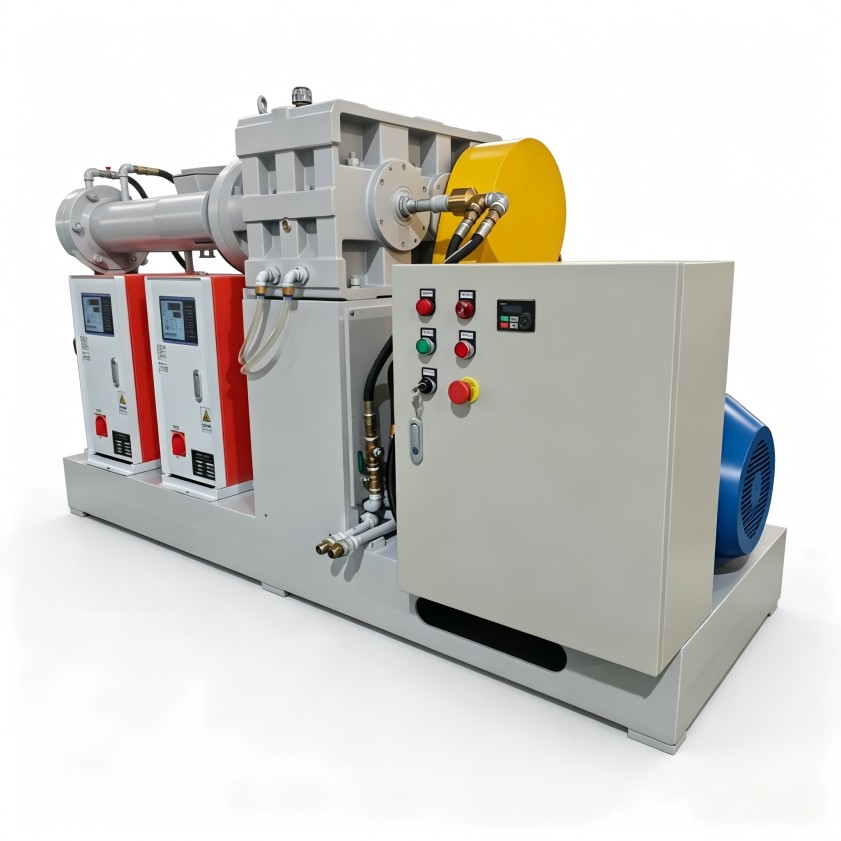
補(bǔ)償策略主要得盯著兩個(gè)地方:一個(gè)是喂料段的溫度設(shè)定要比膠料軟化點(diǎn)高個(gè)10℃左右,還得配合循環(huán)冷卻來幫助穩(wěn)定;另一個(gè)就是均化段跟機(jī)頭連接的法蘭那里,不能忽略自動(dòng)溫控反饋的作用。很多產(chǎn)線喜歡手動(dòng)把均化段的加熱給關(guān)掉,就靠剪切生熱來維持溫度,這在低速生產(chǎn)或者中途換料的時(shí)候,很容易引起明顯的溫度衰減。
不同電纜料配方對(duì)機(jī)筒控溫精度的差異化需求
交聯(lián)聚乙烯和低煙無鹵聚烯烴這兩種典型的電纜料,對(duì)冷喂料擠出機(jī)機(jī)筒溫度的敏感程度差別還是挺大的。交聯(lián)料得注意不能讓機(jī)筒溫度太高,不然就會(huì)提前交聯(lián),護(hù)套表面要是出現(xiàn)了粗糙的顆粒,基本就能判斷是溫度失控了;無鹵料呢,對(duì)喂料段的捏合溫度要求更穩(wěn)定一些,要是熱傳導(dǎo)不夠的話,硬塊還沒完全塑化就跑到機(jī)頭里去了。
考慮設(shè)備的控制精度的話,可以從兩個(gè)方面入手:一個(gè)是溫控系統(tǒng)有沒有獨(dú)立的PID調(diào)節(jié)單元,溫差能不能長(zhǎng)期控制在±2℃以內(nèi);另一個(gè)就是加熱段數(shù)夠不夠,段數(shù)太少的擠出機(jī)很難對(duì)不同特性的膠料做分段匹配,改配方的時(shí)候還得重新拆裝機(jī)筒,成本高不說,還浪費(fèi)生產(chǎn)時(shí)間。
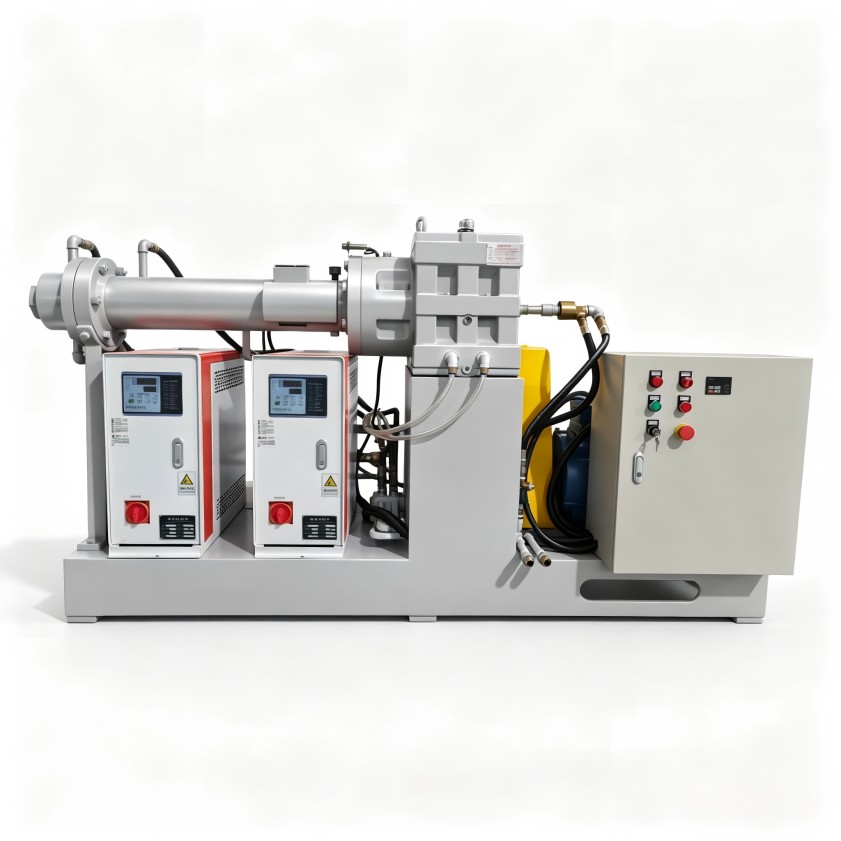
結(jié)合配方與工況進(jìn)行溫度設(shè)定與設(shè)備選型
要想徹底消除護(hù)套表面的缺陷,最后還是要讓機(jī)筒溫度控制跟螺桿構(gòu)型、膠料流變特性、產(chǎn)能目標(biāo)這三個(gè)東西聯(lián)動(dòng)起來考慮。在設(shè)備投入階段,如果一味地追求低價(jià),把溫控系統(tǒng)配置給壓縮了,那后期在溫度穩(wěn)定性上花掉的調(diào)試時(shí)間和廢料成本,往往會(huì)比一開始采購省下的差價(jià)多得多。
選型或者技改的時(shí)候,得先明確自己產(chǎn)品核心的加工溫度窗口,再評(píng)估現(xiàn)有的加熱段布局能不能支撐多種配方的柔性切換。利拿實(shí)業(yè)可以根據(jù)您的實(shí)際需求,提供全流程非標(biāo)定制的橡塑混煉成型解決方案。

