橡膠密封件廠用金屬密煉機總出現焦燒?從轉子轉速和上頂栓壓力參數反向驗證
先別急著換配方,檢查一下轉速和上頂栓壓力吧——密封件廠的金屬密煉機出現焦燒問題,很可能就是這個原因
很多操作人員一遇到問題就怪配方或者膠料批次,但設備自身的運行參數其實經常被忽略掉。密封件膠料對混煉均勻性和門尼粘度穩定性的要求可是很高的,所以像局部焦燒或者混煉不均這些常見毛病,往往跟轉子轉速還有上頂栓壓力的設定有直接關系。下面我們就從設備結構原理和工藝參數這兩個角度,來理一理排查的方向。
轉子轉速和剪切力的關系:并不是轉得越快越好
金屬密煉機的混煉原理其實挺簡單的,就是靠轉子給膠料施加剪切力。這個剪切力的大小呢,由轉子轉速和轉子棱頂與混煉室壁之間的間隙一起決定。常見的誤區是轉速過高,在橡膠密封件膠料的混煉里,轉速快了局部溫度就會猛地往上漲,要是溫控系統沒反應過來,熱點區域就可能提前硫化,冒出焦燒顆粒。填充系數越高,這個問題就越明顯。那轉速該怎么設呢?不同膠種對剪切力的需求差別很大,比如EPDM和NBR,它們對剪切的敏感程度就不一樣。一般來說,建議先用中等轉速試一下,像40到50轉每分鐘那樣,觀察電流曲線和排膠溫度,然后再慢慢調。排查動作就是記錄當前轉速下排膠溫度的最高值,如果這個峰值老是超過該膠種的安全硫化溫度,那就說明轉速設高了,得想辦法降下來。
上頂栓壓力與吃料效率的配合
上頂栓的壓力并不是固定的,它的作用主要是把膠料擠到轉子間隙里參與剪切。壓力不夠的時候,膠料就會在混煉室里打滑,混煉時間變長,能耗反而增加。壓力偏低的話,膠料就很難穩定進入轉子工作區,造成混煉不均勻,最后成品密封件可能會出現硬度波動或者沒分散開的配合劑顆粒。壓力偏高呢,又會強行擠壓膠料,加大設備負荷,搞不好還會損傷密封件或者讓電機過載。調試方向呢,就是在金屬密煉機使用工藝里,上頂栓壓力得跟轉子轉速、填充系數聯動起來。比如填充系數高的時候,適當加大上頂栓壓力,能幫膠料快點流到位。
溫控系統:判斷參數是否合理的最終依據
不管轉速和壓力怎么調,最終的判斷標準還是混煉過程中的溫度曲線。對于密封件膠料來說,理想的溫度曲線應該是平滑上升的,在排膠前達到設定溫度。要是曲線突然出現階梯式跳升,那多半是局部剪切力太大或者冷卻不夠,這時候就得回頭看看轉子轉速和上頂栓壓力的配合是不是合理。利拿實業在橡塑設備這塊做了超過15年的研發,他們的密煉機轉子結構和溫控系統在設計的時候就考慮了不同工況的匹配需求。從調機習慣到數據反饋,都能給客戶提供系統性的參考。
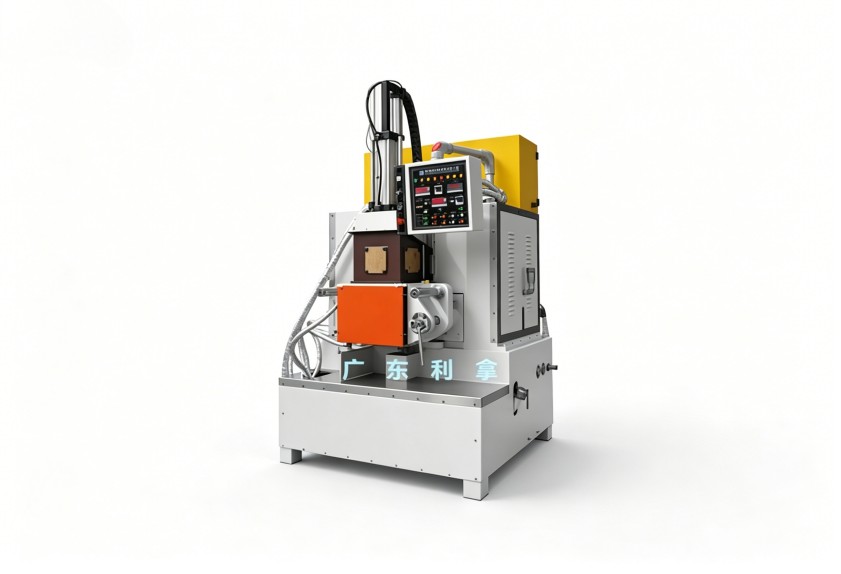
從調機習慣到數據反饋:建立參數記錄表
參數記錄這個環節很容易被忽視,很多問題反復出現就是因為每次調參后沒做成數據對照。建議每次調整轉速或壓力的時候,把對應的排膠溫度、混煉時間還有電流峰值都記下來。連續記錄個5到10批次,就能初步找到適合當前密封件膠料配方的參數范圍了。這樣做有兩個好處,一個是幫助操作人員從依賴經驗轉向依賴數據,另一個是訂單切換膠種的時候,可以快速調出歷史記錄來參考。
結尾 CTA
如果想獲取針對性的設備選型建議還有工藝優化方向,可以聯系利拿實業的技術團隊。