

冷喂料擠出機安裝調試,這幾個環節決定最終制品質量
冷喂料擠出機,機頭出料總是不均勻?要回看裝配和調試
在輪胎制造這個環節里頭,冷喂料擠出機的安裝調試質量其實挺關鍵的,它直接影響胎面、胎側還有內襯層這些半成品部件的尺寸精度。如果安裝基礎不牢靠,或者調試參數沒調對的話,擠出部件就很容易出現壁厚不均、尺寸波動這些毛病,更嚴重的話,還可能因為局部過熱導致膠料焦燒,這樣一來材料損耗和修邊成本就都上去了,挺麻煩的。
很多產線平時習慣了讓設備投料“能出料就行”,但往往沒太注意對中精度、溫控鎖定還有喂料角度匹配這幾個核心環節,結果設備長期在偏離最佳工況的狀態下運行,反而給后道工序添了不少調整負擔。
冷喂料擠出機的工作原理與安裝調試的特殊性
冷喂料擠出機跟熱喂料設備不一樣,它直接吃的是常溫膠條,靠螺桿剪切和機筒加熱來讓膠料升溫塑化。這也就是說,安裝調試不光要管機械配合,還得考慮熱平衡怎么建起來。要是初始裝配沒到位,后面那些溫控、壓力調節什么的就很難穩定下來。
所以,看待安裝調試這件事,不能光想著“接電就轉”就行了,最好把它看作一次系統性的工藝校準。
基礎裝配與口模對中:擠出均勻性的基石
H2的位置與對中精度
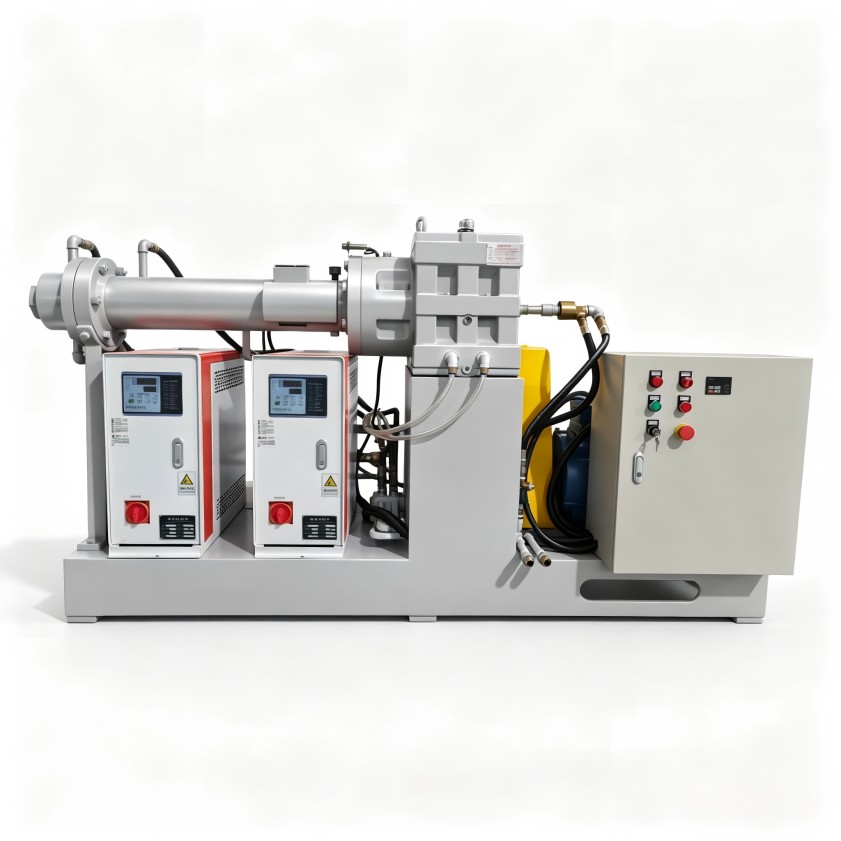
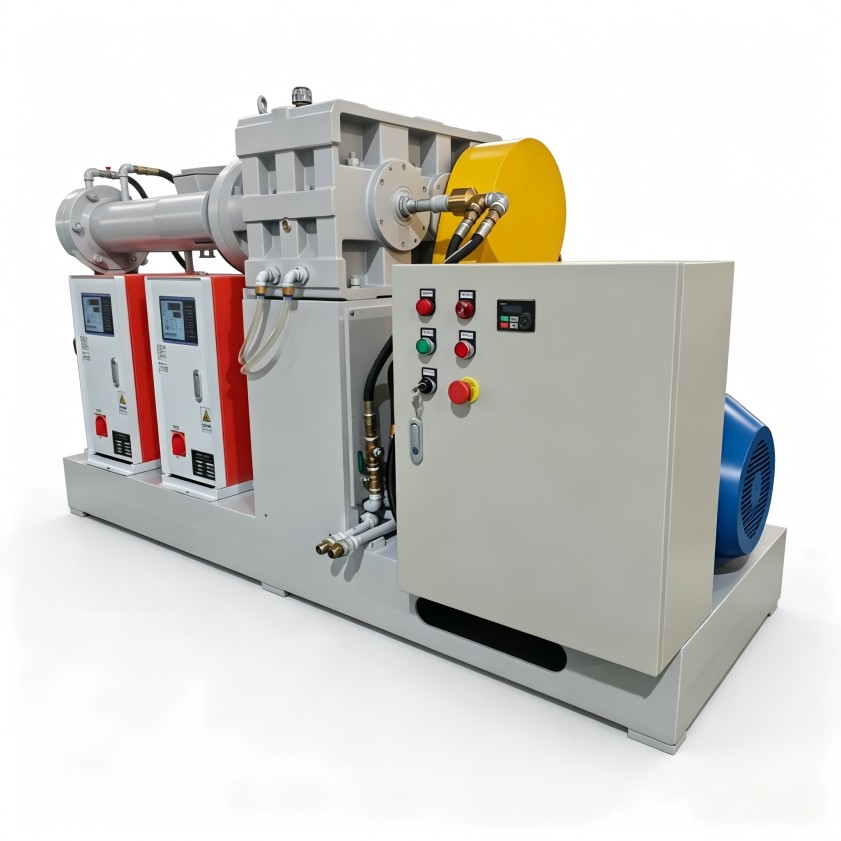
螺桿與機筒的同心度,還有機頭與口模的安裝對中,這些是決定擠出部件壁厚是不是均勻的首要因素。如果機頭與機筒法蘭端面之間有間隙或者偏斜,膠料在機頭里流動的時候就會產生壓力差,結果擠出物一邊厚一邊薄。特別是輪胎胎面這種寬幅擠出,哪怕偏差再小,也可能造成幾十米長的部件尺寸超差。

喂料段的匹配
冷喂料擠出機的喂料輥與主螺桿的咬合角度,一般需要在現場調整一下。要是喂料間隙太大了,膠條就容易打滑,產量上不去,而且排膠溫度還會偏高;反過來,間隙太小的話,又可能啃傷膠條,導致塑化不均勻。
標準做法是這樣的,安裝之后用塞尺檢查喂料輥與螺桿之間的間隙,并且在空載的時候測試它們的同步性。
溫控系統的調試:避免膠料早期塑化與焦燒
各段溫度的獨立標定
冷喂料擠出機通常分成喂料段、塑化段、均化段還有機頭段這幾個部分。安裝調試的時候,不能直接拷貝歷史參數就完事了。得根據實際膠料配方——比如NR與BR并用膠在輪胎胎面上的應用情況——對每段溫控單元做實際溫度驗證。熱電偶插得深不深、加熱棒和冷卻水路的實際響應速度怎么樣,這些都會影響最終的控溫精度。如果調試中發現溫度超調量比較大,那就得優先檢查冷卻水道是不是暢通,電磁閥動作是不是靈敏。
開機前的升溫與保溫
正確的調試流程是這樣的:先設定好各段目標溫度,等每一區的溫度都穩定了,再啟動螺桿。很多現場為了趕進度,保溫時間不夠就直接投料,這樣很容易引起膠料在機筒里局部過熱。
傳動系統的匹配與空載試車
變頻器參數與負載匹配
在安裝調試的時候,需要對變頻器做現場自整定,讓電機輸出扭矩和螺桿負載特性匹配起來。如果參數設置得不對,吃入冷膠條的時候,就很容易出現電機過載報警或者啟動電流過大,影響設備的連續運行。
空載與帶載試車的數據對比
正式投料之前,最好先做一次空載試車,監測一下螺桿轉動是不是平穩,減速機有沒有異響。然后,用跟新生產配方差不多的膠料來做帶載試車,重點觀察擠出量和機頭壓力的穩定性,同時檢查機頭溫度是不是在設定范圍內。
安裝調試記錄的標準化
每一次設備交付的時候,現場調試過程中的對中數據、溫控標定數值,還有螺桿轉速與產量的對應關系,這些都應該形成記錄。這份記錄以后復配相同配方或者切換產品規格的時候會很有用,能大大縮短切換時間。
設備安裝是一次性投入,調試則是設備長期穩定運行的基礎。利拿實業可以根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
