

塑料改性擠出尺寸總跑偏?可能是溫控和螺桿配置沒到位
塑料改性造粒后,型材擠出為何總是尺寸超差?
一般來說,改性塑料粒子送進(jìn)型材擠出機(jī)之后,生產(chǎn)車間最頭疼的一類問題,就是制品尺寸忽大忽小超差,很多工廠碰到這類情況第一反應(yīng)就去排查擠出機(jī)本身,忙著調(diào)整牽引速度或者直接更換口模,可這么做出來的穩(wěn)定效果往往撐不了多久,實(shí)際上這類尺寸波動(dòng),大多是前段混煉質(zhì)量、溫控穩(wěn)定性和螺桿構(gòu)型配合不當(dāng)共同作用出來的結(jié)果。
溫控系統(tǒng)的PID響應(yīng)邏輯,直接影響擠出穩(wěn)定性
通常情況下,擠出成型作業(yè)對(duì)溫度的敏感度是很高的,尤其是碰到物料容重波動(dòng)或者喂料狀態(tài)出現(xiàn)變化的場(chǎng)景,溫控系統(tǒng)能不能快速做出響應(yīng),回到預(yù)先設(shè)置的溫度點(diǎn)位,就直接決定了最終制品會(huì)不會(huì)出現(xiàn)軸向的尺寸波動(dòng)。
各溫控區(qū)段的聯(lián)動(dòng)關(guān)系
型材擠出機(jī)從進(jìn)料段一路到均化段,各個(gè)區(qū)段的設(shè)定溫度和執(zhí)行邏輯并不完全相同,進(jìn)料段的溫度太高的話,很容易導(dǎo)致物料過早軟化,出現(xiàn)架橋或者打滑的情況,溫度設(shè)置得太低,又會(huì)讓設(shè)備扭矩升高,出現(xiàn)擠出脈動(dòng)的問題;壓縮段與計(jì)量段這里需要配置靈敏度更高的PID參數(shù),尤其是采用雙螺桿造粒機(jī)產(chǎn)出的粒子時(shí),如果粒子附帶的殘留余熱不一致,剪切熱和控溫加熱之間就會(huì)形成拉鋸狀態(tài),不少產(chǎn)線出現(xiàn)尺寸不穩(wěn)的問題,根源其實(shí)是溫控響應(yīng)的速度滯后于實(shí)際溫度變化,導(dǎo)致熔體黏度出現(xiàn)間歇性的波動(dòng)。
設(shè)備配置如何影響型材擠出機(jī)的成型精度
除開溫控相關(guān)的因素,設(shè)備機(jī)械配置之間的匹配度,同樣是不能忽略的關(guān)鍵影響點(diǎn)。
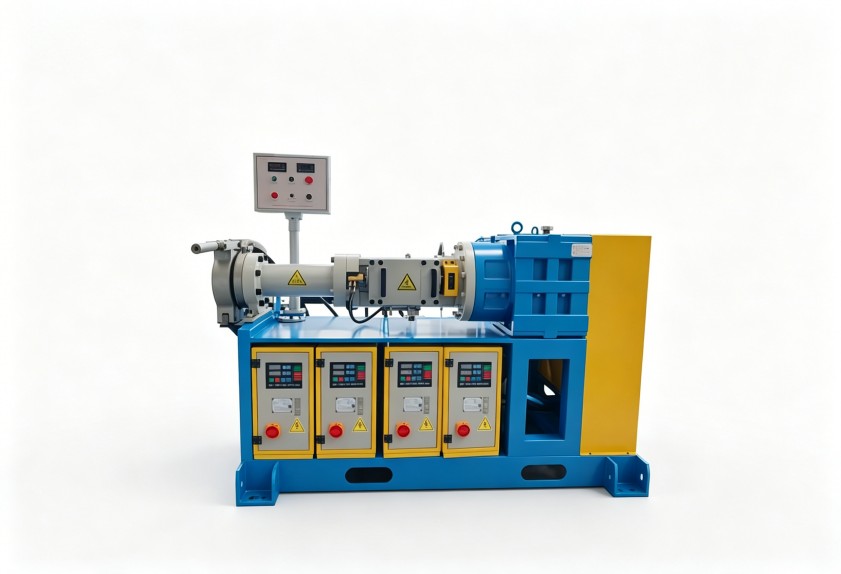
螺桿的長(zhǎng)徑比與壓縮比
螺桿的長(zhǎng)徑比越大,物料在筒體內(nèi)的停留時(shí)間就越長(zhǎng),塑化過程也會(huì)更充分,本身是有利于降低尺寸波動(dòng)的,不過長(zhǎng)徑比設(shè)置得過大時(shí),如果螺槽深度與壓縮比沒有跟著做對(duì)應(yīng)調(diào)整,反而可能引發(fā)剪切過熱的問題,造成熔體破裂或者擠出尺寸不連續(xù),比較合理的配置方向,是讓螺桿的剪切強(qiáng)度與改性料熔融溫度窗口形成匹配,沒必要單獨(dú)追求某一項(xiàng)參數(shù)的高數(shù)值。
喂料系統(tǒng)的穩(wěn)定性
型材擠出的尺寸控制,從喂料環(huán)節(jié)就已經(jīng)開始了,失重稱或者體積式喂料器的精度,決定了粒子進(jìn)入螺桿的均勻程度,如果喂料本身就存在脈動(dòng)問題,后續(xù)不管做什么調(diào)整,都很難徹底消除尺寸偏差。
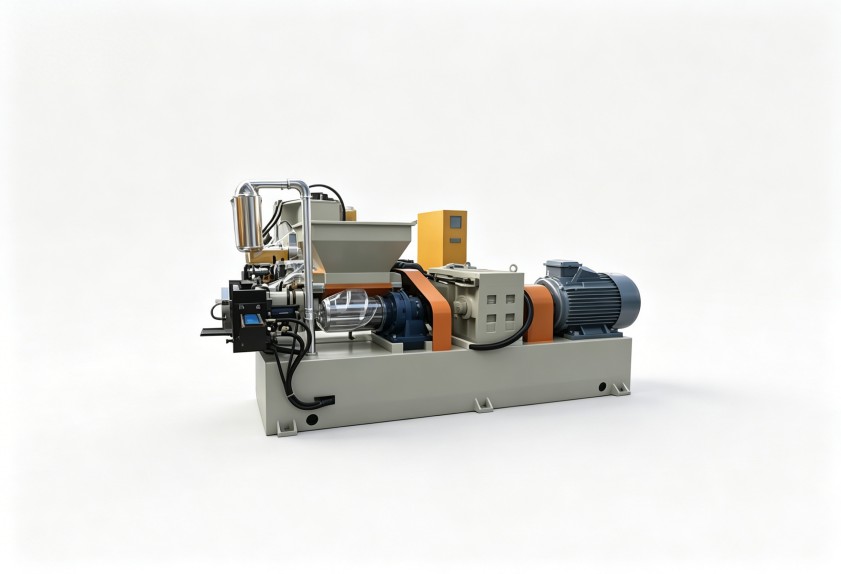
從源頭優(yōu)化,減少型材擠出后的調(diào)機(jī)時(shí)間
解決尺寸超差的問題,不能只盯著后端的擠出機(jī),真正有效的處理路徑,是先檢查前段混煉及造粒機(jī)的均質(zhì)度,確保同一批次內(nèi)的粒子黏度穩(wěn)定,再校準(zhǔn)擠出機(jī)溫控系統(tǒng)的PID參數(shù),也可以評(píng)估下是不是需要升級(jí)對(duì)應(yīng)的控溫模塊,之后再結(jié)合改性料的實(shí)際特性,確認(rèn)螺桿組合是否需要調(diào)整,比如更換不同角度的捏合塊,或者增加反向輸送元件,利拿實(shí)業(yè)可根據(jù)您的實(shí)際生產(chǎn)需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
