

冷喂料擠出機電流波動大?從工藝參數(shù)調(diào)節(jié)入手
冷喂料擠出機電流波動,可能源于這些工藝細節(jié)
在電線電纜料的生產(chǎn)現(xiàn)場,操作人員最頭疼的事情里,主機電流的忽高忽低絕對排在前頭。電流波動帶來的后果呢,其實挺直接的——機頭壓力會不穩(wěn),熔體溫度局部變得過高,最后這些都會反映在電纜的絕緣層或者護套的尺寸偏差上,搞不好還會出現(xiàn)焦燒粒子。很多技術(shù)人員一碰到這個問題,第一反應(yīng)就是去擰螺桿轉(zhuǎn)速或者調(diào)一調(diào)喂料量,但說真的,問題往往沒有那么簡單就解決了。
要想搞明白冷喂料擠出機電流調(diào)節(jié)到底該怎么弄,首先得跳出“電流大了就降速”這個老思路。電流本身是什么呢?它是螺桿轉(zhuǎn)動時遇到的各種阻力的綜合體現(xiàn)。那阻力從哪來?一方面呢,是物料本身的黏度,另一方面嘛,就是料溫還有機筒溫度分布是不是配合得當了。要是光盯著電流數(shù)值看,卻不去分析溫度曲線和喂料狀態(tài)的話,方向很可能就搞反了,越調(diào)越亂。
溫控系統(tǒng)的精度與響應(yīng)速度影響電流穩(wěn)定性
冷喂料擠出機的溫度控制,可不是設(shè)定一個目標溫度就萬事大吉了。在實際操作里頭,機筒各段的實際溫度經(jīng)常會在設(shè)定值周圍來回擺動。要是溫控系統(tǒng)的PID參數(shù)沒匹配好,或者加熱冷卻切換的時候反應(yīng)慢了,溫度一波動,橡膠的黏度立馬就跟著變。黏度一變,螺桿的扭矩就得重新找平衡,那電流自然也就跟著跳起來了。
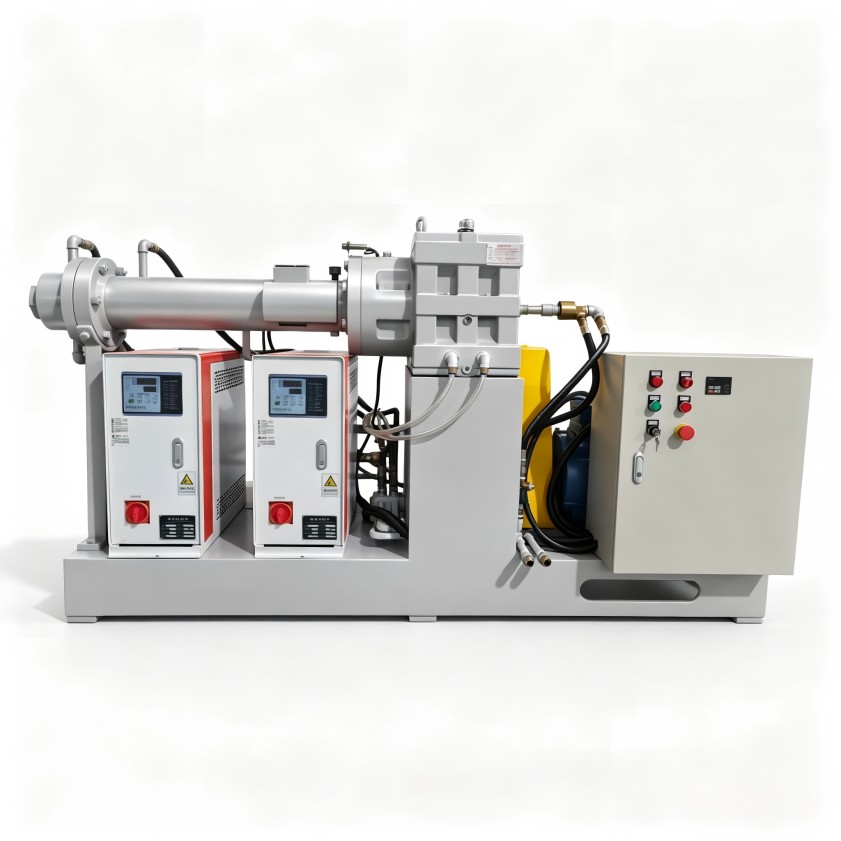
其中一個調(diào)節(jié)的方向,就是去檢查溫控儀表的性能曲線,看看溫度升上去和降下來的速率是不是在合理范圍之內(nèi)。另外呢,熱電偶插得深不深、位置對不對,如果偏離了設(shè)計,采集到的信號就會失真,這樣一來控制器也沒法準確執(zhí)行指令。這些條件在冷喂料擠出機電流調(diào)節(jié)里頭,屬于容易被忽略的基礎(chǔ)東西,但挺關(guān)鍵的。
喂料段的膠條狀態(tài)對電流有直接影響
對冷喂料工藝來說,喂進去的膠條狀態(tài)——比如溫度均勻不均勻、截面尺寸是不是一致——是影響電流波動的另一個重要變量。假如膠條溫度偏低,或者硬度差異比較大,進了機筒之后就需要更多能量來塑化,電流短時間內(nèi)就會沖高。反過來,要是膠條過熱或者粘在一起了,又會導(dǎo)致喂料不均勻,螺桿有時候空轉(zhuǎn),有時候過載,亂得很。
建議對喂料架做點改造,或者加裝一個預(yù)加熱裝置,讓膠條在進入擠出機之前保持相對穩(wěn)定的物理狀態(tài)。同時呢,還得檢查喂料輥的壓力是不是均勻,這個做法能有效減少冷喂料擠出機電流調(diào)節(jié)過程中那些低頻的波動。

螺桿構(gòu)型與膠料配方的匹配度
同一臺冷喂料擠出機,加工不同的膠料配方時,電流表現(xiàn)可能會差別很大。螺桿的壓縮比、長徑比、還有螺槽的深淺,每一個都對應(yīng)著特定的剪切歷史。有些配方里填充了大量填料或者短纖維,流動性本來就不怎么好,要是螺桿的壓縮段太長,或者剪切間隙太窄,那電流肯定居高不下,而且還持續(xù)不穩(wěn)。
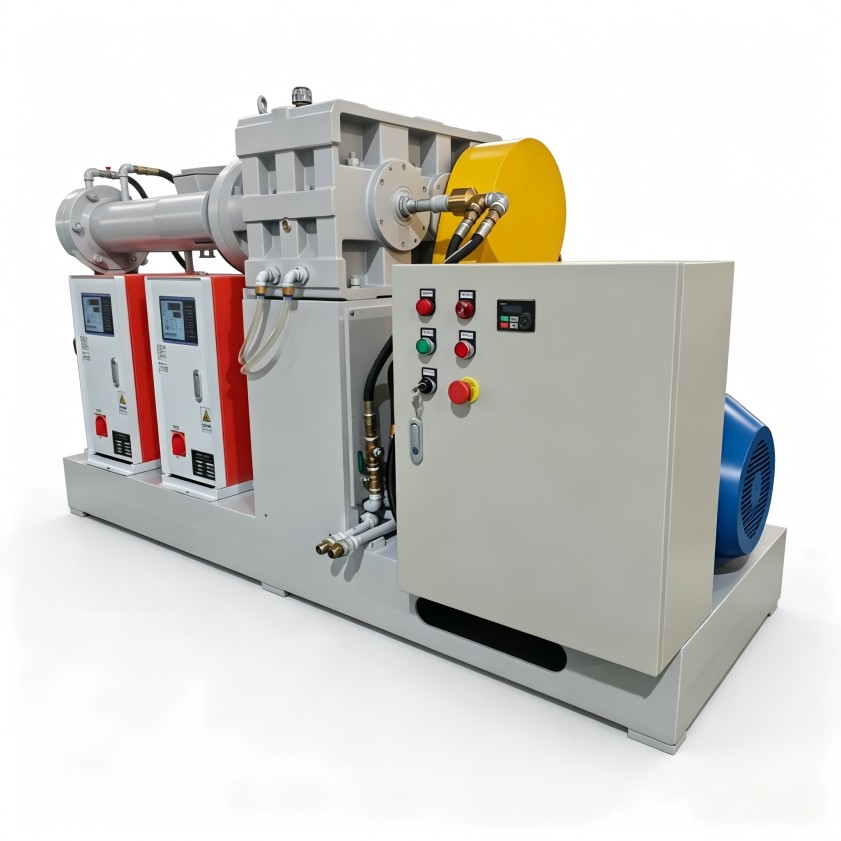
這種情況下,單純靠調(diào)轉(zhuǎn)速或者改溫控設(shè)定來對付電流波動,效果其實很有限。更根本的辦法呢,是評估一下螺桿構(gòu)型對這個膠料的適應(yīng)性。利拿實業(yè)在橡塑設(shè)備定制這塊,支持針對不同膠種來做螺桿幾何參數(shù)的非標設(shè)計,目的是減少物料在機筒里頭的剪切峰值。
最后,如果電流問題通過上面說的那些調(diào)整還是搞不定,那就得考慮設(shè)備磨損導(dǎo)致的內(nèi)泄漏了。螺桿和機筒之間的磨損間隙一旦變大,物料就會在螺棱那里倒流,無效做功增多,電流會小幅升高,而且靠調(diào)節(jié)也消除不了。這種情況呢,換個螺桿或者修復(fù)一下機筒內(nèi)壁,才是真正的出路。
要是想結(jié)合您具體的膠種配方、產(chǎn)能要求還有生產(chǎn)工況來評估方案,可以跟利拿實業(yè)的技術(shù)團隊再進一步溝通。
