

冷喂料擠出機出膠不穩、膠料溫度偏高?可能是售后維護中常忽略的細節
輪胎胎面擠出異常?別急著換設備,先從這兩個最易忽略的售后細節查起
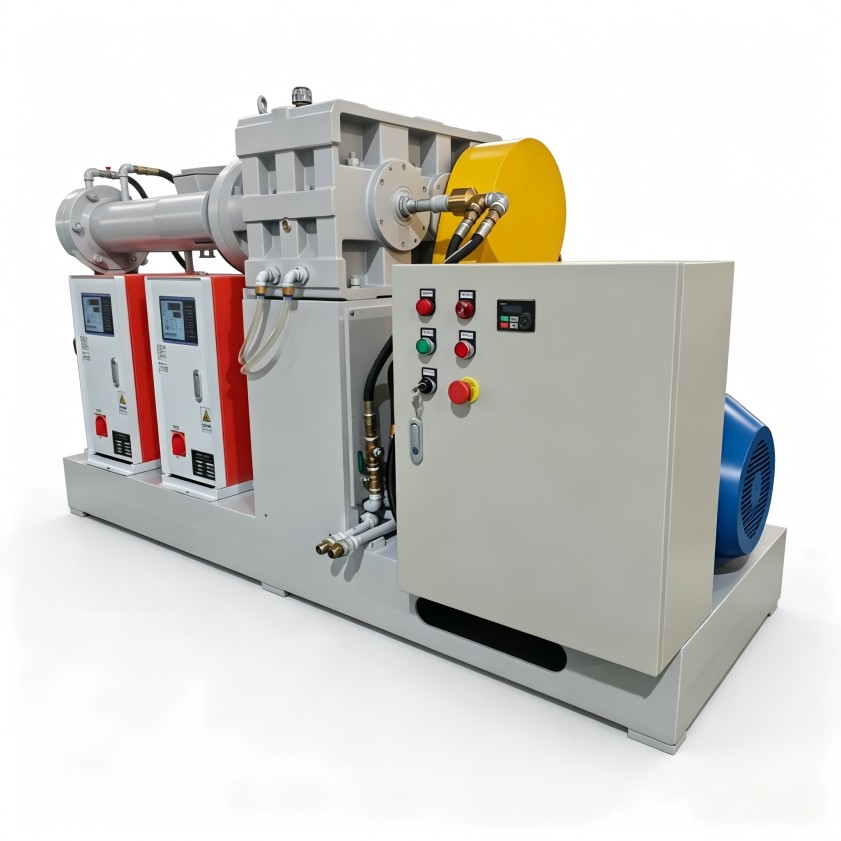
冷喂料擠出機在輪胎制造這塊兒,主要是負責把胎面啊、胎側這些半成品連續擠出來,它的運行穩不穩定,直接影響著膠料的尺寸精度和內部密實度。很多企業碰到出膠量波動、焦燒或者尺寸超差這類問題,第一反應就是換臺新機或者搞個大修,但實際上呢,日常售后維保過程中,大家對設備核心配置的認知經常有偏差,這個才是很多問題的真正根源。
螺桿組合的“隱性磨損”是擠出波動的第一成因
在冷喂料擠出機的售后里,出膠量不穩定的情況其實挺常見的,絕大多數跟螺桿的磨損或者配置不匹配有關。機器用久了以后,螺桿螺棱跟機筒之間的間隙會慢慢變大,這樣一來,回流就增加了,建壓能力也跟著下降。有幾種情況在售后檢查時特別容易被忽略掉:比如喂料段的螺紋磨損了,就會導致吃料不夠;塑化段的混煉元件磨損了,膠料塑化的均勻性就會變差;還有就是螺桿的長徑比跟當前的膠料配方(比如說高填充或者高門尼粘度的)不匹配,這種情況屬于先天問題,擠出推力本來就不足。所以售后檢查的時候,除了要測一下螺桿的外徑,還得看看螺桿的捏合塊是怎么排列的,以及剪切元件有多少個。要是膠料出現局部交聯或者溫度不均勻,應該先排查螺桿混煉段的設計跟膠種搭不搭,別一上來就盲目調機身溫度。
溫控系統的校準偏差是燒膠和焦燒的隱蔽元兇
冷喂料擠出機的溫控系統,說白了就是決定膠料能不能恒溫擠出的關鍵。很多輪胎工廠的機臺用了兩三年之后,熱電偶跟溫控儀表之間的響應延遲會明顯變大,而且冷卻水回路里水垢積聚多了,換熱效率也會掉下來。要是碰到這些情況:機身溫度老是在來回振蕩、顯示的溫度跟實際測溫點差了超過±3℃,或者機頭壓力點有異常,那基本可以懷疑溫控系統已經接近“失效”的邊緣了。在售后維保的時候,有兩個環節最好重點校準一下:一個是檢查熱電偶安裝深度,看看還有沒有膠料包著它;另一個是測一下冷卻電磁閥的開關動作時間。如果光去調PID參數,卻不解決傳感器接觸不良或者水路堵塞的問題,溫度波動這毛病肯定還會反復出現。

配套工藝參數與維護周期的專業化管理
冷喂料擠出機的售后問題,根本原因往往不光是單臺機器本身的事兒,更多的是整個工藝體系銜接出了問題。比如預混膠料的溫度和穩定性、喂料速度跟機頭壓力的匹配關系,這些都會把設備本來就有的小缺陷給放大。建議企業把設備售后從“壞了再修”這個思路,轉成“按工藝考核定期維護”,每季度至少做一次螺桿間隙和溫控系統精度的全面檢查。利拿實業結合多年的輪胎行業經驗,可以把設備配置跟現場工藝需求做深度對接,幫著客戶在售后階段提前發現潛在的風險。
結語
冷喂料擠出機的售后維護,其實是個挺精細的系統工程,從螺桿的磨損狀態到溫控系統的響應性,哪個環節出了點偏差,都可能被膠料本身的工藝波動給放大。利拿實業可以根據您的實際需求,提供全流程的非標定制化橡塑混煉成型解決方案。
