

高分子復合膜壓延厚度波動大?先查輥筒維護與能耗管理
壓延膜材厚度總在變?輥筒維護與能耗管理可能比工藝參數更關鍵
一般來說,高分子復合材料壓延生產過程里,膜材厚度波動還有表面瑕疵,都是客戶投訴里占比很高的常見問題,很多生產廠家第一反應就去排查配方或者溫控參數,反復調了好幾次之后也沒什么明顯改善,實際上工藝設定看起來都正常,問題卻還是反反復復冒出來的時候,壓延機輥筒的機械狀態還有日常維護管理,往往就是大家之前沒注意到的核心變量,輥筒的運行健康程度不光能決定最終的產品質量,還會直接影響整條生產線上的能耗水平,我們這篇內容就從這兩個經常被歸到“設備管理”范疇,而不算作工藝問題的方向,梳理下厚度波動的各類排查方向。
輥筒表面狀態是壓延精度的物理基礎
壓延機輥筒是直接控制膜材厚度還有表面質量的核心執行部件,輥筒表面的平整度、粗糙度還有溫度均勻性,都會直接轉印到接觸的高分子復合材料上,要是輥筒表面存在很細小的局部磨損、劃痕或者物料粘附的殘留,哪怕輥距的參數設定得再精準,壓延出來的膜材也會出現周期性的厚度偏差或者外觀瑕疵。
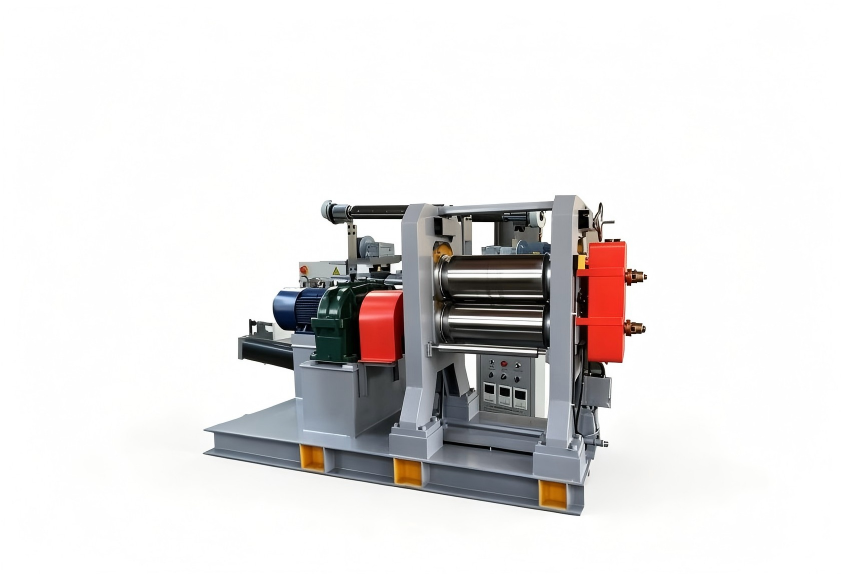
日常做維護的時候,有兩個方面要多留個心眼,一個是輥筒表面的清潔還有拋光狀態,高分子材料里的部分助劑在高溫環境下會揮發出一些物質,慢慢累積在輥面上形成肉眼很難發現的結垢層,另一個是輥筒軸承還有傳動系統的配合間隙,磨損之后產生的微小游隙,會讓輥筒在旋轉過程中出現徑向跳動,這種機械誤差會直接體現為膜材的周期性厚薄不均。
能耗異常是輥筒狀態惡化的早期信號
通常情況下,輥筒機械狀態的逐步下滑,往往會同步伴隨能耗的上升,當軸承磨損情況加劇、密封部位的阻力變大的時候,驅動電機就得輸出更大的扭矩,才能維持住之前設定好的運行轉速,這種能耗上漲的情況在初期不會太明顯,很容易被當成是生產過程里的“正常波動”。
要是你對整條產線的電耗做持續的記錄跟蹤,就能在產品質量出現明顯下滑之前,提前捕捉到設備性能劣化的苗頭,把單位產量的電耗數據和壓延膜材的厚度檢測數據做交叉比對,就能給后續制定維護計劃提供足夠的客觀依據,不用等到產品質量已經出現明顯波動了才停機檢修,完全可以把能耗數據當成輥筒健康度的日常監測指標,把之前的被動維修改成主動維護。
維護策略與備件管理影響綜合運行成本
在高分子復合材料壓延生產線上,設備維護不光是技術層面的事,也涉及到日常的生產管理,輥筒作為產線的核心大部件,它的維修或者更換周期普遍比較長,備件的提前準備還有停機窗口的排布都得提前做好規劃,對于需要連續生產的企業來說,非計劃停機帶來的損失,一般都比維護本身產生的費用要高不少。
比較務實的處理方式是,結合輥筒的表面檢測數據還有能耗變化趨勢,和對應的設備供應商一起敲定合適的維護周期,把被動搶修改成有計劃的定期維護,能減少不少因為設備突發故障導致的批量產品報廢風險,除此之外,針對一線操作人員的日常點檢培訓也很重要,值班人員對輥筒溫度、電流波動這類細節的敏感度,往往直接決定了設備隱患能不能在早期就被排查出來。
壓延機輥筒的管理是一項系統性的工作,需要把設備維護、能耗監測還有生產工藝這幾個維度放到統一的視角里去考量,針對高分子復合材料的不同硬度、厚度還有配方特性,輥筒的材質選擇、表面處理方式還有溫控方案也得做對應的調整,要是你需要結合自身的具體膠種配方、產能要求還有實際生產工況評估專屬方案,隨時可以和利拿實業的技術團隊做進一步溝通。
