

橡膠密封件硫化溫度波動大?先檢查這幾處設備配置
密封件硫化溫度不均,問題多半出在設備配置而非工藝
橡膠密封件這類產品,對硫化溫度的均勻性要求其實是相當高的。模腔各處的溫差要是超出設定范圍,就會出現局部欠硫或者過硫的情況,產品壓縮永久變形超標了,批量退貨也就跟著來了。很多廠家遇到這種情況,習慣性地把精力放在調整硫化時間或者換配方上,但是大家都忽略了一個問題,溫度波動很可能從設備源頭就已經埋下隱患了。溫度均勻性這個東西,說到底還是設備說了算。
本文會圍繞加熱系統、溫控儀表、熱板結構這幾個方面,來拆解一下影響硫化品質的設備因素。把這些環節理清楚了,您在做硫化機采購咨詢的時候,就能沿著配置細節去考察設備的真實水平,也就不用擔心被人拿一些虛的參數糊弄了。
加熱系統選型:升溫速度與溫度過沖怎么平衡
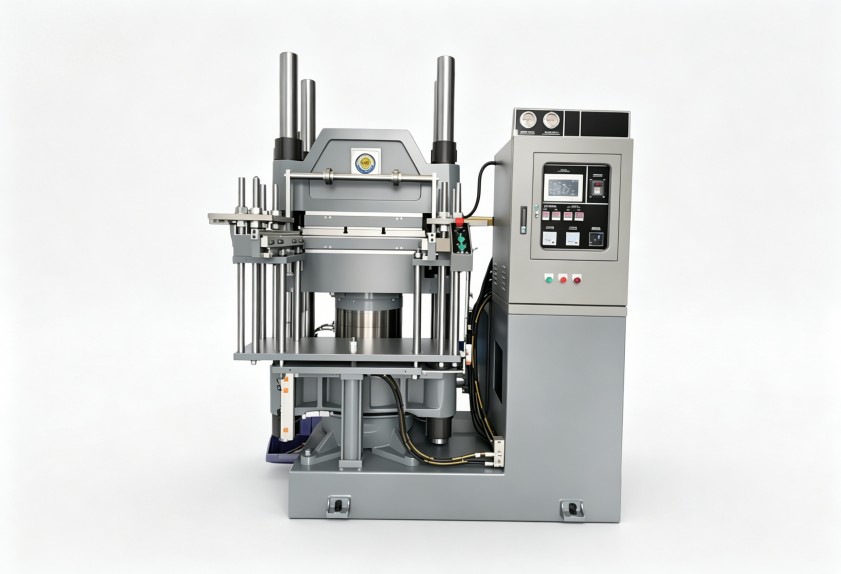
加熱方式對于熱板溫度的響應特性,起著決定性的作用。電加熱的升溫速度比較快,不過熱慣性也大,儀表到達設定值以后,爐絲的余熱還是會把溫度繼續往上推,這樣就產生了過沖。蒸汽加熱相對來說溫和一些,但它對工廠蒸汽壓力的穩定性依賴較大,壓力只要一波動,模具溫度上面馬上就能反映出來。
所以采購咨詢時,加熱管的功率密度是多少、分區數量如何、溫度過沖有沒有抑制措施,這些問題都得問清楚。分區數量越多,各段溫度的獨立調節能力就會越強一些,處理寬度比較大的密封件平板硫化機時,這種優勢會表現得更加明顯。要是廠家自己都說不明白這些配置之間的匹配邏輯,那設備到場之后的調試成本,大概率會超出預期。
溫控儀表與傳感器位置:顯示溫度和模具實際溫度是兩回事
顯示屏上的數值準不準,很多廠商只關注這一點,但傳感器裝在哪里其實更重要。熱電偶如果埋在熱板中心孔,跟貼近模面安裝測量出來的溫度,通常是有差異的。更關鍵的一點是,同一塊熱板上,邊緣區域和中心區域的真實溫差,有時候能達到5攝氏度以上,這個級別的溫差,足以讓不同模位的密封件硫化程度變得不一致。
在硫化機采購咨詢的時候,設備的測點數量、傳感器類型、溫控算法的調節邏輯,這些都需要去了解。儀表要是采用PID自整定或者具備模糊控制功能,溫度波動帶就能得到有效縮小。那種只強調“用的可是知名品牌儀表”卻講不清楚溫度補償方案的設備,您還真得多打個問號才行。
熱板材料與結構:長期使用之后的溫度均勻性就看這個了
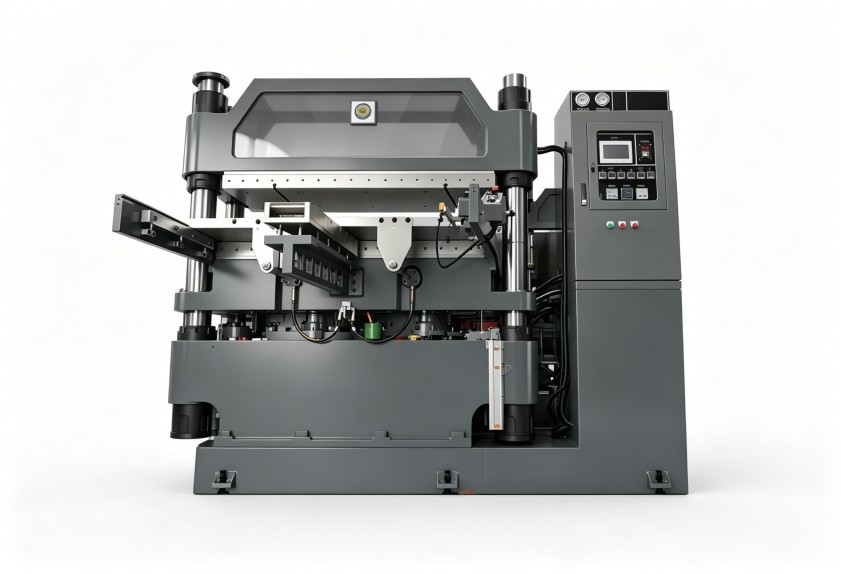
熱板的材質以及內部流道的加工精度,會直接影響設備在長時間連續生產之后的熱變形趨勢。普通鋼材的熱導率本來就不是很穩定,高溫下反復升降溫容易產生翹曲,模具和熱板之間就貼合不嚴了,局部傳熱效率自然就下降。反過來看,用球墨鑄鐵或合金鋼做整體加工的剛性熱板,再配合合理的導熱油道或者蒸汽腔設計,溫度場會均衡很多,長期運行的穩定性也更好。
熱板的鉆孔深度和排布方式,是另一個不太容易被人注意到的配置點。加工要是不到位,升溫階段也許溫度看著正常,但到了保溫階段就會出現中心熱、四周涼的情況。所以在咨詢的時候,不妨要求設備方提供熱板溫度均勻性的測試方法,實地去考察一下他們的加工工藝,這些都是很有必要的。
橡膠密封件廠做設備更新,先把溫度驗證標準建立起來
買新硫化機之前,建議還是先把自己內部的溫度驗證流程建起來。用多點測溫記錄儀,實測一下空載和加載狀態下的熱板溫差,再觀察一個完整硫化周期內的溫度曲線,這些數據可比單純聽銷售工程師描述要有說服力得多。等設備到了現場,試模階段也要持續追蹤不同模位產品的硬度數據和回彈數據,用這些數據反推過來校準溫控參數。
密封件生產越是往高端走,對設備重復精度的要求就越苛刻。一次做到位的設備選型,比后期做無數次工藝補救都要管用。利拿實業在橡塑混煉成型裝備領域積累了不少經驗,您要是需要結合具體膠種配方與硫化工藝來評估設備配置方向,歡迎和我們溝通探討。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
