

數(shù)控壓延機出片不均?先別急著調(diào)輥距,查一下溫控系統(tǒng)
數(shù)控壓延機膜面厚度不穩(wěn)定,先確認輥面溫差是否在設計范圍內(nèi)
一般來說,高分子復合材料壓延工序里,膜面厚度波動和表面粗糙的問題,往往是同時出現(xiàn)的,多數(shù)人第一反應會先懷疑輥筒軸承間隙或是機械剛度出了問題,但實際到現(xiàn)場排查的時候,輥面溫度分布不均引發(fā)的出片偏差,占比遠高于機械因素。
溫度分層比想象中更影響制品一致性
通常情況下,輥面的徑向溫差,是由輥筒內(nèi)部流道設計,導熱介質(zhì)的實際流速,還有加熱功率的分配方式這幾個因素共同決定的,不少數(shù)控壓延機只做了進油溫度的顯示,沒有配置輥面多點實測溫度的監(jiān)控模塊,操作人員很難察覺到輥面兩邊和中間是不是已經(jīng)出現(xiàn)了明顯的溫差。
這些溫差帶來的影響,會直接體現(xiàn)在最終制品上,橫向剖面的厚度不一致,表面光澤度有明顯差異,片材內(nèi)部的應力分布也不均勻,到了后續(xù)的硫化或者復合工序里,這些潛藏的問題還會被進一步放大,直接出現(xiàn)翹曲,或是層間剝離的問題。
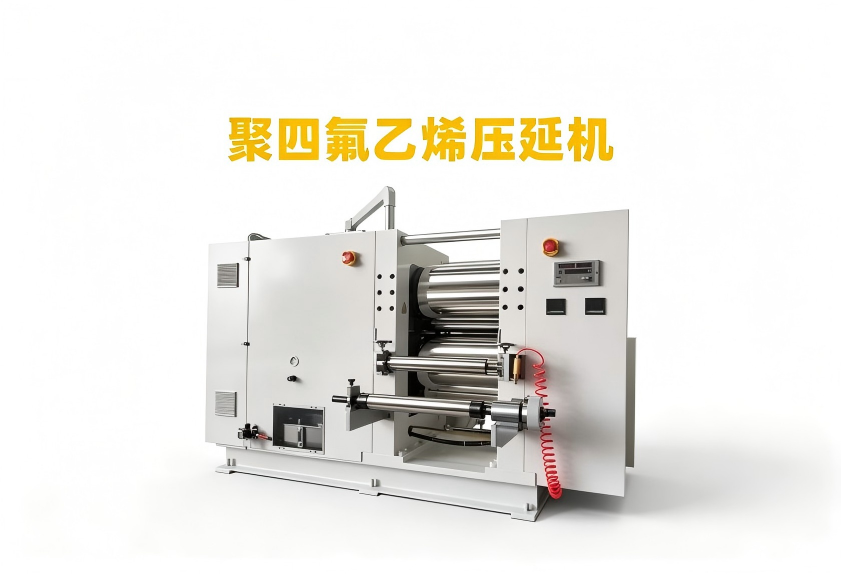
時間、填充系數(shù)與溫控精度的關聯(lián)效應
壓延過程本身就不是孤立的機械動作,數(shù)控壓延機的實際工藝表現(xiàn),是溫度、時間、填充系數(shù)三者耦合的結果,輥溫設定這塊,大家一般只會看屏幕上的設定數(shù)值,其實更需要關注的是升溫速率,還有溫度回落的恢復時間,連續(xù)生產(chǎn)的過程里,輥面溫度能不能快速回到設定區(qū)間,直接就影響整批產(chǎn)品的穩(wěn)定性。
輥筒線速度往上提的話,物料在輥隙里的停留時間就會相應縮短,這時候就要對應調(diào)整輥溫的設定參數(shù),不然剪切熱會很快累積起來,物料在輥隙間的實際充滿程度也就是填充系數(shù),也會直接影響剪切生熱的情況,填充量不足的時候很容易出現(xiàn)局部溫升,反過來就破壞了整個輥面的溫度場平衡。不少操作者調(diào)機的時候只靠過往經(jīng)驗,不停改動輥距還有速度參數(shù),往往越調(diào)偏差越大,更可行的處理方式,是先把各段輥溫的波動曲線記錄下來,再倒推當前的工藝參數(shù)是不是設置合理。
選購數(shù)控壓延機時,關注溫控系統(tǒng)的聯(lián)動能力
對于需要頻繁更換膠種的高分子復合材料加工企業(yè)來說,數(shù)控壓延機的核心價值,從來不是看操作顯示屏的尺寸大小,而是要看溫控系統(tǒng)和整機控制邏輯的聯(lián)動深度,舉個例子,輥速發(fā)生變化的時候,溫控回路能不能主動預判到負荷的波動,提前調(diào)整加熱功率,直接決定了制品連續(xù)生產(chǎn)的時候能維持穩(wěn)定的時長。
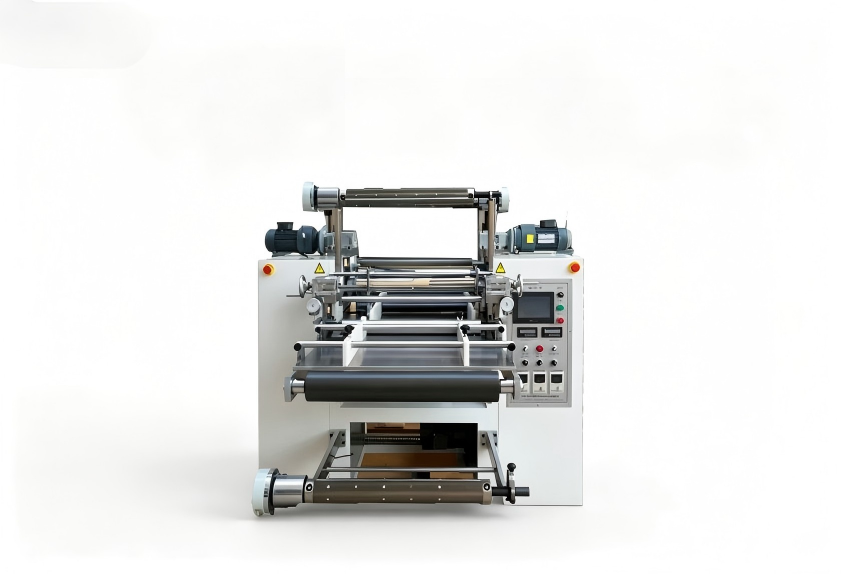
除此之外,輥筒內(nèi)部的流道結構,也會直接影響后續(xù)的維護便利性,流道設計如果不合理,用一段時間就會出現(xiàn)局部積碳的問題,輥面溫差就會慢慢變大,后續(xù)想要清洗也特別麻煩,大家選購的時候不要只對著配置清單逐項比對,還要結合自己車間的實際工況,評估設備長期運行之后的性能衰減速度。利拿實業(yè)在橡塑混煉成型設備領域,已經(jīng)積累了很多年的研發(fā)經(jīng)驗,他們家的數(shù)控壓延機相關配套方案,還可以針對特殊膠種配方和對應的溫控需求做非標調(diào)整,幫客戶提升制品的均勻性,降低調(diào)試過程里的試錯成本。
如果需要結合您這邊具體的膠種配方、產(chǎn)能要求還有生產(chǎn)工況評估適配方案,也可以直接和利拿實業(yè)的技術團隊做進一步溝通。
