

嚙合機密封漏油反復?先看轉子密封形式和潤滑回路
嚙合機密封不是“換個骨架油封”就能解決的事
橡膠密封件生產過程中,最讓人頭疼的往往就是兩個問題,一個是混煉的時候密封漏粉,黑煙直接竄進車間里;另一個是潤滑油滲進膠料里頭,等硫化之后產品就出現氣泡或者噴霜。很多廠家碰到這種情況,第一反應就是覺得油封質量不行,于是頻繁地更換,但換完了故障照樣還在。
實際上,嚙合機密封失效這件事,很多時候并不是單一零件的磨損那么簡單,而是轉子密封形式與潤滑回路不匹配所引發的一連串反應。密封結構適不適合嚙合轉子,潤滑系統的壓力和流量是不是合理,還有喂料區壓力有沒有超出密封件能承受的極限,這三個方面基本上就把問題框住了。把這幾條理清楚,非計劃停機才能降下來。
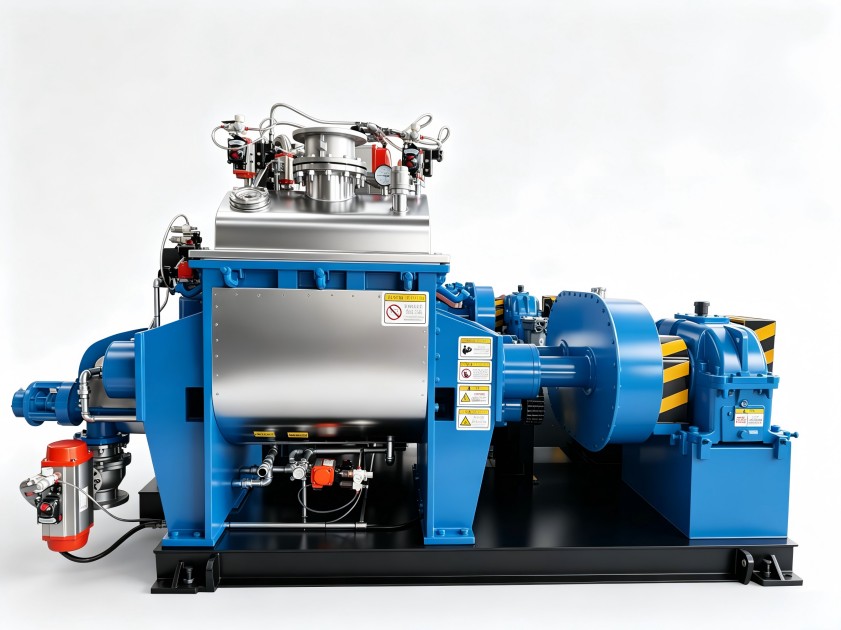
密封形式怎么選:別只看膠料硬度
嚙合式密煉機的轉子嚙合間隙比較小,剪切力又強,煉膠的時候溫度上升得很快,這對密封端面來說,要求自然就高了。
外壓式端面密封這種方式,適合高填充、高硬度的膠料,但它需要穩定的潤滑油壓來把密封環托起來。要是油壓波動大了,密封面就容易出現干磨的情況。內壓式機械密封結構上緊湊一些,不過膠料里如果有高耐磨填料,像炭黑、白炭黑這類,顆粒一旦進到密封面里面,磨損速度那可不是翻一倍兩倍的事。
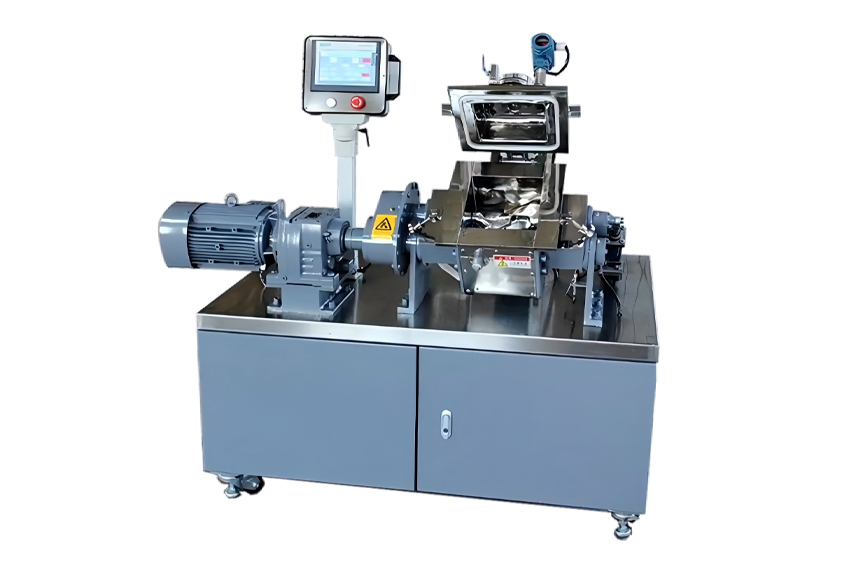
不少廠家在生產橡膠密封件的時候,習慣拿加工普通橡膠的那套思路來選密封,膠料中軟化劑含量高、填料粒徑細這些特點反倒被忽略了。這么一來,往往兩三個月就出現一次漏料,時間上還挺準。
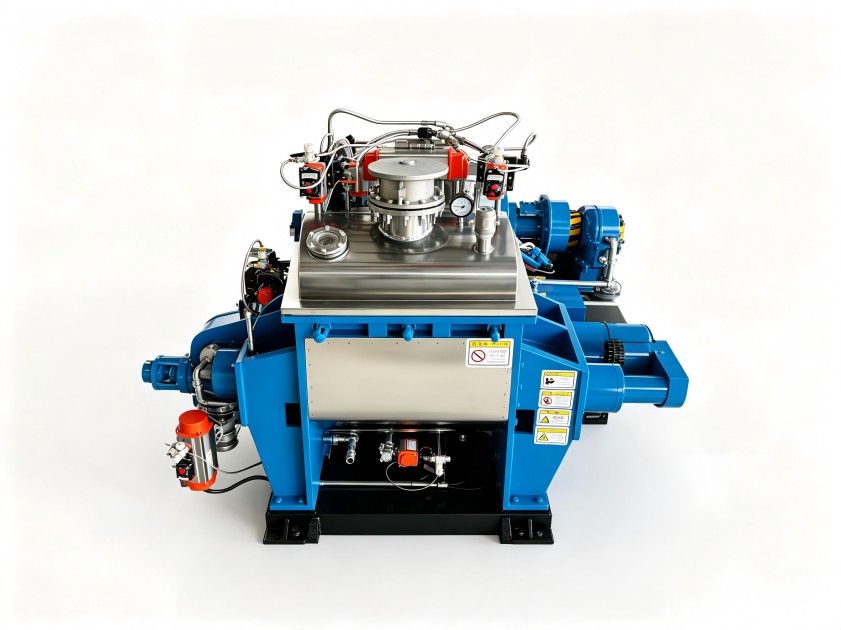
潤滑回路:比密封件本身更容易被忽視
嚙合機密封能用多久,一半得看密封件材質,另一半其實取決于潤滑回路。現場經常碰到的問題大概有這么幾個,一個是潤滑油泵流量是固定的,沒法跟著轉子轉速去調,轉速一高,密封面那層油膜就被撕破了,瞬間溫度就飆上去了。這個時候潤滑脂可不是越多越好,流量太大了,油品被剪切乳化,密封效果反而沒了。還有一個是回油管路背壓過高,回油不順暢,密封腔體內壓力越積越大,油品就從密封面滲出來,混到膠料里。再有就是潤滑油和膠料的相容性沒驗證過,有些合成橡膠對礦物油比較敏感,哪怕只滲漏一點點,硫化后產品表面就會發藍、發黏。
真要排查的話,建議這么來,先測密封腔油壓,然后查回油管路,最后再看油品狀態。大多數“密封頻繁壞”的案例,查到最后都發現是潤滑參數在波動,密封環本身倒沒什么大問題。
工藝壓力與密封失效的關系
密封結構和潤滑之外,喂料區壓力也別忘了。橡膠密封件在混煉的時候,如果一次性投料投多了,或者用上頂栓強制壓料,物料對密封腔產生的瞬時壓力就可能超過設計值。這種情況下,哪怕密封件是新的,端面一變形,油照樣會漏出來。
緩解的辦法有兩個方向,一個是調整填充系數,把嚙合機填充系數控制在合理區間里,具體多少要看膠料密度和流動性來定,一般來說比密煉機低5%到10%就行;另一個是在工藝上分次投料,別讓物料在上頂栓壓下來的時候對密封區形成太猛的沖擊。
選型與改進方向
如果是新設備選型,建議在技術協議里頭把三個參數寫清楚,包括密封腔潤滑油壓調節范圍、轉子端面跳動公差、密封件更換的便利性設計。這三樣東西直接關系到以后的維護效率,早定下來省心。
如果是老舊設備改造,優先考慮升級潤滑回路,加上獨立的油壓調節和流量報警,然后再琢磨更換密封形式。利拿實業在這類設備上有成熟的設計與改造經驗,能夠結合具體的膠料特性來做調整。要是您想針對自己的膠種配方、產能要求和生產工況評估方案,也可以直接和利拿實業技術團隊溝通,他們能給出更具體的建議。
