

輪胎硫化不均先別急著換機,對比評測要看這四處配置
輪胎硫化時出現局部欠硫或者過硫,問題不一定出在工藝上,設備底子往往才是根子
很多廠家碰到這類質量投訴的時候,第一個念頭就是調工藝曲線、換膠料配方,這個思路本身沒什么不對,但調來調去,能改善的地方確實有限。輪胎硫化一旦不均勻,帶來的麻煩不只是廢品率上升,不同批次之間的動平衡性能也會跟著波動,后面檢測合格率和裝機表現都容易被牽連。說到底,設備自身的配置如果存在短板,工藝窗口給得再寬,也很難把物理層面的偏差完全彌補掉。
所以,要判斷一臺硫化機的底子怎么樣,不妨從熱板溫度均勻性、熱板平行度、液壓系統響應以及自動控制邏輯這幾個維度來看。不少人一開始只會盯著鎖模力噸位和報價單,可實際上,兩臺參數看著差不多的設備,用出來的質量效果可能差不少。這篇文章就是想幫您把這幾個方面跟實際硫化質量之間的關聯理一理。
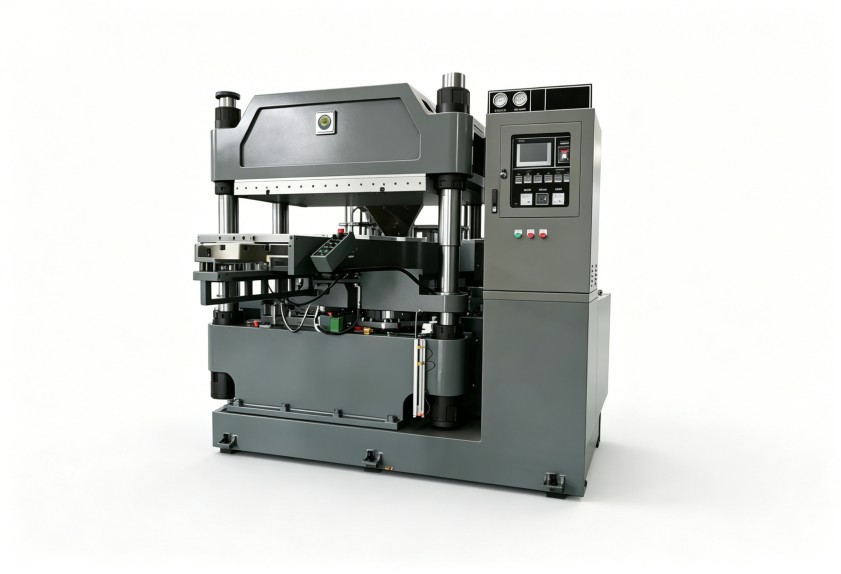
熱板溫度均勻性:硫化質量的“第一道關卡”
輪胎硫化本身就是靠熱板持續穩定地把熱量輸進去的,溫度均勻性說的就是熱板表面各處實際溫度與設定值之間的偏差能有多大。偏差小,胎面、胎側、胎圈接收到的熱量就會比較一致,交聯密度也跟著均勻了;偏差一大,問題就來了。評測的時候,光看熱板材質和加熱功率顯然不夠,更得注意加熱管路的排布方式、溫控分區的數量。分區做得細,每一塊區域獨立補償的能力就強,寬幅胎或者異形胎在這方面體現得尤其明顯。要是設備廠商在這個環節省了成本,后期出現局部欠硫的概率會高不少,而且這類問題往往要反復試模才能暴露出來。
熱板平行度:壓力傳遞是否均勻的隱形變量
熱板平行度這個指標,反映的是上下熱板在合模狀態下的平面貼合程度。貼合度不夠的話,壓力就會集中在模板某一邊,另一邊壓力不足,胎體厚度公差想收窄都難。這個指標在設備對比評測中經常被忽略,因為它不像鎖模力噸位那樣直觀地寫在銘牌上。可就算溫度控制得很好,壓力分布不均勻的話,膠料內部致密度照樣會出現差異。所以采購的時候,最好直接向供應商索要實際裝配檢測記錄,樣本冊上的標注值只能作為一個參考。熱板用久了還會有熱變形累積,原有平行度會逐漸發生變化,設備結構剛性夠不夠、熱板有沒有做過應力釋放處理,這些因素也都要考慮進去。
液壓系統與自動控制:影響批次穩定性的幕后環節
設備有沒有預留工藝數據追溯接口,是個容易被忽視的點,但這個接口會直接關系到后續質量異常的排查效率。液壓系統本身也值得仔細看,鎖模、開合模、加壓都靠它來完成,如果系統響應偏慢或者壓力波動偏大,模腔內的壓力就會不穩定,同一個模具連續做出的幾模產品,性能也可能出現漂移。評測時,液壓閥組的響應速度和壓力閉環控制方式比油泵品牌更能反映實際工況。自動控制這一塊,關鍵看程序能不能把溫度、壓力、時間三個參數協同好,成熟的控制程序會根據模具溫度變化自動微調硫化時間,而不是死板地執行固定曲線。
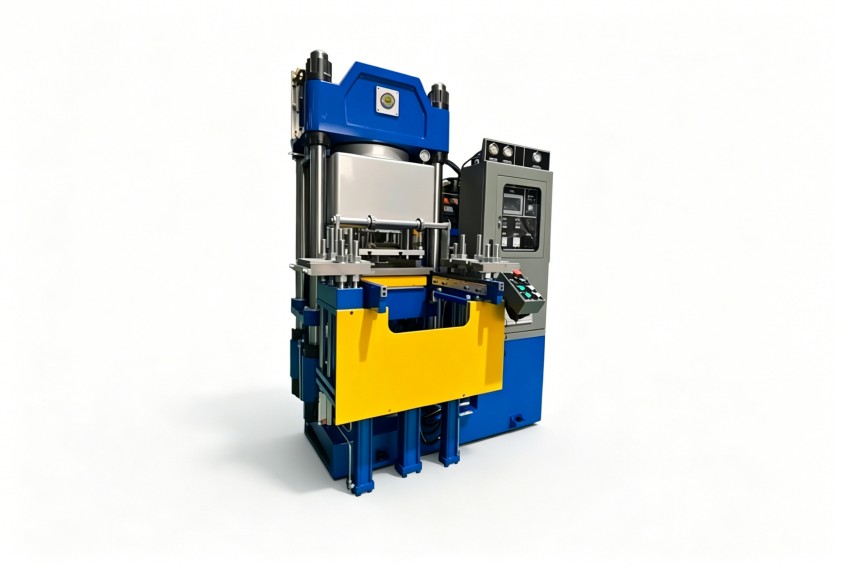
警惕參數堆砌型對比,動手驗機比看表更有效
現在不少企業考察設備的時候,還是習慣拿著配置表逐項打分,可表格這種東西體現不了制造裝配精度,也說明不了實際運行穩定性。兩臺標稱同型號的熱板,出廠前平行度校準標準不同,實際用起來效果就能差很多。所以篩選過程中最好加一個實測環節,要求設備廠商提供溫均勻性測試報告,或者拿同等樣件做一輪試模對比,這類基于實際工況得出的驗證結果,比口頭描述要有參考價值得多。當然,如果確實需要定制配置或者調整溫控邏輯,提前和具備非標能力的設備廠商多做溝通,后面實施起來也會順暢不少。
您這邊如果有具體的膠種配方、產能要求或者生產工況,想結合這些因素來評估設備方案,也可以直接和利拿實業的技術團隊再聊一聊。
