

嚙合機頻繁停機影響交期?先查這三個隱蔽磨損點
新能源膠料混煉,嚙合機的停機為什么總是“突然”出現?
像是在生產鋰電池隔膜用的陶瓷粉改性料的時候,設備運行電流其實一直挺穩定的,可差不多每兩周就會冒出來一次嚙合機溫控報警,等拆開之后才發現轉子棱峰的堆焊層已經有局部剝落了。這類情況在新能源材料車間里其實不算少見,高硬度的填料,再加上高填充系數帶來的持續過載,磨損并不是一點一點慢慢來的,而是累積到了某個臨界點之后集中爆發出來的。
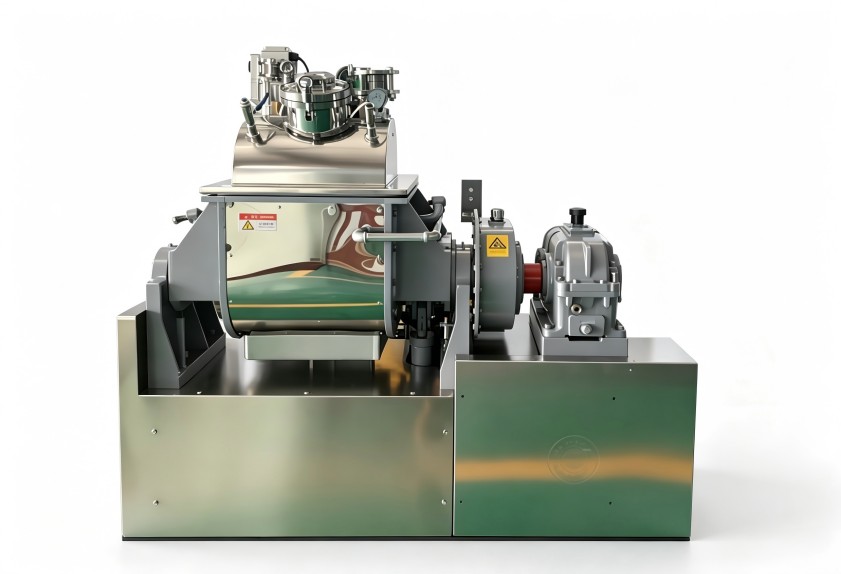
很多時候,大家做設備養護的時候,重點往往都放在了更換液壓油還有清理管道這些事上面,但真正的磨損源,也就是轉子嚙合間隙、端面密封動環,還有混煉室壁與轉子棱峰的配合面這些部位,反而長期缺少量化的監測手段。下面這三個部位的檢查,可以幫您判斷一下售后維護到底該從哪兒入手比較合適。
端面密封的間歇性微漏,是潤滑油路設計問題
新能源配方里面經常用到的硅烷偶聯劑,在高溫狀態下對密封端面是有腐蝕作用的。要是您發現密封油站的液位每周都在下降,可地面上又看不到明顯的油漬,這種情況大多數是動環端面上已經出現了微米級的溝槽。單純去增加油壓的話,反而會讓密封面的磨損變得更快,這時候應該去檢查一下潤滑油過濾精度是不是達到了5微米,另外還要看看油溫是不是長期超過60℃,因為油溫太高的話油膜就容易破裂掉。
轉子棱峰堆焊層的厚度檢測,比“聽異響”更可靠
嚙合轉子的棱峰磨損一旦超過了1.5毫米,混煉的剪切效果就會明顯下降,但設備的聲響倒不一定有什么異常。可以用超聲波測厚儀在轉子冷卻水孔的內側去測量剩余壁厚,然后和出廠記錄做個對比。當發現壁厚的減少量開始加速的時候,那就說明混煉室壁與棱峰之間的間隙已經超出了工藝允許的3毫米上限了,這個時候就需要安排堆焊修復了,不能拖的。
溫控系統頻繁補冷,能耗升高的隱藏推手
混煉室夾套內壁的水垢厚度如果達到了0.8毫米,換熱效率差不多要下降兩成左右。要是設備出現了水溫正常但膠料溫度偏偏偏高的現象,而且冷卻水電磁閥的開度長期大于70%,這時候重點倒不是去調PID參數,而是應該去檢查一下水路是不是因為填料堆積而出現了局部短路。這個檢查項是可以納入到季度維護計劃里面去的,做好的話能有效降低不必要的冷卻能耗,其實很多車間都忽略了這一塊。
維護周期不是越短越好,按“過料噸位”定節奏更合理
不少廠家是按日歷時間來安排保養的,可是新能源材料產線經常會有多品種切換的情況,實際的負載差異會很大。所以按累計過料量來設定維護節點,會更能反映設備的真實狀態,比如說當累計過料達到設計產能的80%的時候,安排一次轉子嚙合間隙測量還有密封件的預防性更換。這個做法跟利拿實業在設備說明書維護章節里推薦的邏輯是一致的,既能避免過度維護,也可以盡量降低突發故障帶來的停產風險,對生產安排來講平衡性更好一些。
操作人員的一個習慣,直接影響密封件壽命
有個操作習慣挺值得注意的,部分操作工在投料的時候習慣把整袋粉料直接傾倒進混煉室里,這樣瞬時負載就會沖得比較高,對端面密封的軸向沖擊其實是很大的。建議在進料口增加一個緩沖格柵,同時培訓操作人員控制每批投料的間隔,分兩到三次投入進去。別看這個小調整不起眼,往往能把密封件的更換周期延長三成左右,實際效果還是蠻可觀的。
售后響應快不快,取決于故障描述是否清晰
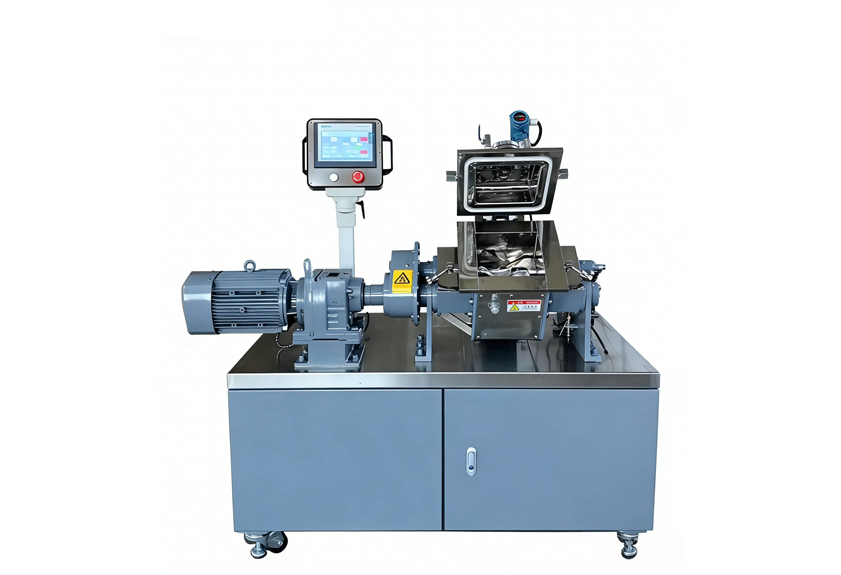
設備出了異常情況,在聯系售后之前可以先記錄三個數據,一個是當前累計過料量,還有就是最近一次混煉室的溫度曲線,以及密封油站壓力的波動范圍。有了這些信息,技術人員就能更快地判斷故障方向了,不用反復拆裝去確認問題。要是您想結合自己的具體膠種配方、產能要求還有生產工況來評估方案的話,也可以跟利拿實業的技術團隊做進一步的溝通。
