

橡膠密封件批次硬度波動大?先查數(shù)控開煉機(jī)混煉溫度
橡膠密封件硬度波動,從數(shù)控開煉機(jī)的混煉參數(shù)找原因
不少橡膠密封件生產(chǎn)廠家,日常生產(chǎn)里多多少少都碰到過這類問題,一批密封件硫化完之后硬度忽高忽低,有的批次之間硬度差甚至能到5 Shore A以上,最后這批貨就只能降級處理,甚至直接報廢掉。多數(shù)廠家出了這種問題第一反應(yīng)先排查配方或者硫化工藝,卻很少往混煉環(huán)節(jié)去想,混煉過程里的溫度、混煉時長還有裝料量,才是導(dǎo)致硬度漂移的深層根源。橡膠密封件本身對膠料的可塑度還有均勻性要求就很苛刻,混煉不均勻帶來的微觀缺陷,硫化之后會直接被放大,最后表現(xiàn)出來就是硬度離散的問題。我們這里就從幾個工藝參數(shù)的維度,聊聊數(shù)控開煉機(jī)怎么幫生產(chǎn)端把批次穩(wěn)定性給鎖定住。
溫度先放一邊,輥溫波動才是膠料焦燒的推手
開煉機(jī)混煉作業(yè)的時候,輥筒表面的溫度,直接就決定了膠料的流動性還有剪切生熱的情況,通常情況下人工操作的時候,測溫大多靠手摸,或者拿紅外槍點(diǎn)幾個位置測,反應(yīng)慢還覆蓋不到全部區(qū)域。膠料在輥縫里反復(fù)過剪,局部溫度一旦超過對應(yīng)膠種的安全上限,輕則會讓成品硬度上升,嚴(yán)重的話直接就引發(fā)焦燒問題。數(shù)控開煉機(jī)自帶的輥溫控制系統(tǒng),靠熱電偶實(shí)時監(jiān)測,搭配冷卻水閥的自動調(diào)節(jié)功能,能把輥面溫差控制在很窄的區(qū)間里。對于EPDM、NBR這類對溫度很敏感的密封件專用膠來說,穩(wěn)定的輥溫,也是保證門尼黏度一致的基礎(chǔ)條件。
混煉時間并非越長越好,關(guān)鍵在于剪切效率
不少做了很多年的老師傅,習(xí)慣多打幾棍來“保均勻”,但片狀膠料在開煉機(jī)上反復(fù)過輥,超過最佳塑煉時間之后,剪切效率反而會往下掉,膠料還會因?yàn)闊崂匣瘑栴},出現(xiàn)硬度升高的情況。數(shù)控開煉機(jī)可以把常用膠料的混煉時間,直接固化到對應(yīng)的工藝配方里,到了設(shè)定時間就自動提刀卸料,能減少不少人為判斷帶來的差異。設(shè)備還會自動記錄每一個批次的混煉時長,后續(xù)一旦出現(xiàn)硬度異常的情況,就可以直接追溯當(dāng)批的所有參數(shù),避免同類的批量不良重復(fù)出現(xiàn)。
填充系數(shù)與翻膠均勻性,決定密封件膠料的一致底子
同樣是50L規(guī)格的開煉機(jī),填充系數(shù)不一樣的話,混煉出來的效果差別其實(shí)挺大的。針對密封件用的膠料,通常情況下填充系數(shù)就控制在0.2-0.35之間,比例太高的話,膠料在輥縫上方堆積打滑,根本沒法做有效剪切;比例太低的話,不僅生產(chǎn)效率會下降,還容易出現(xiàn)過度生熱的問題。數(shù)控開煉機(jī)自帶的電流監(jiān)控還有料位提示功能,可以幫操作者實(shí)時感知膠料在輥筒上的包輥狀態(tài),把填充量調(diào)整到更合理的區(qū)間里。
根據(jù)膠種與工藝特征,匹配數(shù)控開煉機(jī)配置更有譜
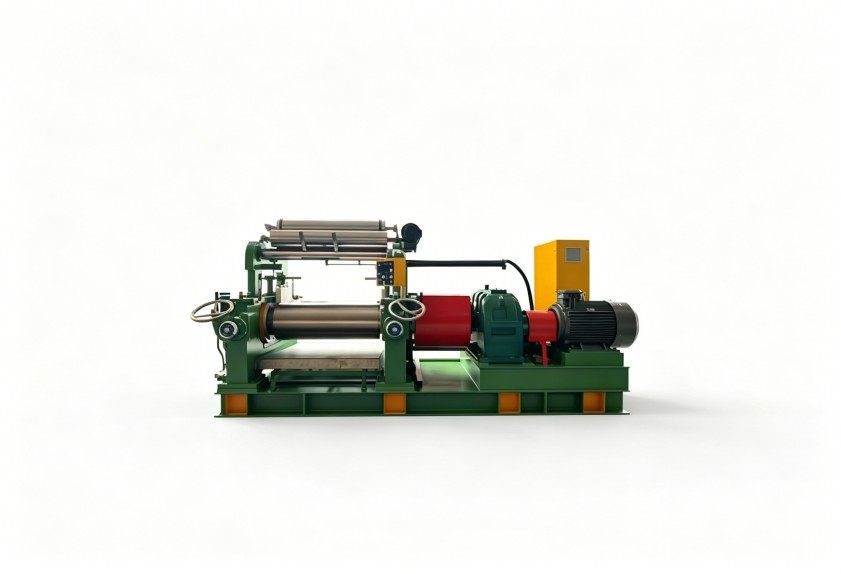
橡膠密封件生產(chǎn)廠的膠料種類多,批次切換也很頻繁,選設(shè)備的時候可以先把自身的膠譜梳理清楚,再去談具體的配置。平時以合成橡膠為主,成品硬度范圍跨度大的廠家,可以優(yōu)先考慮輥溫控制精度還有冷卻效率表現(xiàn);配方里再生膠或者填充劑占比高的廠家,就多關(guān)注翻膠輔助裝置和料斗稱量系統(tǒng)的匹配度。數(shù)控開煉機(jī)對比傳統(tǒng)機(jī)型的核心價值,就在于能把老師傅積累的經(jīng)驗(yàn),轉(zhuǎn)化成可復(fù)制、可追溯的標(biāo)準(zhǔn)化參數(shù)。利拿實(shí)業(yè)在做設(shè)備方案評估的時候,會針對不同膠種的特性,匹配對應(yīng)的溫控還有翻膠結(jié)構(gòu),幫客戶降低批次波動的風(fēng)險。
如需獲取針對性的設(shè)備選型建議與工藝優(yōu)化方向,可聯(lián)系利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)。
