

橡膠密封件混煉批次波動大?先看嚙合轉(zhuǎn)子與溫控配置
密封件混煉頻頻出現(xiàn)品質(zhì)波動,嚙合機技術(shù)三處配置值得先查
橡膠密封件在硫化之后,出現(xiàn)了氣泡、局部脆裂,或者不同批次之間硬度不太穩(wěn)定,遇到這種情況,很多人第一反應(yīng)都會把問題歸到配方上,或者覺得是硫化工藝出了問題,這倒也正常,畢竟這兩塊兒確實是影響質(zhì)量的大頭。不過你要是發(fā)現(xiàn),同樣是這個配方,換了一批來做,做出來的東西就變了樣,那問題多半就出在混煉這個環(huán)節(jié)了——膠料分散得不均勻、溫度沒控制住,又或者是填充方式選得不太合理,這些因素都有可能在后面的工序里變成各種各樣的缺陷。其實有個事兒大家比較容易忽略掉,就是混煉設(shè)備的轉(zhuǎn)子構(gòu)型,再加上它的溫控能力,在很大程度上可能比工藝參數(shù)本身還要更早一步?jīng)Q定這個批次能不能保持穩(wěn)定。那這篇文章不聊配方也不聊硫化,單從設(shè)備配置的角度來說,把嚙合機技術(shù)里面對密封件質(zhì)量影響最直接的三處配置拎出來拆一拆,給那些配方調(diào)來調(diào)去、工藝改來改去也沒什么成效的車間,提供一條新的排查方向。
混煉瑕疵反復出現(xiàn),先從轉(zhuǎn)子構(gòu)型找原因
嚙合機技術(shù)真正厲害的地方,在于它的轉(zhuǎn)子跟混煉室之間的間隙,比剪切型轉(zhuǎn)子要小得多,嚙合間隙小,膠料在轉(zhuǎn)子轉(zhuǎn)動過程中就不只是被單純地剪切開,還會被不斷地折疊、拉伸,這樣反復捏煉下來,對那種高硬度、高填充的密封件膠料來說尤其管用——填料跟生膠能在更短的時間里混得更加均勻,局部過煉的問題會少很多,生膠顆粒殘留的情況也能大大減少,而且整個過程所需要的時間并不長。
在實際排查的時候,有兩個現(xiàn)象是比較直接跟轉(zhuǎn)子構(gòu)型掛鉤的:
- 要是硫化以后發(fā)現(xiàn)制品表面有肉眼就能看到的麻點或者顆粒,那多半是膠料里還有沒分散開的填料團聚物,這些團聚物沒有被打散,就留在里面了;
- 還有一種情況是制品的邊緣看起來有點不對勁,呈海綿狀,摸起來也比較疏松,這種情況通常不是硫化階段出了什么岔子,而是混煉的時候溫度太高,膠料提前焦燒了,等到了硫化環(huán)節(jié)不過就是把這個問題暴露出來了而已。
車間里現(xiàn)在用的密煉機如果還是剪切型的轉(zhuǎn)子,而且上面說的這兩種缺陷反復在那里冒頭,那與其一直在工藝參數(shù)上折騰來折騰去,還不如考慮把設(shè)備換成嚙合型的轉(zhuǎn)子,這個方向的改善往往來得更徹底一些。
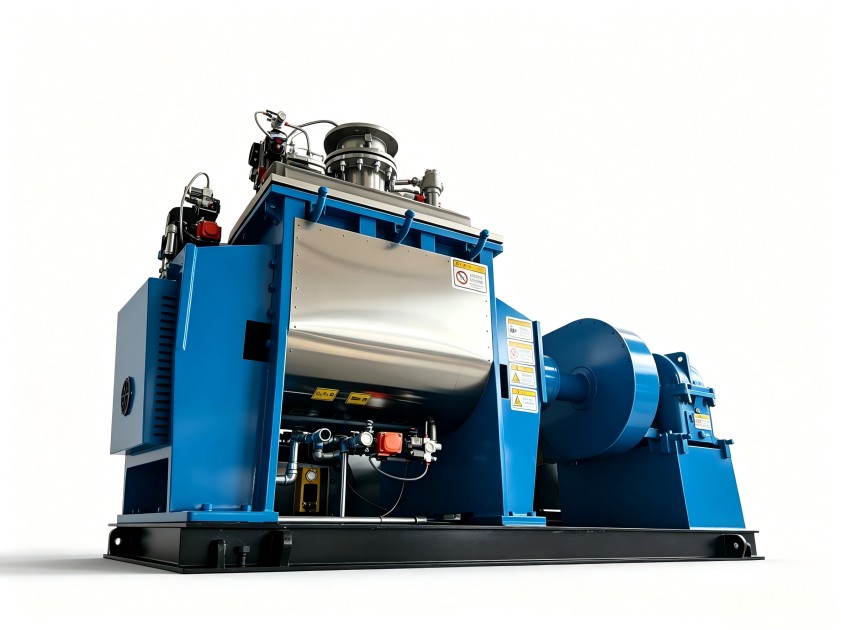
溫控精度與填充系數(shù):決定批次一致性的第二道關(guān)口
密封件的膠料對溫度是相當敏感的,這里尤其是NBR、FKM這類極性橡膠,它們的混煉溫度區(qū)間很窄,你一個不小心超溫了,硫化以后的壓縮永久變形率就壓不住了,這是個很直接的影響。嚙合機技術(shù)對溫控系統(tǒng)的要求就更是要高出不少——因為轉(zhuǎn)子跟膠料的接觸面積大,摩擦生熱的速度非常快,要是冷卻水道設(shè)計得不夠合理,或者溫控閥門的響應(yīng)速度跟不上,慢了半拍,那不同批次之間的溫差馬上就會被放大開來。
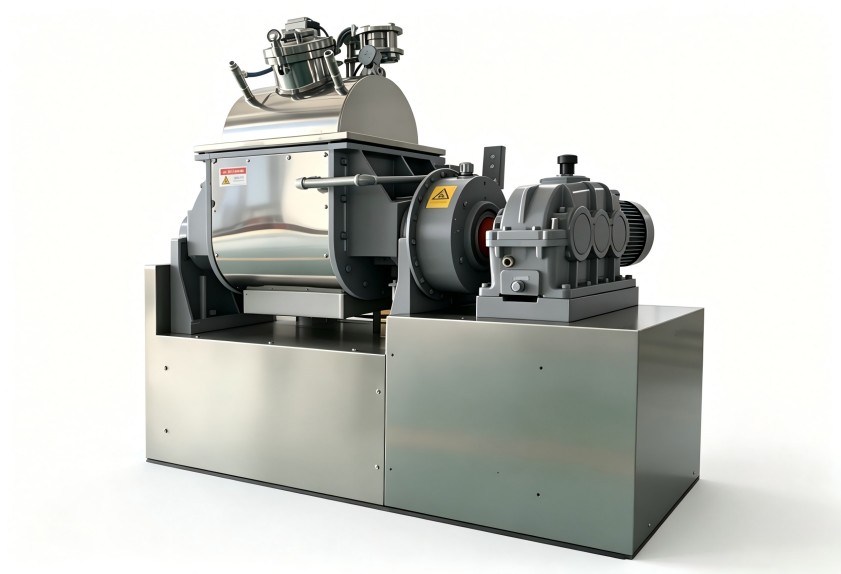
排查的時候,重點看兩個地方就夠了:
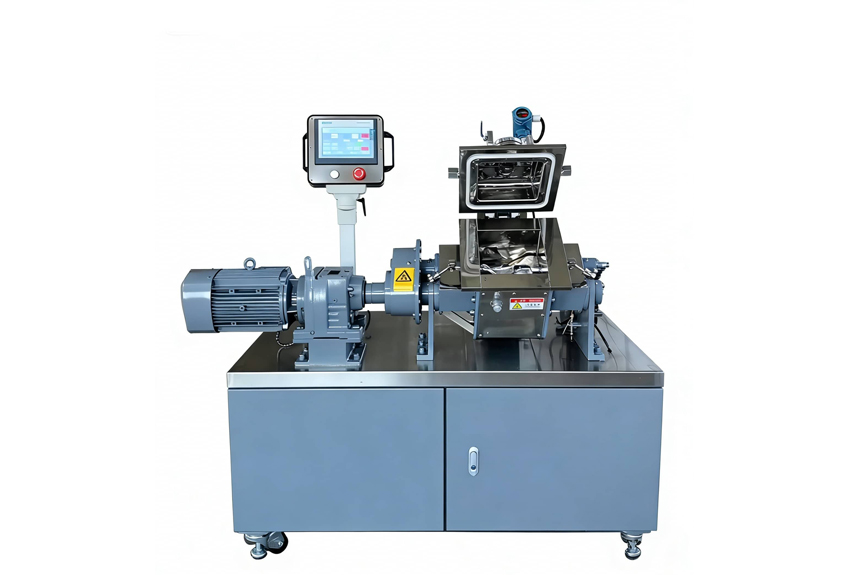
- 一個是混煉室壁和轉(zhuǎn)子內(nèi)部的冷卻通道,它是不是完整地把捏煉區(qū)給覆蓋到了,而不是只在兩側(cè)端板那里做了冷卻,中間那一大段反而沒顧上;
- 另一個是溫控系統(tǒng)實際控溫的波動范圍是不是穩(wěn)定的,這個要去看實際運行的控溫數(shù)據(jù),而不是光看儀表上設(shè)定的那個值就以為沒問題了。
填充系數(shù)這個東西也值得拿出來重新校核一下。同一臺設(shè)備,做密封件膠料和做輪胎膠料,它們需要的填充空間其實并不一樣。填充系數(shù)如果定得太高,膠料在混煉室里就沒有翻滾的余地了,轉(zhuǎn)子的負載會突然變得很大,機器壓力也大;填充系數(shù)要是定得太低,膠料又會在混煉室里打滑,分散的效果反而會下降,還不如不填那么多。所以建議還是結(jié)合你具體在做的膠種,在設(shè)備允許的范圍內(nèi)重新算一算填充系數(shù)應(yīng)該定在什么值,不要老是沿用以前那套經(jīng)驗值,覺得以前沒問題就一直那么用了。
從膠種與硫化體系倒推設(shè)備選型,比盲目對比參數(shù)更有效
橡膠密封件這個品類涉及的膠種跨度是真的大,硅膠、氟膠、三元乙丙,這三種膠對混煉設(shè)備的要求差異就非常明顯。硅膠混煉的時候需要的是溫和的剪切力,同時還要求設(shè)備具備比較好的排氣能力,剪切力給得過猛反而容易把氣泡引進去,弄巧成拙;氟膠粘度高,摩擦生熱本來就大,對轉(zhuǎn)子材質(zhì)的要求高,冷卻能力也得跟得上才行;而三元乙丙呢,比較容易在轉(zhuǎn)子棱頂?shù)奈恢枚逊e起來,要是棱頂間隙設(shè)計得不夠合理,就會特別麻煩,所以這塊的設(shè)計也得仔細考量。
那我們要評估嚙合機技術(shù)適不適合自己的工況,可以試著用反向推導的思路來做:
先把當前主要生產(chǎn)的膠種梳理清楚,包括它的硬度范圍和生膠門尼粘度大致在什么水平,心里要有個數(shù);然后把平時生產(chǎn)里常見的那幾類質(zhì)量缺陷摸個底,統(tǒng)計一下它們出現(xiàn)的頻次,判斷一下問題到底是溫度主導的,還是剪切主導的,又或者是分散主導的;拿著這幾點需求,再跟設(shè)備的結(jié)構(gòu)參數(shù)一項項去比對,這樣一來就比較有針對性了,而不是一味地只看容積多大、電機功率多高,那些參數(shù)看著漂亮不一定適合你。
密封件車間混煉質(zhì)量優(yōu)化的思路整理
嚙合機技術(shù)解決密封件混煉問題的核心邏輯,并不是拿某一個單一的參數(shù)去取代另一個參數(shù)那么簡單,它真正的思路是讓轉(zhuǎn)子構(gòu)型、溫控效率、填充空間這三個維度在設(shè)備這個層面上形成一種互相匹配的關(guān)系。你在生產(chǎn)當中要是遇到了批次波動的情況,可以先確認一下轉(zhuǎn)子適不適合當前這個膠種,然后再看看溫控系統(tǒng)能不能跟上工藝上面提出的要求,最后再去校核一下填充系數(shù),按照這個順序去排查,比一直在工藝參數(shù)上反復調(diào)整要更能觸到問題的根源。
利拿實業(yè)在橡塑混煉設(shè)備的轉(zhuǎn)子設(shè)計以及溫控系統(tǒng)這塊,積累了多年的工程經(jīng)驗,旗下的嚙合機產(chǎn)品線也支持根據(jù)膠種特性和生產(chǎn)節(jié)拍來做適應(yīng)性的配置。如果說你想結(jié)合自己的具體膠種配方、產(chǎn)能要求還有生產(chǎn)工況來做一個詳細的評估方案,可以跟利拿實業(yè)的技術(shù)團隊直接溝通一下,他們會給出相應(yīng)的建議。
