

改性料批次色差反復?先檢查嚙合機的塑化均勻性
嚙合機塑化能力跟不上,改性料的穩定性又從哪來呢
做塑料改性的朋友應該都有體會,生產中最讓人頭疼的往往不是配方設計,反倒是同一鍋料前后兩批出來出現了色差、凝膠點這些毛病,或者熔體流動速率老是波動個不停。這些情況追根溯源的話,有不少問題其實出在嚙合機的塑化能力上面。所謂塑化能力,它不是單看一個功率大小就行的,它說的是設備對物料剪切、混合以及對熱歷史控制的一個綜合水平,挺多廠家排查問題的時候,光顧著盯工藝參數了,設備本身結構上的影響反而給忽略了。
設備配置上有哪些因素會拖累塑化能力
轉子的構型算得上是混煉效果的基礎所在
嚙合轉子和物料接觸的那個幾何形狀,其實就確定了剪切力場是怎么分布的。不同構型的轉子在捏煉過程中,形成的擠壓效果、折疊效果差別還挺大的,這些直接關系到炭黑、阻燃劑或玻纖在基體里面分散得勻不勻。假如轉子的設計沒法形成有效的軸向循環流動,那物料就容易滯留在混煉室的兩端,時間一長,局部過熱或者欠混的情況就這么冒出來了。
溫控的精度其實比設定溫度本身更要緊
物料在嚙合機里面經歷的生熱過程是相當復雜的,要是設備的溫控系統響應不夠及時,實際料溫的漂移幅度會相當大。對那些剪切敏感的改性料來說,溫度一變,黏度就跟著變,剪切應力的傳遞效率也就會受到影響。通常來說,要想塑化能力穩定,很大程度上得看導熱介質的流量以及溫控閥的調節精度到不到位。
容積跟填充系數的匹配問題經常被忘掉
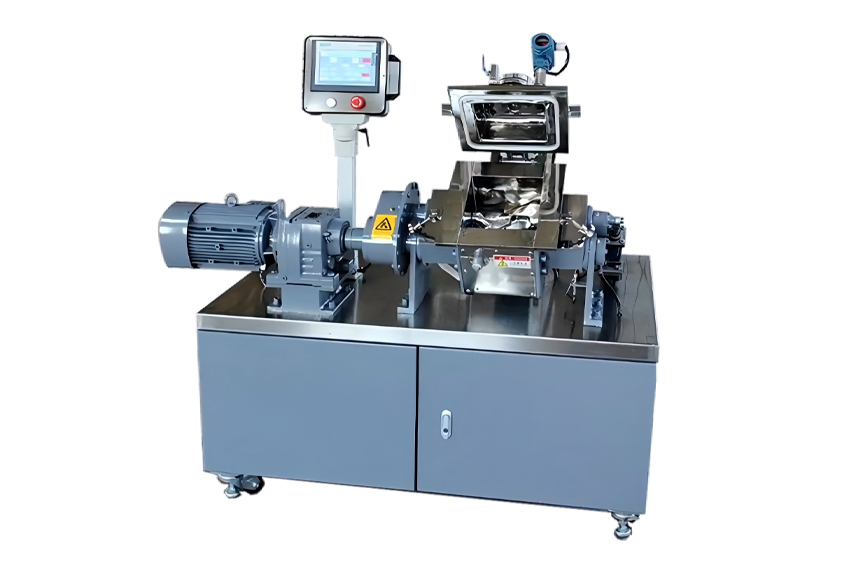
設備的容積和一次投料量之間的關系,決定了物料在混煉室里面到底有多少翻滾的空間。要是填充系數太低了,物料就容易打滑空轉;可要是太高了,翻攪的余地又沒了。嚙合機的塑化能力要真正發揮出來,需要設備制造商從轉子間隙、室內倒角、卸料門結構這些方面來做整體考量,光靠電機功率去判斷產能是不夠的。
在塑料改性場景里,塑化能力要落到哪些實處
把目光放到塑料改性車間來看,嚙合機的塑化能力最終得體現在兩個看得見的結果上:一個是功能性母粒在基體中的微觀分布情況,另一個就是批次和批次之間的熔融指數穩不穩定。像玻纖增強、無鹵阻燃、還有高填充色母粒這三類比較常見的工況,它們對塑化能力的要求其實各有側重。做設備選型的時候,還是要結合膠料配方里高粘度組分、剪切敏感助劑的比例,好好評估一下現有設備或者準備采購的設備的轉子轉速范圍,以及單位體積能耗這方面的特性。
關于優化方向的一些務實建議
如果您這邊正被批次波動的問題困擾著,建議可以按三條線來排查看看:先觀察不同批次卸料時電流曲線能不能對上,再檢查溫控系統實際回水溫度的波動幅度,另外還要對比一下設備容積和額定填充量的匹配情況。說到底,調整工藝參數只能解決表面問題,結構上的短板還是得從設備端入手才行。利拿實業在密煉機、捏合機這類橡塑混煉成型設備的定制化設計方面積累了豐富的經驗,可以針對您具體的物料特性來優化轉子構型,也能把溫控系統的匹配做得更到位。
要是您希望結合自己的膠種配方、產能要求以及生產工況來做進一步的評估,直接和利拿實業的技術團隊溝通就好。
