

橡膠密封件混煉批次不穩(wěn)定?先檢查開煉機翻煉與控溫的執(zhí)行精度
密封件膠料翻煉不均導(dǎo)致硫化缺陷?設(shè)備執(zhí)行精度比配方更值得排查
一般來說,橡膠密封件的實際使用壽命,是和膠料的混煉均勻度直接掛鉤的,混煉沒做好的膠料,硫化之后經(jīng)常會出現(xiàn)局部過硬、疏松或者開裂的問題,廢品率一直降不下來,很多廠家遇到這類問題,第一反應(yīng)都是先調(diào)整配方,或者直接延長混煉的時間,最后發(fā)現(xiàn)改善的效果很有限,問題往往不是出在工藝設(shè)計上,而是設(shè)備對翻煉動作還有輥筒溫度的執(zhí)行精度沒達標,這也正是全自動開煉機能夠介入解決的核心環(huán)節(jié),下文就從能耗、維護與人員依賴三個常見的管理維度展開,幫您定位混煉質(zhì)量波動背后藏著的設(shè)備因素。
混煉均勻性差,先審視翻煉動作與輥溫是否“說到做到”
普通開煉機一般都過度依賴操作工手動劃切、打卷和調(diào)整輥距,動作的節(jié)奏和力度全都是因人而異的,哪怕是同一個老師傅,在不同班次的操作狀態(tài)也有差別,很容易造成膠料在輥筒上停留的時間不一致,最后導(dǎo)致填料的分散程度參差不齊,還有個比較隱蔽的問題就是輥筒的控溫滯后,實際輥面溫度和設(shè)定值偏差太大,膠料的粘度就跟著漂移,進一步放大混煉不均的問題,全自動開煉機走的是程序化翻煉加自動輥距調(diào)節(jié)的邏輯,能讓每一批次的翻煉路徑、次數(shù)和輥溫區(qū)間都保持一致,這可不是把人工動作簡單復(fù)制到操作屏幕上就完事的,而是靠傳感器實時監(jiān)測輥筒溫度和膠料的包輥狀態(tài),自動修正執(zhí)行偏差,減少不同批次之間的隱性差異。
從能耗與維護角度看全自動開煉機的長期價值
混煉車間的能耗成本里,開煉機空轉(zhuǎn)還有反復(fù)回?zé)捳剂瞬恍〉谋壤z料混煉不均的時候,很多廠家都會選擇“多打幾遍”來補救,不光拉長了單批次的生產(chǎn)時間,電機的空耗也跟著同步增加,全自動開煉機帶的定位系統(tǒng),能夠根據(jù)膠料的實時狀態(tài)自動調(diào)整轉(zhuǎn)速和輥距,避免無效的空轉(zhuǎn),單位膠料的能耗表現(xiàn)就更穩(wěn)定。
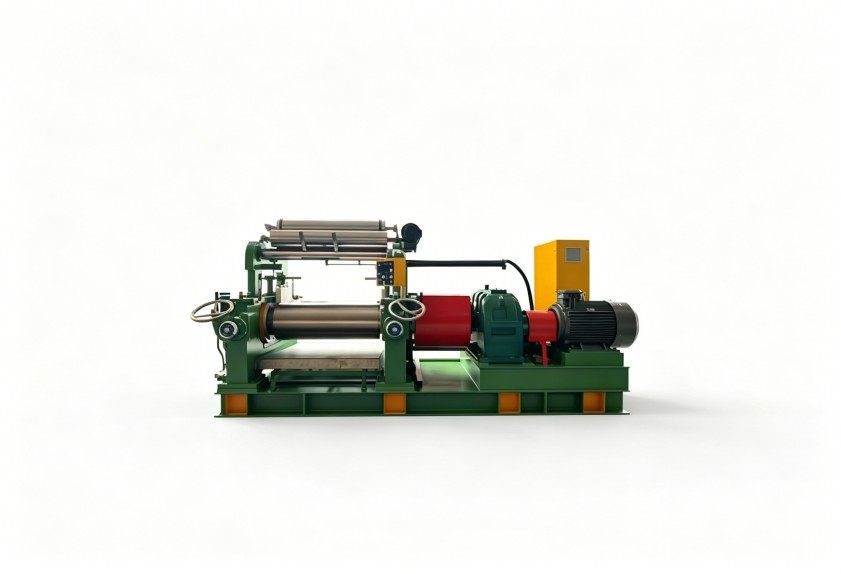
維護層面的話,自動潤滑系統(tǒng)和配套的密封設(shè)計,也能降低人工點檢疏漏帶來的軸承磨損風(fēng)險,對于橡膠密封件這類對清潔度有要求的制品來說,設(shè)備要是存在潤滑脂滲漏的隱患,很容易就污染到膠料,正規(guī)的全自動開煉機都會注重結(jié)構(gòu)的密封性,日常清理和保養(yǎng)的流程也相對標準化,能降低因為維護不當(dāng)引發(fā)的設(shè)備停機風(fēng)險。
在人員管理的層面,自動化翻煉技術(shù)也改變了對“老師傅經(jīng)驗”的過度依賴,操作界面可以記錄不同膠種的翻煉參數(shù),新員工經(jīng)過短期培訓(xùn)就可以按規(guī)范執(zhí)行,避免因為人員流動造成的工藝波動,對生產(chǎn)管理者來說,這就意味著質(zhì)量管控從“人治”往“標準”的方向轉(zhuǎn)變。
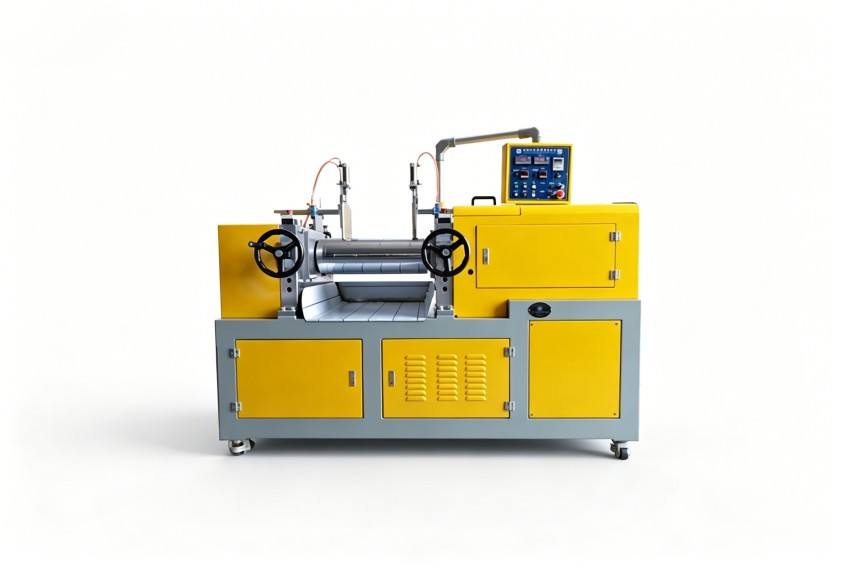
全自動開煉機的投入該從哪里算回報
評估全自動開煉機的時候,不能只對比設(shè)備的購置價格,還要看廢品率下降、能耗節(jié)約和人工依賴降低帶來的綜合收益,對于訂單批次多、膠種切換頻繁的密封件生產(chǎn)企業(yè)來說,自動化的參數(shù)記憶功能能明顯縮短換型的時間,減少試煉產(chǎn)生的損耗,利拿實業(yè)可以根據(jù)您現(xiàn)有開煉機的產(chǎn)能配置和改造空間,評估適配的設(shè)備升級方向。
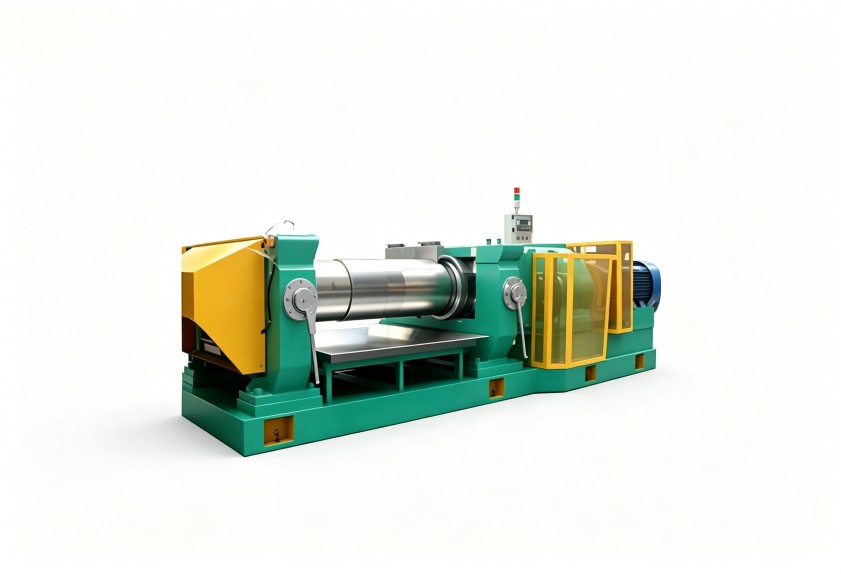
選擇與現(xiàn)有產(chǎn)線匹配的自動化方案
不同密封件企業(yè)的混煉工序現(xiàn)狀差別很大,有的已經(jīng)配備了密煉機,只需要開煉機配合完成出片工序,有的還是以開煉機作為主力的混煉設(shè)備,選購全自動開煉機的時候,要先明確它在整條產(chǎn)線里的角色,是承擔(dān)終煉、出片還是補充混煉的工作,再據(jù)此確定輥筒尺寸、速比和溫控精度的要求,設(shè)備就算再先進,要是和前后工序的銜接不匹配,也很難發(fā)揮出預(yù)期的效能,要是您需要結(jié)合自身的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,直接和利拿實業(yè)的技術(shù)團隊進一步溝通就可以。
