

擠出機加熱圈溫控不穩?先從這三處找原因
擠出機加熱圈溫度波動,正在悄悄拉低你的塑化質量
一般來說,塑料改性生產過程里,擠出機加熱圈看著好像只是個不起眼的輔助部件,卻直接關聯到熔體溫度、剪切均勻性還有產量穩定性。加熱圈溫控沒調好的時候,最常出現的狀況就是物料局部過熱分解、著色劑分散不均,或是螺桿扭矩頻繁波動,最后出來的不同批次產品質量對不上。很多企業遇到這類問題第一反應是換螺桿、調配方,反倒把加熱圈本身的狀態和匹配方式給忽略了,問題當然就反復冒出來,我們這篇內容就從設備配置、工藝參數和生產管理三個層面,幫大家梳理對應的排查方向。
加熱圈選型和安裝方式,決定了控溫的底子
擠出機加熱圈的核心功能,就是在螺桿剪切產生的熱量之外,提供可控的外部熱源。升溫階段要是加熱圈功率密度不夠,熔融速度就跟不上預設的生產節拍;功率要是太高的話,又容易在料筒表面形成局部高溫區。測溫熱電偶的位置也很關鍵,要是安裝深度不夠或者和料筒貼合得不好,溫控儀表顯示的溫度和實際熔體溫度差得可能比較大,溫控系統就會照著錯誤的信號來回反復調節。
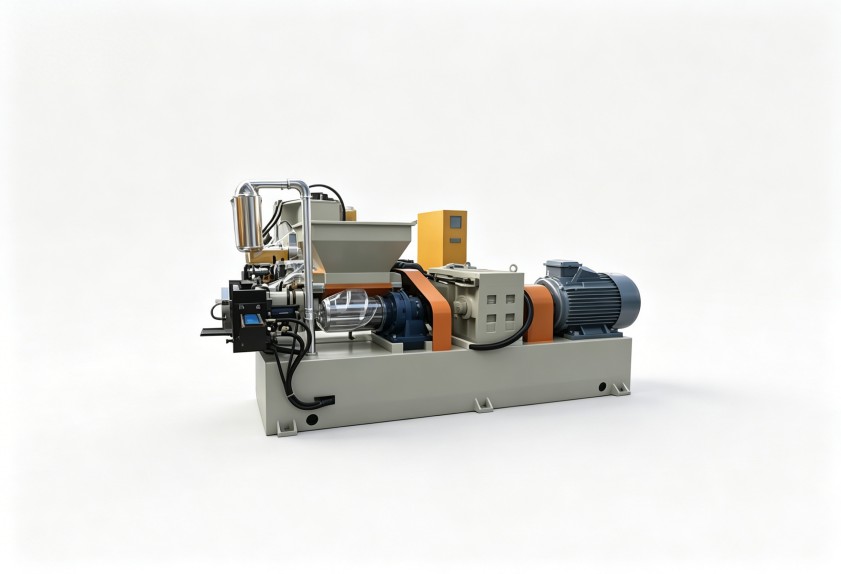
除了這些,加熱圈和料筒的接觸面積、接線方式還有加熱區長度的劃分,都會影響溫度場的均勻程度。通常情況下多區加熱的擠出機,各個區之間要是沒有做好合理的功率配比,很容易出現前段過熔、后段欠塑的情況,大家可以結合自己在用的具體螺桿構型和膠料特性,核對下加熱圈的功率分布是不是和工藝曲線匹配得上。利拿實業在橡塑混煉成型設備的溫控系統設計上,就比較看重加熱與冷卻的協同響應,用來適配不同配方對溫度敏感度的各類要求。
升溫曲線與冷卻配合,比單純看設定溫度更重要
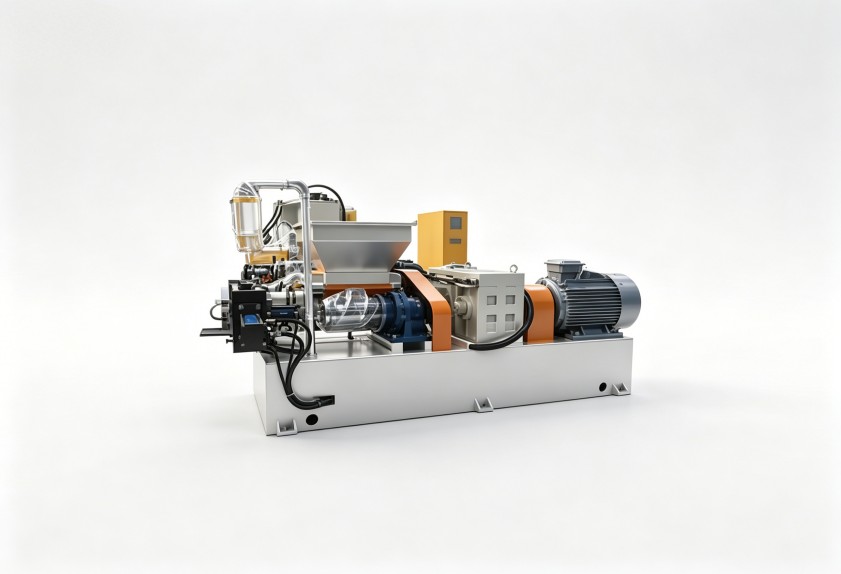
很多做工藝的人員只會盯著擠出機加熱圈的設定溫度有沒有達標,反倒忽略了升溫速率和超調量的問題。升溫太快的話,熔體溫度很容易直接沖高,導致熱敏性助劑分解;升溫太慢的話,物料在機筒里停留的時間被拉長,同樣也有可能造成物料老化。塑料改性里很常見的填充體系或者高黏度基料,合適的操作方法是分段升溫,在軟化點附近適當停留一會,等扭矩穩定下來之后再繼續往上升溫。
冷卻系統的配合也不能忽視,要是冷卻管路內部有結垢或者電磁閥響應偏慢,溫度過沖之后沒法快速降下來,加熱圈就會頻繁啟停,一方面會影響熔體均勻性,另一方面也會增加不必要的能耗。建議大家在日常的生產記錄里,同時跟蹤設定溫度、實際溫度、螺桿扭矩和電流曲線,對比分析溫度波動的規律是來自加熱側還是冷卻側,之后再做針對性的調整。
維護習慣直接決定加熱圈性能能維持多久
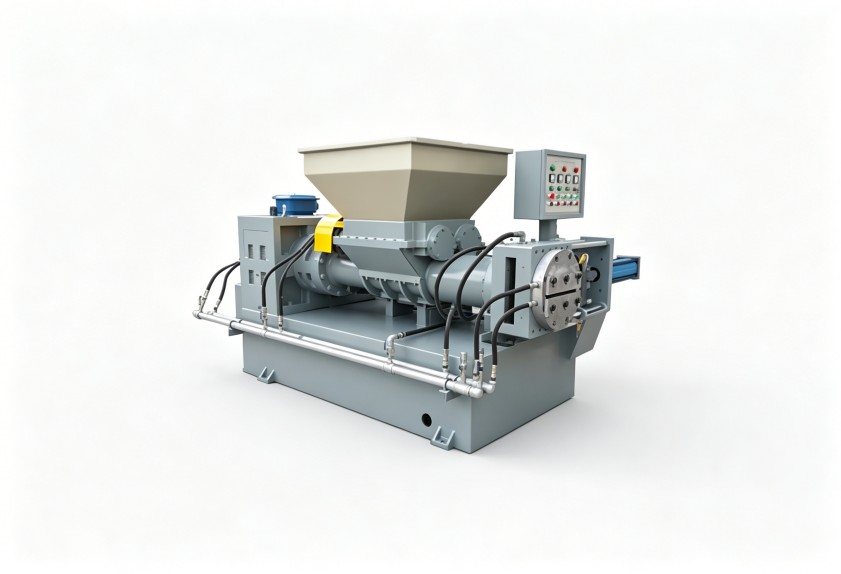
擠出機加熱圈長期在高溫還有震動的環境下運行,接線端子氧化、云母層老化、熱電偶磨損都是很常見的故障誘因。有些企業在設備停機檢修的時候只會清理螺桿,不會去檢查加熱圈的表面狀態和緊固情況,最后導致接觸電阻變大、發熱效率下降,電耗也會一步步往上漲。
大家可以建立定期檢查的機制,用紅外測溫槍比對料筒表面的溫度分布,判斷有沒有加熱區失效或者加熱不均的情況,同時也檢查下熱電偶的固定方式,避免設備運行時因為震動產生位移。新的加熱圈安裝的時候,要確認額定電壓和功率和當前機臺是匹配的,還要做好對應的絕緣測試。這些小項一般不會出現在日常的工藝報表里,但是長期來看,對設備穩定性和產品一致性是有直接影響的。
從單一部件排查走向整體混煉成型方案
當擠出機加熱圈頻繁出現溫控異常的情況時,建議把排查的范圍放大到整條混煉生產線的熱量管理邏輯里。密煉機出料溫度、擠出機加熱圈功率分配、后續冷卻造粒的速率,這些因素加在一起,共同決定了最終粒子的塑化質量和產能效率,只單獨更換一個加熱圈,往往只能解決表面的問題,沒法從根源上消除系統性的熱歷史波動。
對于做塑料改性的企業來說,結合自己在用的具體膠種配方和產量要求,重新梳理各段加熱功率、測溫點布局和冷卻響應情況,是提升批次穩定性的有效路徑。要是需要結合您的實際工況評估設備配置與工藝優化方向,可以聯系利拿實業的技術團隊,獲取針對性的選型建議和混煉成型的整體思路。
