

水冷卻開煉機溫控不穩?先看輥筒內部流道與進水方式
水冷卻開煉機輥筒溫度失控,密封件膠料焦燒怎么排查
一般來說橡膠密封件混煉作業的時候,輥筒的溫度是直接決定膠料門尼黏度還有焦燒時間的,水冷卻開煉機要是出現局部過熱、冷卻不均或者溫度反復波動的情況,還沒硫化的膠料就可能出現早期交聯,情況輕的話表面起粒,情況重的整批料都直接報廢,很多廠家碰到這類問題第一反應都覺得是冷卻水壓不足導致的,但實際上,輥筒內部流道設計和進出水方式帶來的影響往往要更大。
冷卻不均的根源往往在輥筒內部流道
水冷卻開煉機的輥筒根本就不是一根簡簡單單的空心鋼管,內部的流道結構,直接決定了冷卻水能不能均勻把運行產生的熱量帶走,常見的流道形式就有螺旋式、鉆孔式還有夾套式這幾種,其中鉆孔式流道對輥面溫度的均勻性控制效果比較好,不過對應的加工成本也更高;螺旋式的加工起來更方便,卻很容易出現輥筒兩端溫差偏大的問題。
要是同一根輥筒的左中右三段溫度差超過5℃,膠料在輥縫里的塑化程度就會不一樣,排查的時候可以先測下輥面的溫度分布情況,確認下有沒有明顯的“高溫帶”,要是高溫帶固定在同一個位置,優先懷疑是流道內壁水垢堆積或者流道截面積突變導致的;要是高溫帶會跟著輥筒轉速變化移動,那就要去檢查冷卻水流量有沒有達到設備的設計值。
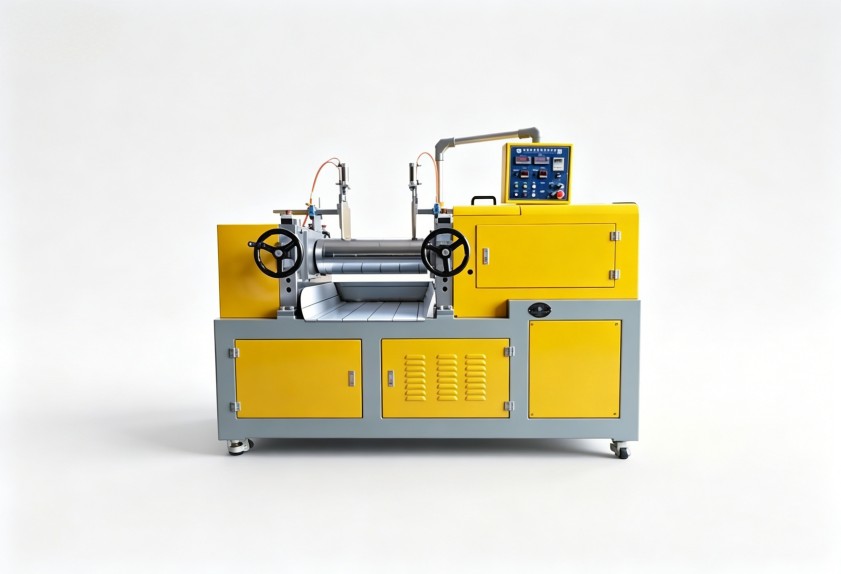
進水方式比水溫更容易被忽視
很多水冷卻開煉機溫控不穩的實際案例里,問題根本就不出在水溫上,反而大多是進出水方式不合理導致的,輥筒內部的冷卻水如果走“先進先出”的路線形成水流短路,水流就會優先往阻力最小的路徑跑,最后導致輥面部分區域得不到有效冷卻,正確的操作方式是采用“強制循環+多點進水”或者“旋轉接頭內管定向噴淋”的結構,讓冷卻水沿著提前設定好的路徑流經整個輥面。
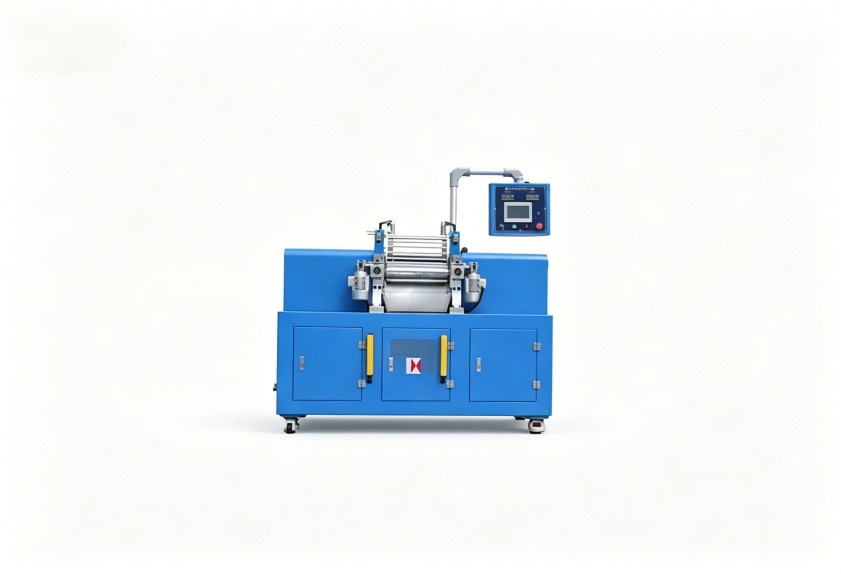
另外,回水管路是不是通暢也同樣關鍵,回水受阻的時候,輥筒內部會形成汽阻,冷卻效率會直接降下來,判斷的方法也很簡單,用手觸摸回水管的溫度,如果回水管明顯發燙但進水溫度是正常的,基本就可以確定是回水背壓過高,需要檢查管路有沒有彎折的地方,或者過濾器有沒有出現堵塞。
溫控精度需要配合工藝參數一起看
水冷卻開煉機的冷卻能力再強,要是溫控閥門的響應速度滯后,現場操作員也只能被動去調整參數,選型的時候除了看冷卻面積和流量之外,還要留意溫控閥的調節方式,比例調節閥比開關式電磁閥更適合需要精確控溫的密封件膠料加工場景,與此同時,現場的工藝參數也會影響實際的控溫效果,填充系數過高的時候,膠料在輥縫里堆積的熱量多,冷卻的負擔自然就加重了;輥速差異會直接影響剪切生熱,輥速比過大的時候輥筒升溫的速度也會更快;冷卻水進水溫度在夏季普遍偏高的時候,就需要提前預留出足夠的降溫余量。
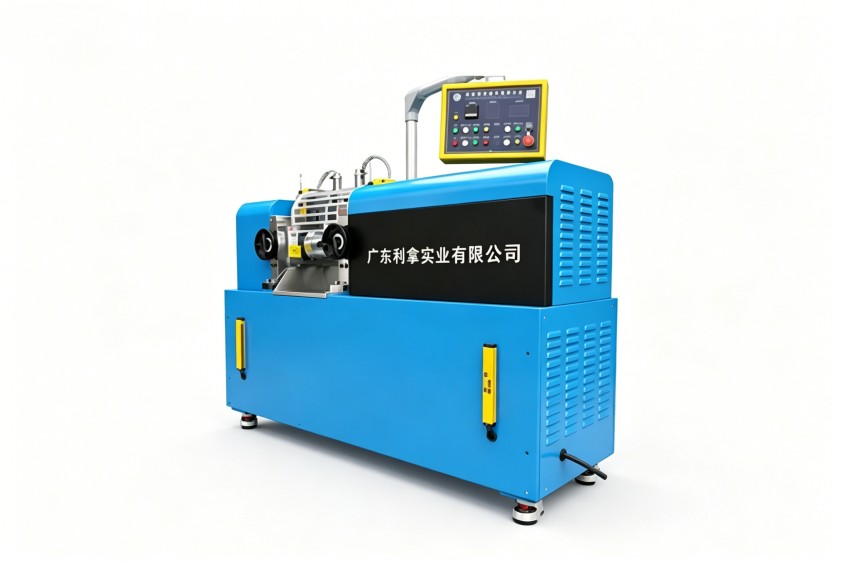
這些因素疊加到一起,單純靠增加冷卻水的流量不一定能解決現有問題,更務實的做法是記錄下不同膠料、不同批次生產下的溫度曲線,找到符合本廠實際工況的最佳參數匹配區間,再反過來對設備提出明確的調整要求。
選型時把“可維護性”納入評估
水冷卻開煉機長時間運行之后,流道結垢幾乎是必然會出現的情況,選型的時候如果只盯著初期的冷卻效果看,忽略了日常維護的便利性,后期的清洗成本會高很多,建議優先考慮輥筒端蓋可拆卸、流道方便做化學清洗的結構,配置進出水壓力表還有流量計,也能在日常運行過程里快速判斷冷卻系統的運行狀態。
除此之外,密封件生產經常需要切換不同膠種,不同膠料對輥溫的要求差異很明顯,設備要是支持冷卻水流量分檔調節或者和溫控系統聯動,換型的時候的調機時間能縮短不少,這些細節在設備參數表上未必會直接標注出來,但落地到實際生產之后的影響很大。
對于做橡膠密封件的廠家來說,水冷卻開煉機的溫控表現直接關系到產品合格率還有批次穩定性,與其等出了問題之后反復調整冷卻水壓力,不如在選型階段就把輥筒流道結構、進出水方式和溫控閥響應特性都納入考量范圍。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
