

陶瓷粉末混煉頻繁卡料?密煉機轉子與容積先做匹配
金屬密煉機選型,混煉室到底要“吃”什么料,這個得先想清楚
做陶瓷粉末混煉跟常規的橡膠、塑料改性,兩者之間差別還是挺明顯的,主要就體現在填充系數高,堆積密度的波動幅度也比較大,而且物料對剪切熱比橡膠要敏感得多。經常碰到有客戶還是按以前處理橡膠的那套思路,來琢磨金屬密煉機到底該怎么選,結果設備買回去一用就發現問題了,要不就是分散不均勻,要不就是溫升速度太快,物料直接降解了。就實際來看,這問題多半不是設備本身有什么毛病,而是混煉室容積、轉子構型跟溫控系統這幾項之間,沒能形成一個合理的匹配關系。
容積不用一味求大,填充系數反過來推算反而更靠譜
有不少負責采購的朋友,下意識就覺得容積大就等于產能高,覺得這樣投資劃算。但從實際情況來看,陶瓷粉末的表觀密度是要比橡膠低不少的,同樣的重量投進去,它占據的體積要明顯大出一截來。要是還按橡膠的那套經驗值去定填充系數,混煉室里面的實際空間就會不夠用,轉子也沒辦法建立起有效的剪切場,混煉效果自然就打了折扣。
更合理的做法其實應該是反過來算的。先把單批的目標產量和配方密度定下來,然后計算一下對應的松裝體積是多少,再結合設備廠家那邊給的推薦填充系數范圍來做推算,這個范圍一般是在50%到70%之間,這樣就能把需要的混煉室容積給倒推出來了。按照這個思路來選,設備真正投產后,就不用老去調整工藝參數來遷就設備了,產能規劃出來的數據也會更貼近實際生產情況。
轉子構型才是剪切效率的關鍵,光盯著轉速意義不大
同一臺密煉機,你換一種轉子形式上去,出來的混煉效果可能就差得挺遠的,這里面講究還是蠻多的。陶瓷粉末在混煉過程中的矛盾點也比較典型,剪切力度不夠的話,粉體團聚就沒辦法打開;可是剪切過頭了,局部過熱的問題又會冒出來。像兩棱和四棱這兩種轉子,它們的剪切強度以及熱生成特性就不太一樣;同步轉子和異步轉子呢,物料在里面的循環路徑也是兩回事。這些差異最終都會反映到陶瓷粉末在基體里面分散得均不均勻這件事上。
所以選型的時候,不要光去對比轉速范圍或者電機功率的大小,更應該關注的是單位時間內能實現多少次剪切,還有轉子棱頂跟混煉室壁之間的間隙設計得怎么樣。如果間隙過大了,就容易形成死區;間隙要是太小了,溫升又會變得太快。不管是哪種情況,對于高填充的陶瓷粉末體系來說,都算是不利的因素。
溫控系統看實際控溫能力,標稱精度只能做個參考
陶瓷粉末在混煉過程中產生的熱量,跟橡膠混煉比起來,積累的問題會更加突出一些。不少設備銘牌上標注的溫度控制精度,看起來數據倒是挺漂亮的,可是真正運行起來的時候,混煉室壁面的溫度和物料內部的溫度之間,往往會有比較明顯的差距。特別是卸料門、端面密封這些位置,要是沒有有效的循環冷卻通路,長時間連續生產下來,溫度漂移的情況就會越來越明顯,到時候處理起來也比較被動。
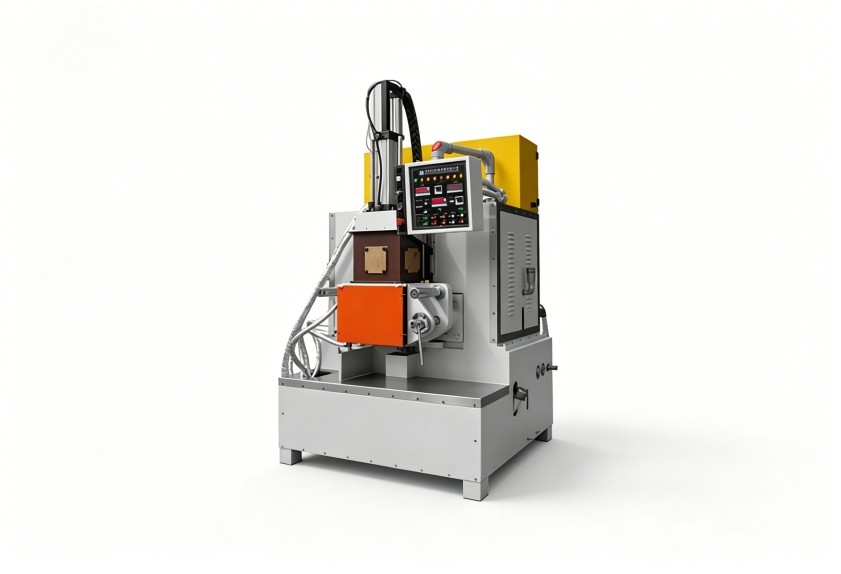
在選型的時候,不妨多向設備廠家問一句,測溫點到底是設在哪個位置的?用的是接觸式熱電偶還是紅外測溫?冷卻水回路是串聯方式還是并聯方式?這些細節問清楚了,其實比單純去比較溫控儀表的品牌更有參考價值。另外還要注意,混煉室夾套、轉子內部、卸料門這幾個位置的冷卻能力,是不是各自獨立可控的,這一點直接關系到后面工藝調整的時候靈活度高不高,也算是個很重要的考量點。
還有三個選型細節,比較容易被人忽略掉
拋開容積、轉子、溫控這三個核心的維度不談,其實還有些細節方面的東西,對日常使用體驗的影響也挺大的。比如說投料方式,陶瓷粉末平時容易揚塵,這個大家都知道的,如果配的是密封式的自動投料裝置,那肯定比人工投料更適合連續化生產;再說卸料門的密封結構,粉末狀物料對密封件的磨損速度,要比粒狀物料快不少,這個也是要提前考慮到的;另外還有耐磨處理這塊,高硬度的無機粉末對混煉室壁面和轉子棱頂的磨耗,那是相當明顯的,需要有對應的表面強化工藝手段來保障設備的使用壽命。這些細節看起來好像不會直接影響設備報價單上的數字對比,但實際上會實實在在影響到設備投產之后半年到一年內的故障頻率以及維護成本。
回到那個核心問題上來,金屬密煉機到底怎么選型?答案說穿了也不是去找一臺參數上最好看的設備,而是要找到能跟你的配方體系、工藝窗口還有產能規劃都匹配得上的配置組合。建議在詢價之前,先把自己這邊的物料特性、每批產量需求還有溫控要求梳理清楚,然后再跟設備廠家逐項去核對技術方案。如果需要有針對性一點的設備選型建議跟工藝優化方向,直接聯系利拿實業技術團隊就行。
