

開煉機噪音大別急著加隔音罩,先看這三個機械部位
開煉機噪音異常,先別急著做隔音,先查這三個部位
平時橡膠密封件的生產車間里,大部分的噪音來源,其實都來自開煉機設備,很多時候車間管理人員第一反應就是直接加裝隔音罩,但是噪音的根源沒找到的話,隔音操作就只是把問題悶在設備內部了,物料混煉不均,軸承加速磨損,甚至是安全事故的相關風險,也不會因為做了隔音就憑空消失,開煉機的噪音本來就不是單一的聲學問題,是設備機械狀態,潤滑條件還有裝配精度的綜合反饋,與其急著想辦法把聲音捂住,還不如先弄清楚到底是哪個部位在“喊疼”。
噪音來源判斷:先分清是金屬撞擊聲還是沉悶摩擦聲
通常情況下,不同音色的噪音,對應的故障邏輯是完全不一樣的,那種尖銳的、有周期性規律的金屬撞擊聲,大概率出現在輥筒軸承或者齒輪嚙合的部位;而持續發出的、偏沉悶的低頻摩擦聲,就可能和輥筒表面潤滑不均或者軸瓦間隙過大有關系,橡膠密封件生產用的開煉機,一般來說都是長時間高負荷運行的,輥筒軸承承受的徑向力非常大,當軸承滾道或者滾動體出現點蝕、剝落的情況,就會發出周期性的異響,而且異響會跟著負荷增大變得更明顯,這時候要是還繼續開機生產,不光噪音問題會越來越嚴重,還可能導致輥筒定位精度下降,影響后續產出的膠片厚度的一致性。
三個最值得優先排查的機械部位
輥筒軸承間隙與潤滑狀態
開煉機長時間重載運行之后,軸瓦或者軸承的間隙會慢慢變大,間隙超差之后,輥筒運轉的時候就會產生徑向跳動,不光會引發噪音,還會導致產出的膠片厚度不均勻,排查的時候可以先檢查潤滑油品有沒有變質,油路有沒有堵塞的情況,再去測量軸承間隙是不是在出廠的設計范圍內,要是間隙已經超差了,單純補加潤滑脂只能暫時緩解問題,得考慮更換軸承或者重新澆注軸瓦,對于橡膠密封件這類對膠片精度要求比較高的應用場景,軸承的運行狀態直接決定了產品質量的穩定性。
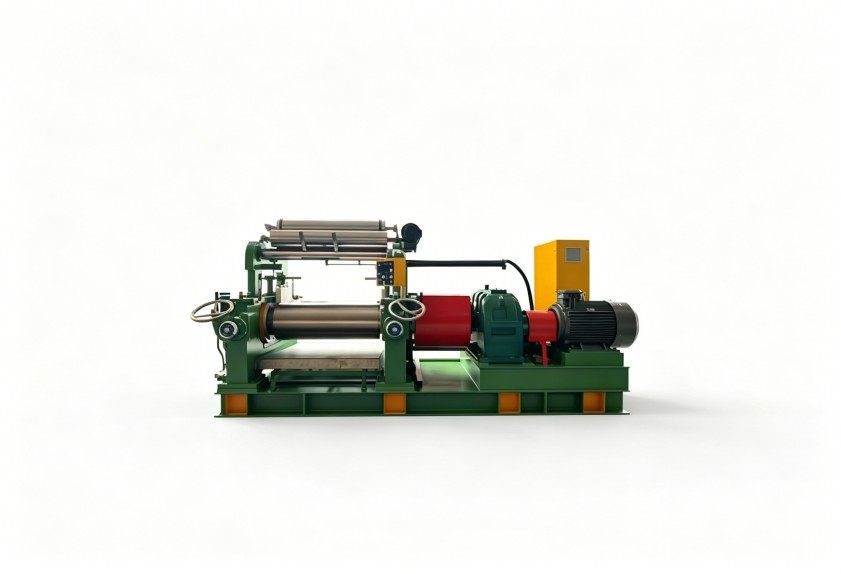
齒輪嚙合精度與齒面磨損
開煉機的傳動齒輪是在低速重載的工況下工作的,齒面位置很容易出現磨損或者點蝕的問題,當齒側間隙過大的時候,齒輪嚙合就會產生很明顯的“咔嗒”聲,設備換向的時候這個聲音尤其突出,這類噪音的問題在于,它是伴隨沖擊載荷一起出現的,會進一步加速齒面的損壞,形成惡性循環,齒輪磨損初期的噪音可能還在可接受范圍內,可一旦齒面出現斷齒的風險,就不只是噪音問題了,直接關聯到生產安全,定期檢查齒面接觸斑點和齒側間隙,是開煉機日常保養里經常被大家忽視,卻又特別重要的一個環節。
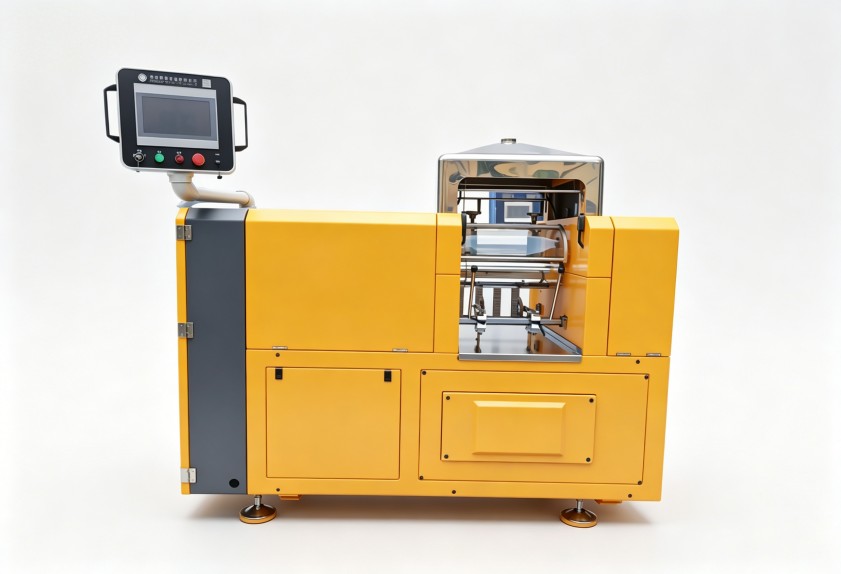
機架地腳螺栓松動與基礎剛性
很多時候噪音的源頭根本不在旋轉部件本身,而是設備和基礎的連接位置出現了松動,地腳螺栓松動之后,開煉機運行過程中產生的激振力會直接傳遞到地面,產生低頻的轟鳴聲,同時還會加快整機的振動幅度,這類問題在生產現場特別容易被誤判,因為從聽感上來說很像“設備用久老化了”,實際上只要重新緊固螺栓,再做個水平校準,噪音就能有很明顯的下降,建議把地腳螺栓的扭矩檢查納入月度點檢的項目里,不要等到噪音已經很明顯了再去處理。
從設備配置角度看待噪音治理的三個層次
| 治理層次 | 適用情況 | 措施方向 |
|---------|---------|---------|
| 維護型 | 軸承潤滑不良、螺栓松動 | 調整潤滑周期、緊固校準 |
| 部件升級型 | 軸承或齒輪磨損超限 | 更換高精度軸承、修磨或更換齒輪 |
| 整機替換型 | 機架剛性不足、設計缺陷 | 更換高剛性機架的設備 |
要認識到的是,如果開煉機的機架剛性先天不足,單靠更換軸承是沒辦法根治噪音問題的,機架的固有頻率和激振頻率接近的時候,就會產生共振,這類問題只能在設備選型的階段提前規避掉。
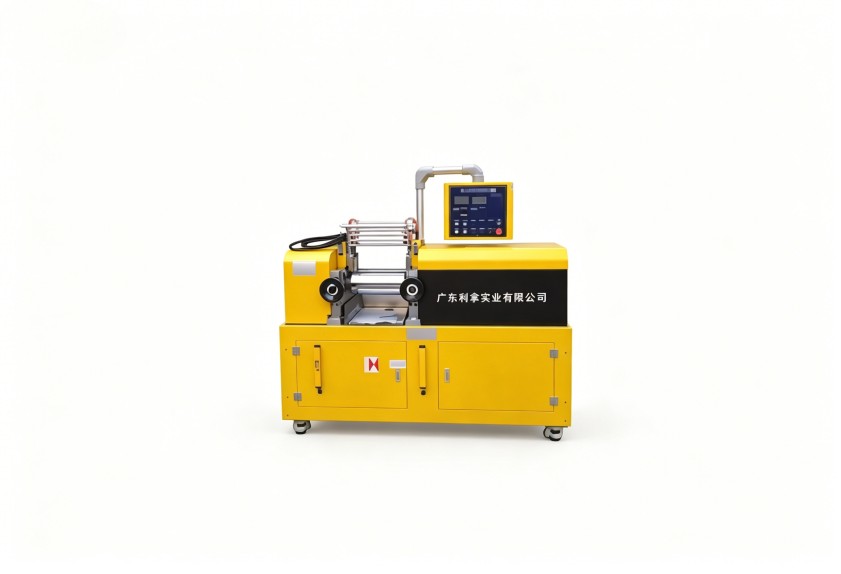
利拿實業在噪音控制方面的設備設計思路
開煉機的噪音控制,不該只靠后期加裝隔音棉來實現,而是要從結構設計和部件選型的階段就開始納入考量,利拿實業在開煉機的設計環節,對輥筒軸承座剛性、齒輪材質及齒形修緣、機架整體退火時效處理等相關環節,都做了針對性的優化考量,力求從源頭就降低設備運行時的振動和噪音,利拿實業也可以根據您的實際生產需求,提供全流程的非標定制化橡塑混煉成型解決方案。
