

電加熱開煉機越用越耗電?先查這三處再決定換不換
電加熱開煉機溫控不穩(wěn),橡膠密封件生產(chǎn)如何避免能耗與品質(zhì)雙輸
一般來說,橡膠密封件生產(chǎn)對膠料混煉均勻性和批次穩(wěn)定性的要求本來就很嚴苛,電加熱開煉機作為混煉工序的核心設備,一旦出現(xiàn)升溫慢、輥面溫差大、溫度過沖等問題,直接后果就是能耗不斷攀升,密封件硫化后還會出現(xiàn)尺寸不一致的情況,不少廠家遇到此類狀況,第一反應就是直接更換整套設備,但實際出問題的原因,往往藏在幾個很容易被忽略的環(huán)節(jié)里。
接下來我們就從加熱組件運行狀態(tài)、輥體溫度分布、設備保溫性能三個方向切入,梳理電加熱開煉機溫控失準的常見原因,幫大家判斷哪些問題靠日常維護就能解決,哪些情況才真正需要做設備升級。
溫控失準不等于儀表壞了,先查加熱管與保溫層
當電加熱開煉機出現(xiàn)升溫時間明顯拉長的情況,別上來就直接判定為溫控儀表故障,加熱管長期運行后,表面結(jié)垢或者局部老化的問題,會導致實際發(fā)熱功率出現(xiàn)明顯衰減,這時候儀表顯示的溫度數(shù)值看起來是正常的,但輥體內(nèi)部的熱量供給早就不足了。
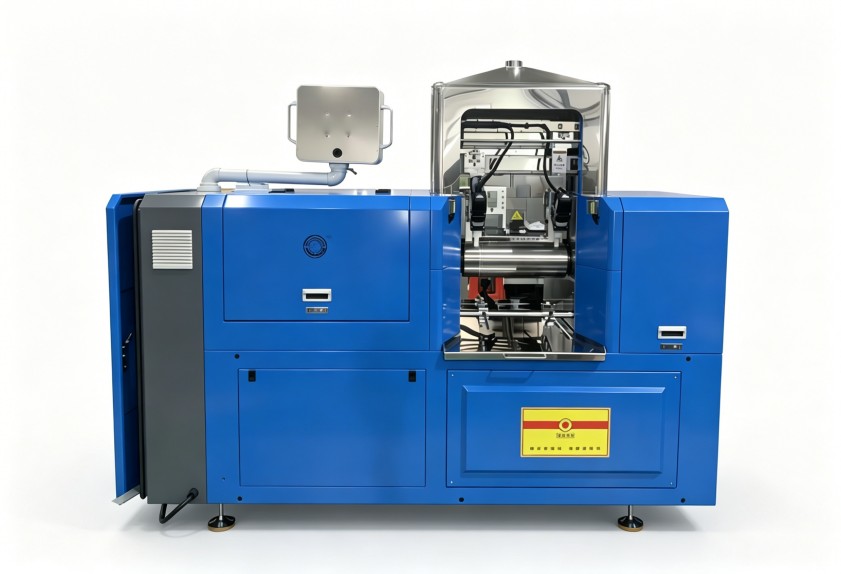
保溫層也是大家很容易忽視的環(huán)節(jié),設備使用年限增加之后,內(nèi)部的保溫棉受潮或者出現(xiàn)塌陷,會進一步加劇熱量散失,導致加熱系統(tǒng)頻繁啟停來維持設定溫度,耗電量自然也就跟著往上升,平時多檢查下保溫層是否完整、有沒有受潮結(jié)塊的情況,很多時候比直接亂調(diào)溫控參數(shù),更能從根源解決問題。
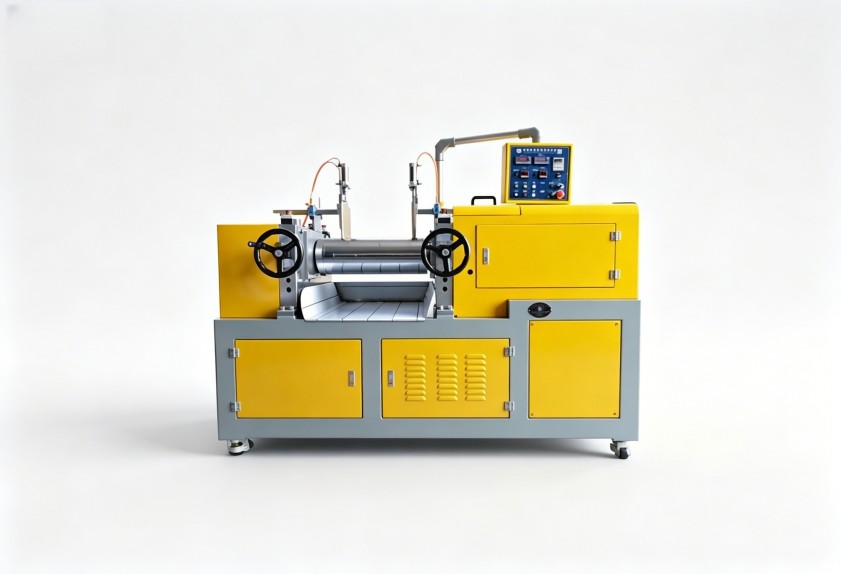
同樣的膠料,為什么有的批次耗電明顯偏高
輥面溫度均勻性會直接影響混煉效果和能耗水平,電加熱開煉機左右輥溫差異過大的時候,膠料在輥縫中的塑化程度就會不一致,操作人員被迫延長混煉時間,或者反復多做幾遍薄通來彌補效果,單位產(chǎn)量的電耗自然就增加了。
造成輥面溫差的原因有很多,通常情況下常見的就包括加熱管排布不均、導熱油路局部堵塞,或者輥面磨損后壁厚變得厚薄不一,大家可以對輥面進行多點測溫,確認實際溫差是否超出工藝允許范圍,要是溫差集中在某一個固定區(qū)域,就重點排查該區(qū)段的加熱元件,或者測溫傳感器有沒有出現(xiàn)異常。
生產(chǎn)管理習慣中隱藏的節(jié)能空間
除了設備硬件因素之外,操作層面的細節(jié)問題同樣值得關(guān)注,頻繁更換膠種會導致升降溫周期增加,保溫待機時沒有適當降低設定溫度,還有開工前預熱時間規(guī)劃不合理,這些情況都會讓電加熱開煉機的實際能耗,高于理論計算的數(shù)值。
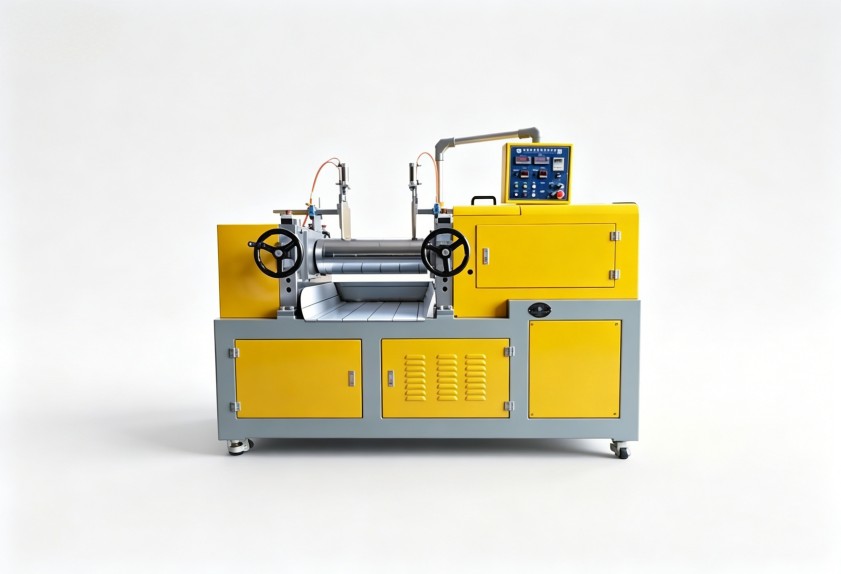
建議大家建立設備啟停和溫度記錄臺賬,把每次混煉的升溫時間、保溫功率和實際電耗都記錄下來,連續(xù)觀察一段時間后,要是發(fā)現(xiàn)同種膠料的單批次能耗呈上升趨勢,再結(jié)合硬件排查的結(jié)果綜合判斷問題所在。
對于確認需要維修或升級的設備來說,選擇具備成熟溫控方案和良好售后支撐的廠家就很重要,利拿實業(yè)在橡塑設備領域摸爬滾打多年,可提供電加熱開煉機的加熱系統(tǒng)改造與能耗優(yōu)化建議,幫助客戶降低綜合使用成本。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估對應方案,可與利拿實業(yè)技術(shù)團隊進一步溝通。
