

管材外徑忽大忽小?從擠出溫度與壓力匹配上找原因
管材擠出機的工藝參數匹配:如何穩住外徑公差
一般來說,生產高分子復合材料管材的過程里,外徑尺寸忽大忽小的問題,是不少現場操作人員都頭疼的事,它不像表面瑕疵那樣一眼就能看出來,卻會直接影響管材的壁厚均勻度,還有后續的安裝適配性;很多廠家碰到這類問題第一反應就是去調牽引速度,可折騰半天也沒什么明顯效果,問題往往是出在更上游的熔體狀態上。
熔體溫度與機頭壓力:一對需要同步看的數據
管材擠出機正常運轉的時候,熔體從螺桿末端進到機頭里,再經過口模完成成型,整個流程得維持穩定的流量和壓力才行,通常情況下不少操作人員碰到外徑波動的情況,要么只盯著溫度表調參數,要么就只改螺桿轉速,很容易忽略一個關鍵點,溫度出現波動的話,會直接引發壓力波動,壓力波動傳導到口模位置,就會轉化成我們看到的尺寸波動。
要是熔體溫度偏高,它的黏度就會下降,同樣的螺桿轉速下,出料流量也會跟著變大;溫度偏低的時候情況就反過來,機頭壓力如果頻繁起伏,就說明熔體在流道里的流動狀態是不穩定的,口模出口處的物料膨脹和牽引動作之間始終在拉鋸,外徑自然就很難鎖定住。
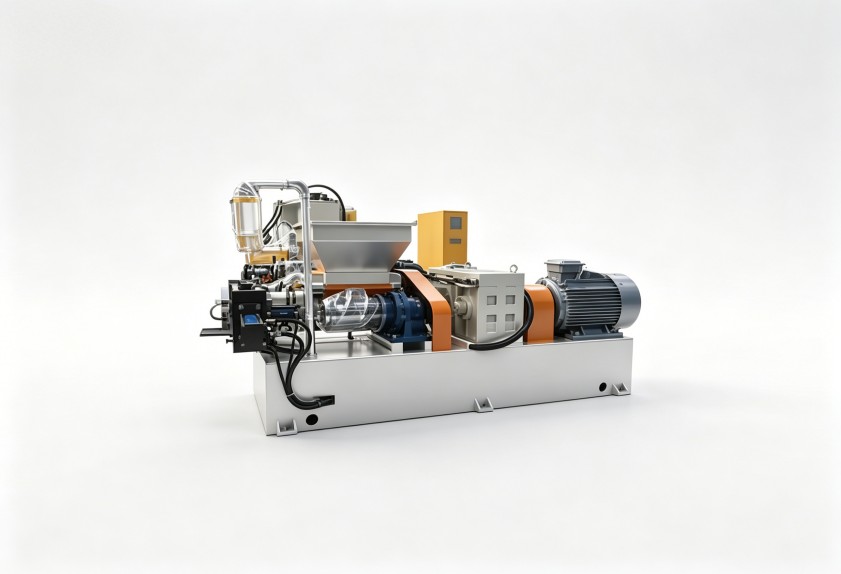
從設備配置上排查:哪些因素容易被忽略
在復合材料管材的擠出場景里,有幾個環節可以優先確認,溫控精度這塊,加熱和冷卻交替運行的時候,會不會出現明顯的超調情況,溫控滯后的話,會讓熔體溫度在設定值附近反復震蕩;機頭流道設計這塊,流道的拐角是不是太多,有沒有存在滯料區,這些位置很容易讓熔體局部停留時間不一樣,引發壓力脈動;螺桿結構與轉速穩定性這塊,要是螺桿的塑化能力偏弱,熔體里會夾雜還沒完全塑化的顆粒,導致機頭壓力出現規律性的沖擊。
這些因素要是相互疊加在一起,單靠調整工藝參數通常很難徹底解決問題,設備本身的結構合不合理,直接決定了工藝窗口的寬窄。
復合材料管材擠出中的獨特難點
和普通熱塑性塑料比起來,加了玻纖、礦物填料或者高黏度基體的這類復合材料配方,對溫度的敏感度更高,流動性的差異也更大,填料的分散是不是均勻,直接影響到熔體在機頭內部的黏度一致性,這也意味著,前段混煉環節出現的質量問題,到了擠出工序還會被進一步放大。
處理外徑波動問題的時候,不妨把視野從擠出機本身放寬到前段混煉工序,如果混煉不均導致局部填料團聚,就算管材擠出機的溫控再穩定,熔體壓力還是會出現周期性的波動。
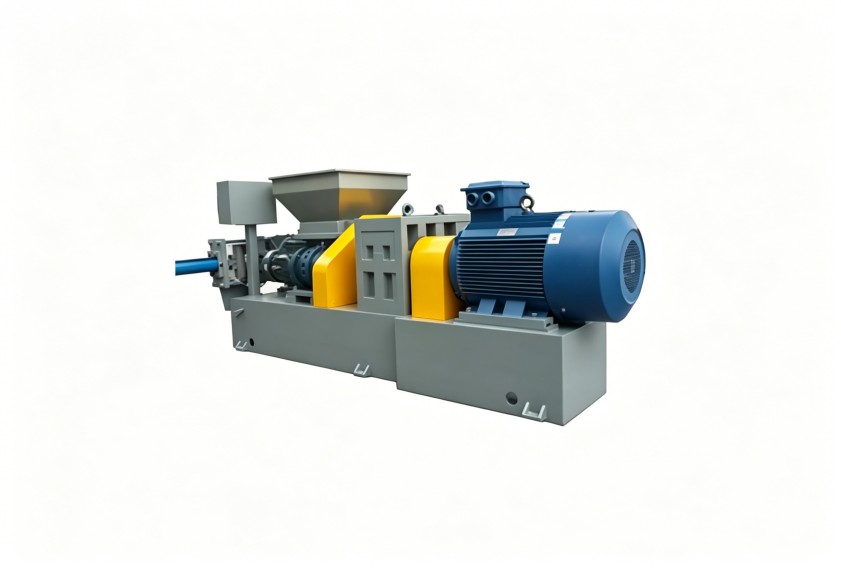
排查順序與設備選型建議
當外徑公差頻繁超出允許范圍的時候,大家可以先校驗熱電偶和溫控表的顯示差異,再觀察不同螺桿轉速下的壓力波動幅度,之后檢查口模出口位置的熔體表面狀態,要是熔體表面粗糙或者呈現鯊魚皮狀,就說明溫度或者壓力已經明顯偏離了合理區間。
對于需要長期穩定生產的廠家來說,設備選型的時候要重點考察溫控精度,螺桿的剪切均勻性還有機頭的流道結構,而不是只看產量參數,合理的設備配置能夠縮小工藝波動的范圍,也能給操作人員留出更充裕的調整空間。
如果需要結合您這邊具體的膠種配方、產能要求還有生產工況來評估方案,直接和利拿實業的技術團隊進一步溝通就可以。
