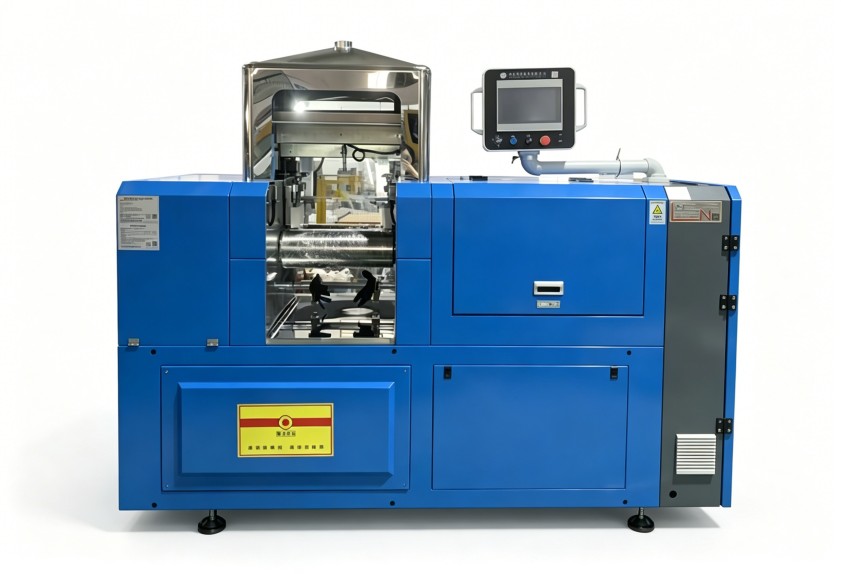
橡膠密封件混煉溫度不穩?8寸開煉機這三處設定先檢查
8寸開煉機混煉溫度波動大?用三個工藝參數定位異常
一般來說,橡膠密封件生產對混煉均勻度的要求不低,8寸開煉機一旦出現溫度波動的情況,輕則膠料硬度出現波動,重則直接焦燒報廢,很多生產廠家碰到這類問題第一反應都是懷疑設備出了故障,實際上溫度異常往往和工藝參數的設定直接相關,從翻膠時間、填充系數和輥溫控制精度三個維度去排查,通常情況下能更快定位問題,本文是結合橡膠密封件的常見工況,梳理這三項參數的影響和調機思路,供生產和技術人員參考。
溫度波動先排查工藝設定,而不是設備本身
輥筒溫度穩不穩定,可不單單是溫控系統的事,膠料在輥筒上停留的時長,每次的投入量,還有翻膠的方式,都會改變熱量的產生和散失狀態,如果只盯著溫控儀表調溫,很難把溫度忽高忽低的問題徹底解決掉,先捋清楚當前工藝參數和膠料配方的匹配程度,之后再決定要不要動設備本身。
翻膠時間決定熱量能否及時散掉
翻膠時間指的就是膠料在輥縫間反復通過和堆積的節奏,翻膠操作太慢的話,膠料在輥筒表面停留過久,局部熱量攢積起來,溫度就會逐步往上爬升,翻膠操作太快的話,膠料還沒經過充分剪切,表面溫度看著是均勻的,但內層的混煉效果達不到要求,針對橡膠密封件這類配方,適當調整翻膠的節奏,往往比單純調低輥溫要更有效。
填充系數影響溫升速度和均勻性
填充系數是實際投料量和輥筒有效容積的比值,設定得偏高的話,膠料在輥縫間擠得太滿,剪切熱會快速上升,溫度根本壓不住,設定得偏低的話,膠料和輥筒接觸不充分,混煉時間就被拉長了,溫度波動反而會更明顯,在8寸開煉機上,不同硬度的密封件膠料,適配的填充系數區間也不一樣,需要結合對應的配方逐步試湊出來。
輥溫控制精度決定設定值能否落地
8寸開煉機輥筒升溫速度快,但也很容易受到冷卻水流量、環境溫度的影響,輥溫控制精度不能只看表頭的顯示數值,還要多留意溫度傳感器的安裝位置和冷卻回路的設計,常規的做法是定期核對輥面實際溫度與顯示值是否一致,再優化冷卻水的通路,避免同一根輥筒出現一邊過冷、一邊過熱的情況。
從調機到穩定批量,設備支撐同樣關鍵
這三項參數是互相關聯的,一般來說可以按先調翻膠、再調填充、后調輥溫的順序逐一調整,每次只改動一個變量就好,如果多次調整還是沒法把溫度穩住,再考慮設備本身是不是存在輥面磨損、間隙不均這類機械問題,這些因素都會直接影響批次生產的一致性,利拿實業支持全流程非標定制化方案,可根據密封件產線的實際特點優化設備配置與溫控系統,如需結合您這邊的具體膠種配方、產能要求和生產工況評估方案,直接和利拿實業技術團隊進一步溝通就可以。