

硫化機壓力不穩反復停機?從液壓系統細節排查故障
硫化機壓力波動反復出現,維修時先別急著換閥
輪胎硫化這塊,硫化機壓力不穩算是典型的“病因復雜、表現單一”的故障了。設備方面無非就是合模力不足、熱板溫度出現波動,或者保壓階段壓力曲線往下掉;成品輪胎那邊呢,就會出氣泡、缺膠、厚度超差這些問題。很多維修團隊上來第一反應就是換液壓閥或者密封圈,可是換完以后運行一段時間,故障往往又冒出來了。說到底問題不是出在單一零件上,而是整個液壓系統的工作狀態不太對勁。
下面就從液壓系統設計邏輯、日常維護盲區,還有操作習慣這三個層面,來分析一下硫化機售后維修中容易被忽略的一些細節,希望能幫您建立一套更完整的故障排查思路。
硫化機售后維修的核心:先分清是液壓問題還是控制問題
壓力不穩并不代表液壓元件就一定損壞了。現場排查的時候,首先要確認一下壓力波動到底是來自機械執行端、液壓動力端,還是電氣控制端。一般來說,液壓系統的壓力波動通常會伴隨油溫異常升高、油缸爬行或者有異響;要是電氣控制方面的問題,那更多表現為壓力設定值漂移、比例閥信號不穩定這些情況。
維修團隊可以在設備空載狀態下觀察壓力表指針的擺動幅度,再結合油泵出口壓力跟蓄能器補壓頻率做一個初步判斷。要是油泵頻繁啟停,那就先檢查蓄能器的充氮壓力;如果壓力建立得比較緩慢,優先排查油泵容積效率以及吸油管路的密封性。
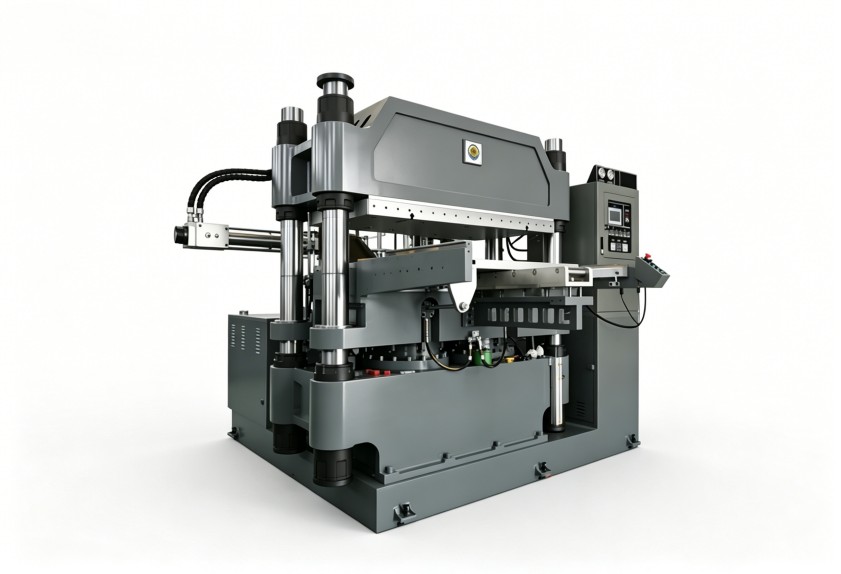
維護管理中的盲區:油品清潔度才是故障反復的隱形根源
在輪胎制造現場,硫化機液壓系統的油品清潔度往往是最容易被低估的一個指標。硫化車間粉塵多,環境溫度又高,油箱呼吸口要是沒裝高效過濾裝置的話,空氣里的顆粒物就會持續進入液壓油里頭。這些微小顆粒會磨損伺服閥芯和泵體,導致內泄增加,壓力波動也就跟著來了。
比較合理的做法是建立液壓油定期檢測機制,顆粒度、酸值、含水率這三項基礎指標都要測。維修團隊在安排硫化機售后維修計劃的時候,不能只盯著故障件的更換周期,濾芯更換和油品凈化也應該納入預防性維護清單。這里頭有個容易被忽視的細節:回油濾芯堵了之后旁通閥會打開,污染物直接就回到油箱了,這時候換什么閥門都很難徹底解決問題。
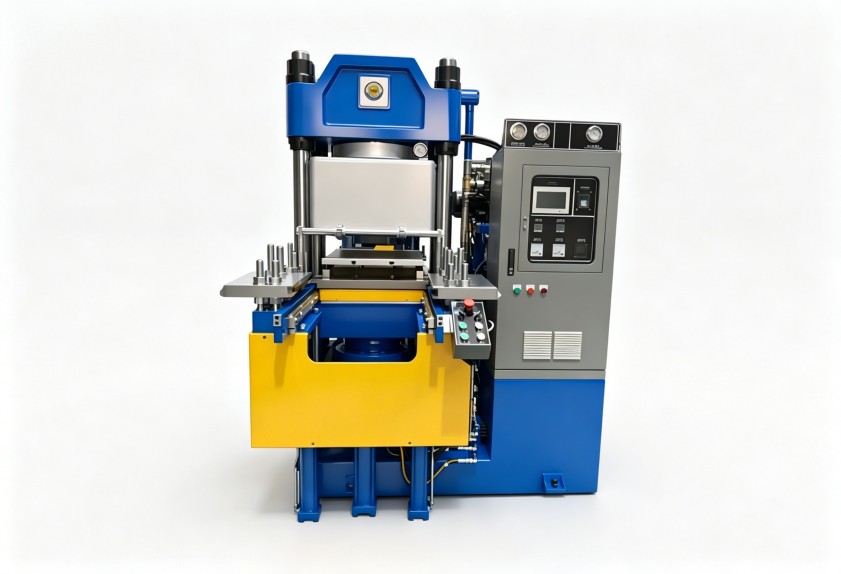
操作與培訓對硫化機維修頻率的直接影響
設備故障率不光是硬件狀態說了算,操作人員的日常習慣也是個重要變量。比如說熱板升溫階段就提前啟動液壓泵,油溫還沒到正常工作區間,液壓油黏度偏高了,壓力建立就容易出問題。再比如保壓結束以后快速泄壓,液壓沖擊反復作用在管道接頭和密封件上,泄漏點形成得就快了。
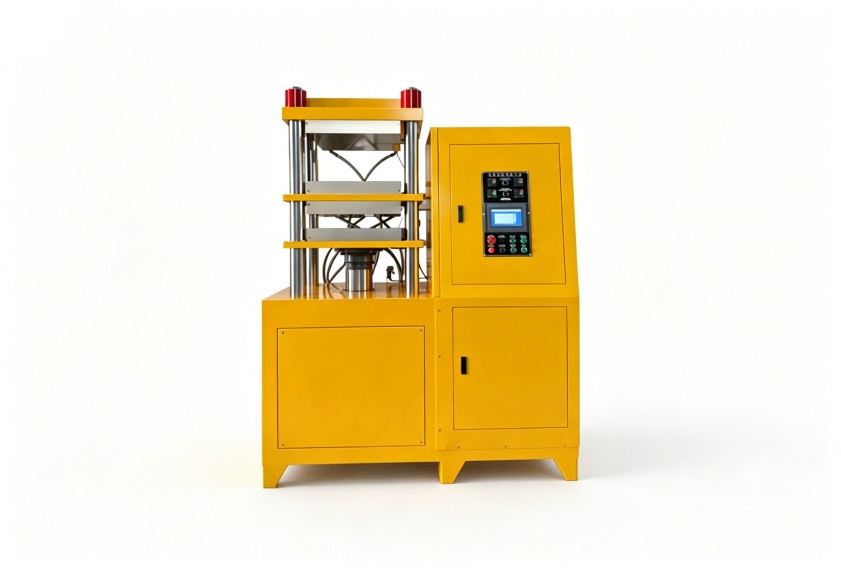
把簡單的操作規程執行到位,故障發生頻率是可以明顯降下來的。建維保記錄的時候建議同步記錄操作班次和異常操作事件,這樣有助于定位某些周期性故障的觸發條件。維修人員處理壓力不穩問題時,順便看看操作面板上的歷史報警記錄,也能判斷是不是存在頻繁的超壓報警或油溫預警。
科學安排維保周期,減少非計劃停機
硫化機屬于高負荷連續運轉設備,非計劃停機造成的損失比維修本身要大得多。輪胎制造企業的設備管理部門可以根據設備實際運行小時數來制定差異化的維護保養方案,而不是按固定日歷周期來。液壓油采樣分析、密封件狀態檢查、管道接頭緊固扭力復測這些基礎項目,按運行小時數遞進執行的話,比統一套用某個固定周期要管用。
如果問題超出了企業內部維修能力,那借助外部技術力量也是個合理的選擇。利拿實業基于多年橡塑裝備服務經驗,能針對密煉、混煉及成型環節的配套設備運行痛點,提供非標定制化的裝備優化方向參考。
要是需要結合您的具體膠種配方、產能要求和生產工況來評估方案,也可以與利拿實業技術團隊進一步溝通。
