

電線電纜料塑化不穩,小型擠出機的配置細節值得重新審視
電線電纜料塑化不均,小型擠出機的配置細節值得重新審視
很多做電纜料的廠家,碰到塑化不均的問題,第一反應就把原因歸到原料批次差異上,往往就忽略了設備配置本身能不能匹配電纜料的加工特性。塑化不均帶來的可不只是表面的外觀瑕疵,后續還會出現絕緣層性能波動、材料浪費、批次不穩定這類問題,這些問題通常要開機數小時之后才會完全暴露出來,對應的處理成本,可比當初選設備時多花的那點差價高多了。
不少廠家為了提產把螺桿轉速往上調,產量是上去了,塑化質量反倒掉下來了;有時候只是換了一種電纜料,之前調了很久的工藝參數就完全用不了,這類情況在小型擠出機上出現的概率要高很多。接下來我們就從螺桿結構、溫控精度和傳動匹配幾個方向,捋清楚小型擠出機里會影響塑化質量的配置細節,也方便大家對照著找出自家現有設備的短板所在。
螺桿結構:長徑比與壓縮比決定塑化邊界
電纜料的品類本來就多,PVC、PE、XLPE這幾類常見料的剪切敏感度還有熔融特性差得挺多的,一般來說小型擠出機受機身安裝空間的限制,螺桿設計往往都會往通用型靠,這也剛好是很多塑化問題的源頭。
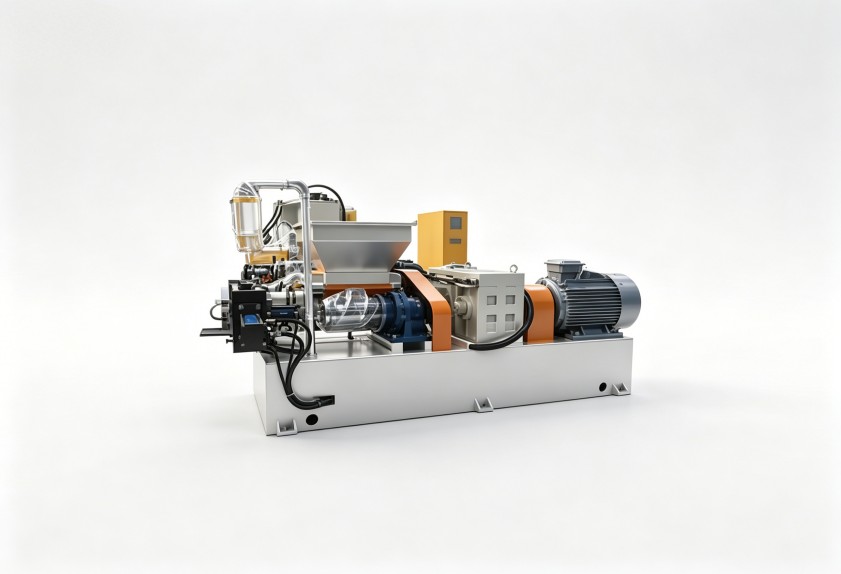
長徑比直接決定了物料在機筒內部的停留時間,還有整體的混煉均勻度。加工PVC電纜料的時候,要是長徑比不夠,就會出現塑化不充分的情況,帶進去的顆粒物殘留最后直接進到絕緣層里;加工XLPE料的話,反而需要更長的均化段,來穩定熔體的整體溫度。壓縮比的作用也很關鍵,數值太小的話剪切作用不足,太大又會讓物料過熱分解,最后電纜料顏色發黃,各項性能也跟著下降。
要判斷一臺小型擠出機適不適合做電纜料生產,先看它的螺桿設計有沒有針對特定膠料做過優化,別只盯著螺桿直徑和標稱的產量選設備。
溫控精度:電纜料品質的隱形分水嶺
電纜料本身對溫度就特別敏感,PVC的分解溫度窗口很窄,溫度波動大的時候很容易出現降解的情況;XLPE的交聯過程對溫度均勻性的要求更高,局部過熱就會生成凝膠顆粒,直接導致后續的絕緣層擊穿。
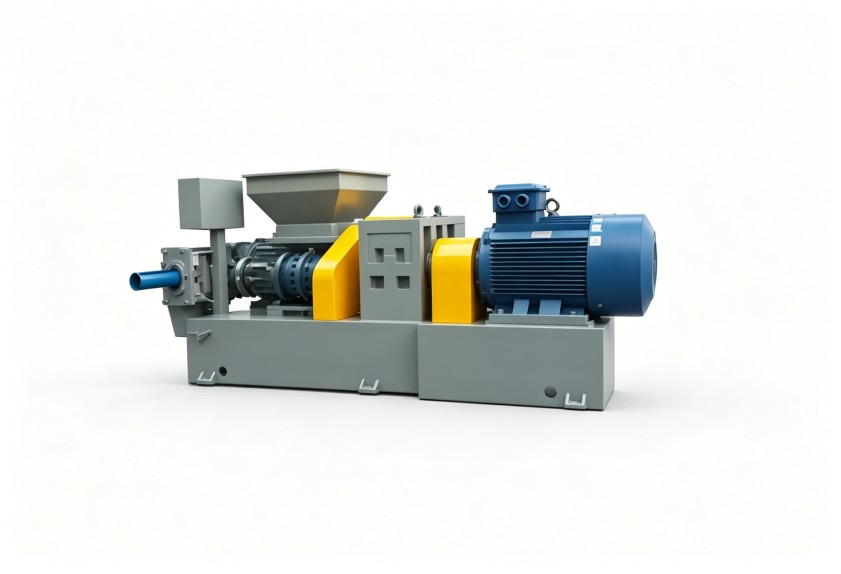
通常情況下小型擠出機因為機身做得比較緊湊,加熱冷卻的區段劃分要比大型設備少不少,各段溫度之間互相干擾的風險也更大。大家選購的時候要重點留意溫控系統的響應速度還有精度等級,普通的溫控表和高精度PID模塊,實際控溫的效果差得挺明顯的,另外機筒的冷卻方式,不管是風冷還是水冷,也會直接影響溫度回調的速度,這點在連續生產電纜料的時候還挺關鍵的。
傳動系統:穩定輸出比峰值扭矩更重要
電纜料生產過程里,螺桿轉速的穩定性直接影響擠出量的均勻程度,小型擠出機要是傳動系統的剛性不足,碰到硬質顆粒的時候轉速波動會很明顯,連帶造成熔體壓力的起伏,最后反映出來的問題就是絕緣層厚薄不均。
考察傳動系統的時候,別只看電機的標稱功率,還要多留意減速機的扭矩儲備,還有傳動結構本身的剛性。要長期連續運轉的電纜料生產線,對傳動系統可靠性的要求,本來就比間歇式生產的場景高不少。
選型建議:按膠料配方定配置,而非按機器選工藝
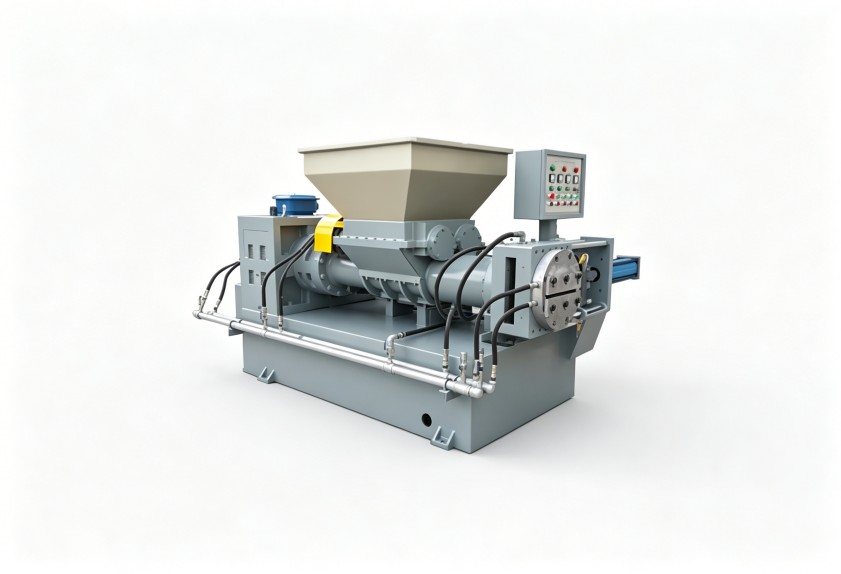
電纜料生產領域本來就不存在什么“萬能”的小型擠出機,敲定設備方案之前,最好先理清楚幾個問題,平時主要加工哪幾類電纜料,不同料對應的溫度窗口要求分別是什么,現有配方里有沒有高填充、高黏度的體系。
把這些實際的工況信息和設備配置一項項對應好,才能避免投產后反復調試,還是沒法穩定生產的窘境。要是設備供應商只能給你提供通用的參數表,沒法針對你家具體的膠料給出對應的配置建議,后續合作的風險往往會比較高。
利拿實業在橡塑混煉擠出領域已經有15年以上的研發經驗了,可以結合具體的膠種配方還有實際生產工況,給客戶提供小型擠出機的非標定制化設計方案。
要是你需要結合自家具體的膠種配方、產能要求還有生產工況做方案評估,完全可以和利拿實業的技術團隊做進一步的溝通。
