

冷喂料擠出機報價差一倍,差在哪些配置?
冷喂料擠出機報價差一倍,差在喂料穩定與溫控精度
做橡膠密封件生產的朋友,最怕遇到的情況就是尺寸超差和焦燒。同一批膠料,上一模還是合格的,下一模就出現了收縮不均,廢品率一直降不下來。很多廠家一開始都會把問題歸到配方頭上,反復調整也沒啥效果,最后查來查去,才發現是擠出設備的溫控波動和喂料不穩定在拖后腿。這也是為什么大家同樣去問冷喂料擠出機價格,不同廠家報出來的價差能有一倍之多——設備內在的配置水平,直接關系到制品的穩定性和長期使用成本。
本文打算從溫控系統、喂料方式還有螺桿設計這幾個維度來聊一聊,幫您在拿到報價的時候能看懂配置上的差異,避免采購決策被低價給帶偏了。
溫控精度:密封件尺寸穩定性的隱形命門
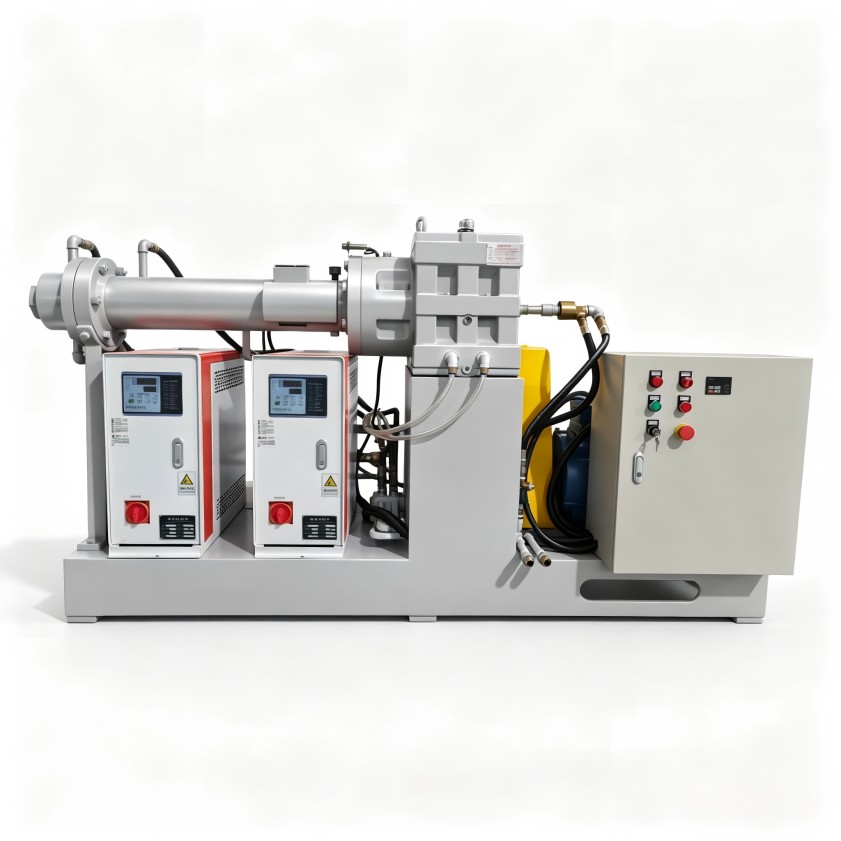
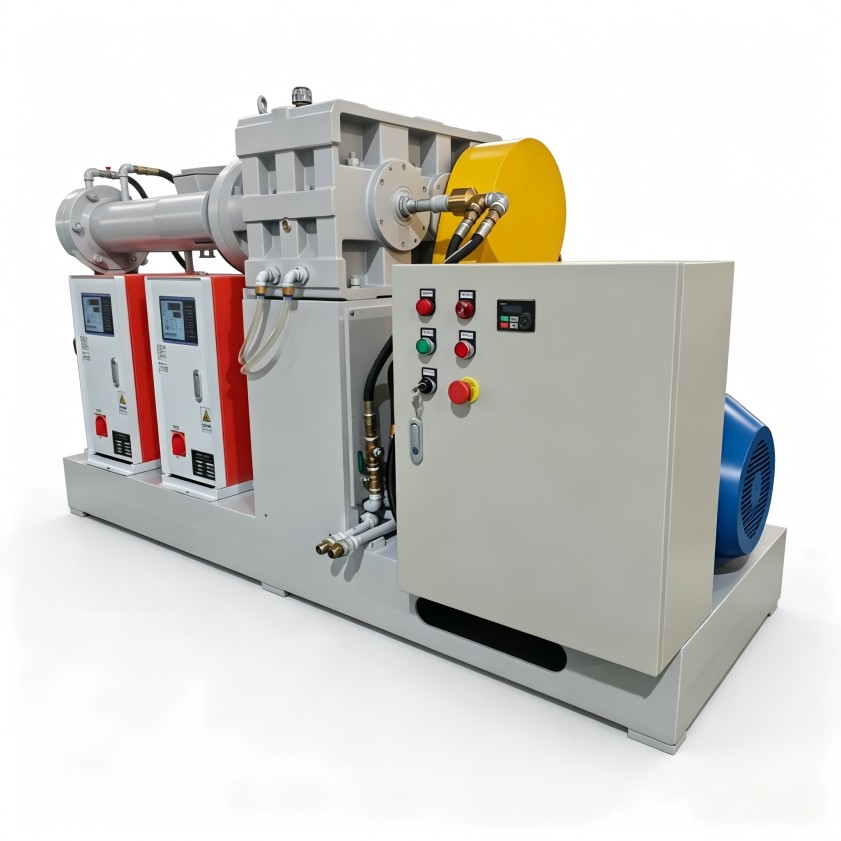
橡膠密封件對溫度是相當敏感的。機筒和機頭那里的溫度只要波動超過±3℃,膠料的門尼粘度就會跟著發生變化,反映到制品上就是尺寸的波動。冷喂料擠出機的溫控系統,表面上看無非就是“加熱加冷卻”,實際上不同設備之間的差別還是挺大的:
- 普通溫控的做法是單一加熱區,冷卻靠電磁閥通斷來控制,溫度慣性比較大,波動范圍也寬一些
- 精密溫控則是多段獨立控溫,配上比例調節閥或者PID算法,水溫或油溫一變就能快速響應過來
對于密封件生產企業來說,機頭壓力區的溫度控制尤其值得關注。這個位置的溫度穩不穩定,直接決定了膠料在口模內的流動狀態是不是一致的。要是設備報價單里沒有寫明溫控精度的指標,那后續生產中的尺寸穩定性可能就會埋下隱患。

喂料方式與螺桿結構:決定產能與混煉均勻度
冷喂料擠出機和熱喂料設備最大的不同,就在于它可以直接吃冷膠條。膠條的硬度、寬度、供料速度這些因素,都會對擠出壓力波動產生影響。不同廠家在喂料裝置上的設計思路,差異也是蠻大的:
- 喂料輥的結構方面,單輥強制喂料和雙輥夾持喂料,對膠條抓取力的穩定性是不一樣的
- 螺桿長徑比這塊,密封件用的膠料需要足夠的塑化長度,長徑比不夠的話,塑化不均勻的問題就會出現
- 螺桿材質與鍍層也有講究,高耐磨合金和普通氮化鋼相比,在填充炭黑或者高硬度膠料的時候,壽命差距是很明顯的
這些配置直接決定了設備的價格,同時也決定了未來幾年里的維護成本和停機頻率。密封件生產通常都是連續作業的,非計劃停機造成的損失,其實比設備采購時的差價更值得大家去關注。
不同密封件工況,對設備配置的要求不同
同樣是橡膠密封件,O型圈、骨架油封、異形密封條各自的工藝要求差別還挺明顯的。舉個例子來說:
- 氟橡膠密封件的話,需要更高的機筒溫度上限,螺桿材質也要耐腐蝕才行
- 硅膠密封件對剪切熱比較敏感,溫控分區就得做得更精細一些
- 高硬度的三元乙丙膠,要求螺桿扭矩更大,喂料推力也要更強
所以說,單純去對比冷喂料擠出機的價格,意義其實有限。更合理的做法是,把自己具體的膠種、產品形狀和產量要求提供給設備廠家,讓技術團隊根據實際工況來配置設備。
詢價前,先準備好這三項信息
- 膠料的類型和硬度范圍(比如NBR 70度、EPDM 80度這樣的)
- 單班產量目標或者擠出速度的要求
- 現有的供電條件、冷卻水情況以及車間空間限制
把這些工況信息提供得越完整,設備廠家給出的方案就越貼合實際需求。這也是避免后期工藝調試周期過長、產能爬坡緩慢的一個有效辦法。
如需結合您的具體膠種配方、產能要求和生產工況來評估方案,可以和利拿實業技術團隊進一步溝通。
