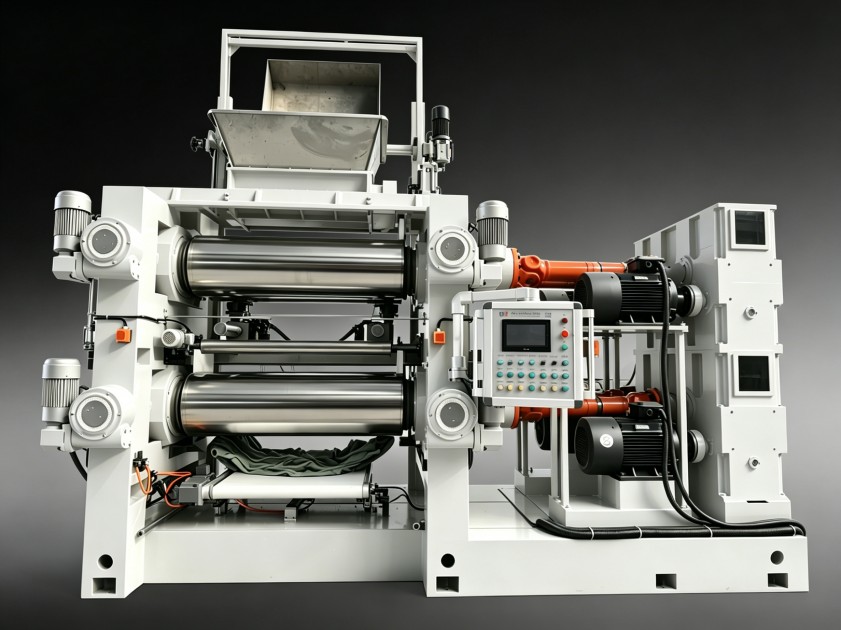
堆疊式煉膠機混煉輪胎膠,工藝參數(shù)怎么定才不出問題?
堆疊式煉膠機生產(chǎn)流程:輪胎膠混煉的工藝參數(shù)控制要點
做輪胎的都清楚這個道理:門尼粘度要是每車都對不上號兒,那可比設(shè)備停機還讓人頭疼得多啊。同一個配方下邊兒,上一車還好端端的呢,下一車就開始打滑了,后工序擠出啊硫化的壓力全得壓在工藝員身上了,這活兒確實不好干啊。不少廠家習(xí)慣把這鍋甩給操作工經(jīng)驗不足上邊兒去,可實際上呢,真正的根子往往是在堆疊式煉油機生產(chǎn)流程里的工藝參數(shù)設(shè)定上邊兒,那才是決定每車膠料能不能保持一致的那個根基所在啊。
先看混淋時間:不是越長越均勻
很多人都有個誤區(qū)啊,覺得橡膠嘛,淋的時間越長肯定就越均勻唄,其實真不是這么回事兒啊。要知道這種設(shè)備的轉(zhuǎn)子剪切效率本來就比普通開淋機高出不少去呢,你要是把淋的時間拖得太長了的話,膠料的溫度就會蹭蹭往上漲啊,焦燒的風(fēng)險一下就上來了不說,物理性能反倒給破壞了,得不償失啊各位朋友啊。
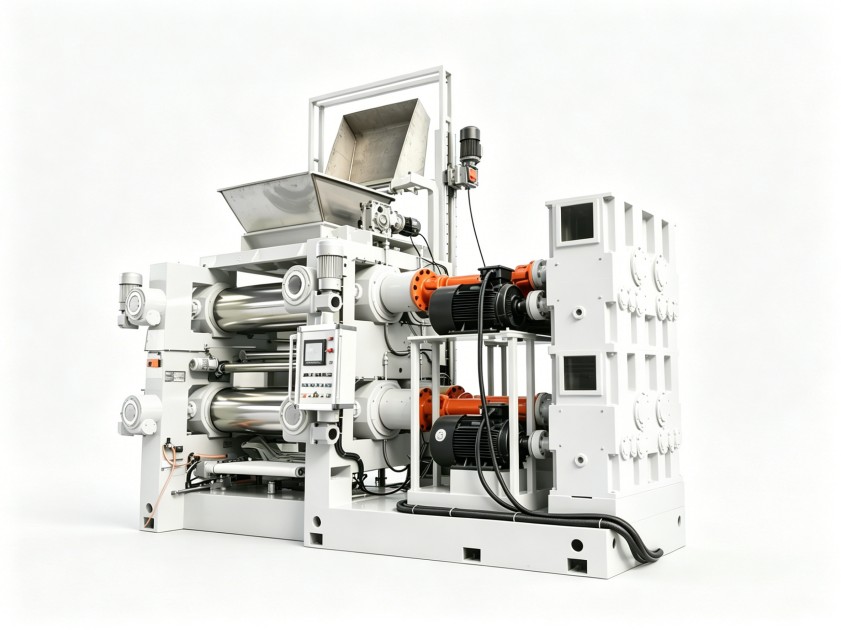
所以說判斷淋的時間到底合不合理啊,光盯著總時長可不行啊,得看升溫和排膠的那個節(jié)奏感才對路啊。正常的工藝流程一般都會采取分段淋的方式來進行:先把生膠和小料扔進去塑淋它一頓,然后再把炭黑和油倒進去分散開來,最后才排膠出來啊各位朋友啊,每一段到底該什么時候收手啊,得看電流曲線跟溫度曲線的臉色行事啊各位朋友啊,可不是死磕著一個固定時間值就完事兒了啊各位朋友啊,你要是每次都靠人工掐表來定排膠時間的話啊各位朋友啊,那批次之間的波動大起來幾乎是板上釘釘?shù)氖聝毫税「魑慌笥寻 ?/p>
填充系數(shù):產(chǎn)能與質(zhì)量的平衡點
啥叫填充系數(shù)啊?說白了就是一次投進去的膠量占整個淋室有效容積的比例唄啊各位朋友啊,就這么個事兒啊各位朋友啊,輪胎膠料的含膠率本身就相對偏低一些啊各位朋友啊,填料又多啊各位朋友啊,所以這個系數(shù)就顯得格外關(guān)鍵了啊各位朋友啊,你要是填得太滿了啊各位朋友啊,膠料根本沒法兒在轉(zhuǎn)子之間形成有效的循環(huán)流動啊各位朋友啊,有些死角區(qū)域就會出現(xiàn)所謂的'死膠'現(xiàn)象啊各位朋友啊,這樣一來分散效果自然就不均勻了啊各位朋友啊;反過來你要是填得太少了的話啊各位朋友啊,剪切力度又跟不上趟兒了啊各位朋友啊,淋效率提不起來不說啊各位朋友啊,還容易發(fā)生打滑的情況啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊各位朋友啊