

冷喂料擠出機(jī)螺桿磨損后,怎么判斷該修還是該換
螺桿磨損后擠出溫度一直偏高?問題不一定出在加熱系統(tǒng)
在橡膠密封件生產(chǎn)過程中呢冷喂料擠出機(jī)的螺桿用久了難免會(huì)出現(xiàn)各種磨損情況;很多廠家一看到機(jī)筒溫度異常、出膠口焦燒粒子增多、制品尺寸波動(dòng)這些現(xiàn)象的時(shí)候第一反應(yīng)就是去檢查溫控系統(tǒng)或者調(diào)整配方了;實(shí)際上螺桿與機(jī)筒間隙變大這個(gè)根源性的問題往往就被忽略了;其實(shí)螺桿磨損帶來的直接反應(yīng)不一定是產(chǎn)量下降的。
判斷螺桿要不要修復(fù)光看表面有沒有劃痕是不夠的;真正需要關(guān)注的還是螺桿外徑與機(jī)筒內(nèi)壁的配合間隙;間隙一旦超過設(shè)計(jì)值的1.5倍了物料就會(huì)在螺棱頂部形成回流層剪切熱也跟著急劇增加起來膠料在機(jī)筒里停留的時(shí)間就不一致了;這樣一來密封件硫化后的致密度和尺寸穩(wěn)定性都會(huì)出問題的。
先分清磨損類型再談修復(fù)方案
螺桿磨損其實(shí)不是單一形態(tài)的損傷情況處理思路自然也就不一樣了。
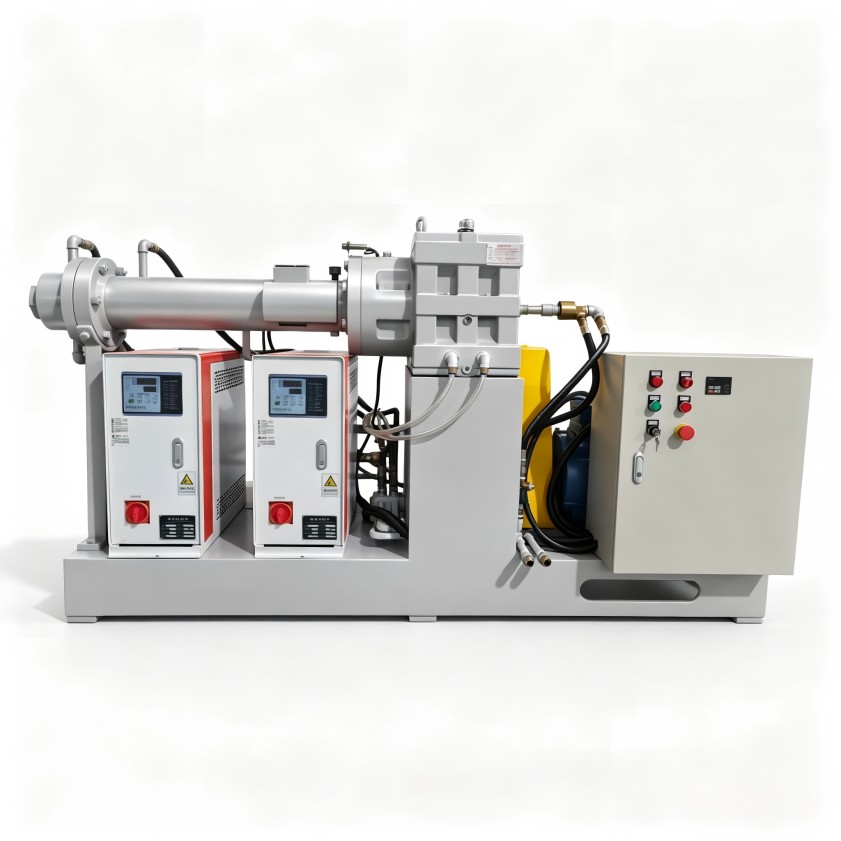
- 外圓均勻磨損:表現(xiàn)為外徑逐漸縮小了;這屬于長期運(yùn)轉(zhuǎn)下來的正常磨損情況;當(dāng)縮小量超過原始直徑的0.5%的時(shí)候呢建議考慮堆焊修復(fù)或者更換新螺桿。
- 局部溝槽狀磨損:常見于加料口附近的位置;跟喂料輥壓力過大或者金屬異物進(jìn)入有關(guān)系;此類損傷如果深度超過了2mm的話直接更換往往比修復(fù)更劃算一些。
- 螺棱側(cè)面磨損:這種磨損多發(fā)生在壓縮段的位置上;原因是膠料中的硬質(zhì)雜質(zhì)或者填充劑嵌入了螺槽里面造成類似犁削一樣的刮傷;修復(fù)的重點(diǎn)在于恢復(fù)螺棱寬度和側(cè)隙角度而不是整體更換掉。
修復(fù)工藝方面目前比較成熟的做法就是合金粉末堆焊了;在磨損部位堆焊鎳基或者鈷基合金層然后再按原設(shè)計(jì)尺寸進(jìn)行磨削加工;堆焊層的硬度通常能達(dá)到HRC55以上耐磨性比原基體還要好一些;不過要注意的是堆焊過程中的熱輸入可能會(huì)引起螺桿變形的所以修復(fù)后必須校直并且做動(dòng)平衡檢測(cè)才行。
修復(fù)和更換的決策邊界取決于三個(gè)成本
不少企業(yè)都在糾結(jié)“修一次能用多久”和“換一根要多少錢”之間的權(quán)衡關(guān)系;建議從三個(gè)維度來算賬比較靠譜。
先看能耗變化這塊;螺桿磨損之后擠出機(jī)電流通常會(huì)上升5%到10%因?yàn)槲锪匣亓髟黾恿藷o效做功;一條生產(chǎn)線年運(yùn)行6000小時(shí)的話這部分電費(fèi)差額就足以影響設(shè)備維護(hù)預(yù)算的分配了。

再看停機(jī)成本;密封件訂單交期比較緊螺桿拆裝一次至少需要一到兩天的時(shí)間;如果修復(fù)后只能維持半年而更換新螺桿能穩(wěn)定運(yùn)轉(zhuǎn)兩年以上的話那修復(fù)的隱性成本反而更高了。
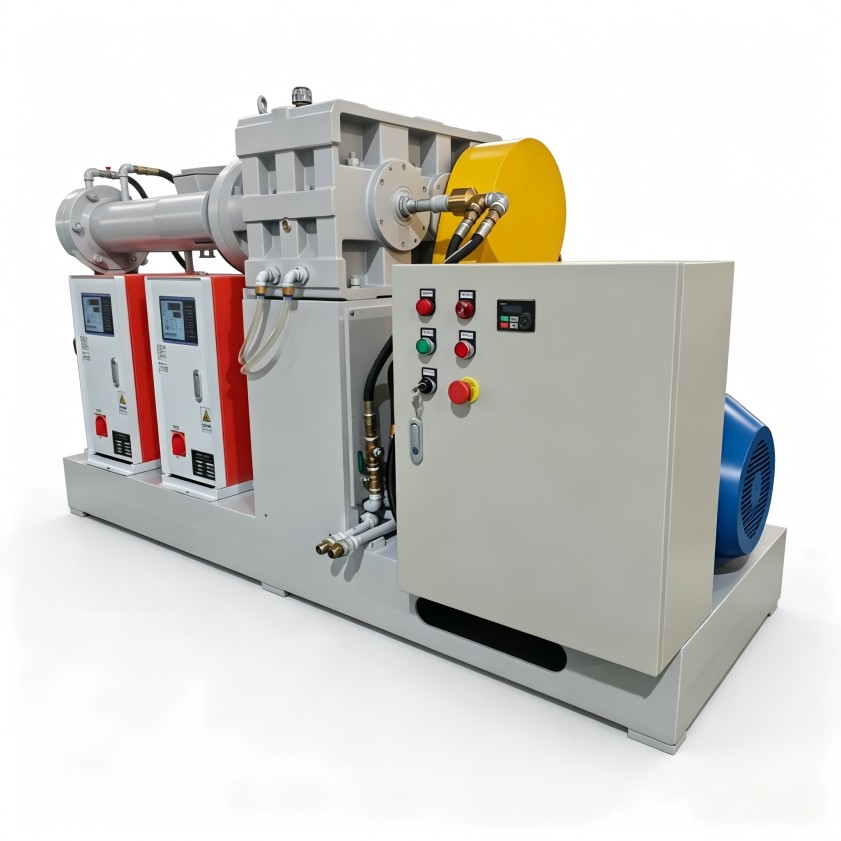
還有制品報(bào)廢率這個(gè)維度;密封件對(duì)尺寸公差和外觀要求都是很嚴(yán)格的;螺桿間隙增大導(dǎo)致的尺寸波動(dòng)在抽檢中未必能完全暴露出來但是客戶端投訴的風(fēng)險(xiǎn)卻是真實(shí)存在的。
修復(fù)不是終點(diǎn)建立磨損趨勢(shì)記錄更重要
對(duì)于橡膠密封件廠來說比“壞了再修”更有效的方式還是建立螺桿磨損的定期測(cè)量臺(tái)賬;每次清理機(jī)筒的時(shí)候順便測(cè)量一下螺棱外徑和機(jī)筒內(nèi)徑把數(shù)據(jù)變化趨勢(shì)記錄下來;當(dāng)磨損速率突然加快的時(shí)候往往提示著上游過濾網(wǎng)破損或者混煉工藝有變化了;這時(shí)候優(yōu)先排查工藝問題而不是單純處理螺桿本身比較好。
日常維護(hù)里面控制好冷喂料擠出機(jī)的喂料溫度也有助于延緩磨損的;硬膠或者再生膠含量比較高的膠料進(jìn)入機(jī)筒之前應(yīng)該經(jīng)過預(yù)熱輥或者紅外預(yù)熱裝置來降低螺桿初始扭矩沖擊。
讓磨損問題回歸到整體設(shè)備匹配
螺桿磨損修復(fù)不是孤立的技術(shù)動(dòng)作它跟密煉機(jī)排膠溫度、開煉機(jī)薄通次數(shù)、造粒機(jī)切粒方式都是有關(guān)聯(lián)的;如果上游混煉膠門尼粘度波動(dòng)大的話擠出機(jī)的螺桿負(fù)荷就會(huì)周期性變化磨損速度自然也就加快了。
利拿實(shí)業(yè)可以根據(jù)您的實(shí)際需求提供全流程非標(biāo)定制化的橡塑混煉成型解決方案;從密煉機(jī)到擠出機(jī)的產(chǎn)線匹配角度幫您減少異常磨損的誘因而不是只在螺桿上做文章。
