

色母加工分散不均?先看嚙合轉子的剪切效率
嚙合機加工色母出現色點殘留,不一定就是配方的問題
做色母粒的朋友應該都有體會,生產中最讓人頭疼的,往往就是載體樹脂跟顏料之間的分散搞不均勻。具體表現就是成品過濾壓力值波動比較大,吹膜或者注塑的時候會看到明顯的色點。很多廠家遇到這種情況,第一反應就是懷疑顏料質量不過關,或者配方比例哪里沒調對,可反復調整之后發現還是老樣子。其實呢,當配方沒有明顯變動的情況下,問題多半是出在混煉設備這一塊,特別是嚙合式密煉機的轉子構型、溫控精度還有混煉時間這三項核心配置上。
嚙合轉子是怎么影響顏料分散均勻程度的
嚙合式密煉機和剪切型密煉機(也就是非嚙合型)最大的區別,就在于兩根轉子的旋轉方向以及它們之間的嚙合間隙。嚙合轉子轉動的時候,兩根轉子之間會形成持續的刮擦和擠壓作用,物料就在這個轉子間隙里反復地被拉伸、被剪切。這種機械作用對于打破顏料的團聚體、實現微觀層面的分散來說,是相當關鍵的。
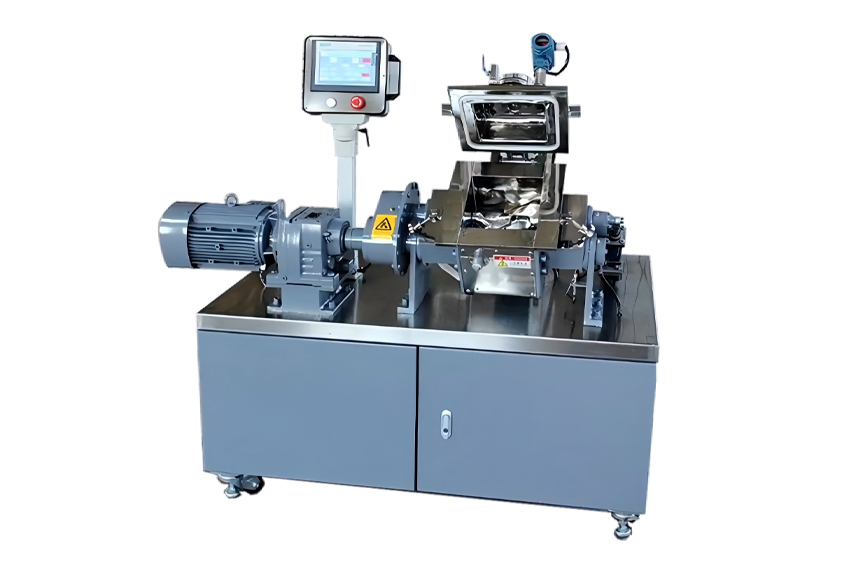
要是嚙合間隙設計得偏大了,或者轉子棱頂和棱側磨損之后間隙變大了,那剪切力就會明顯往下掉。這時候顏料團聚體只能被打散成比較大的顆粒,細度要求根本達不到。判斷的方法其實挺簡單的:同一個配方在不同的設備上加工出來,如果過濾值差異很明顯的話,那就優先去排查轉子間隙和轉子轉速比是不是匹配當前色母體系的硬度跟熔點。
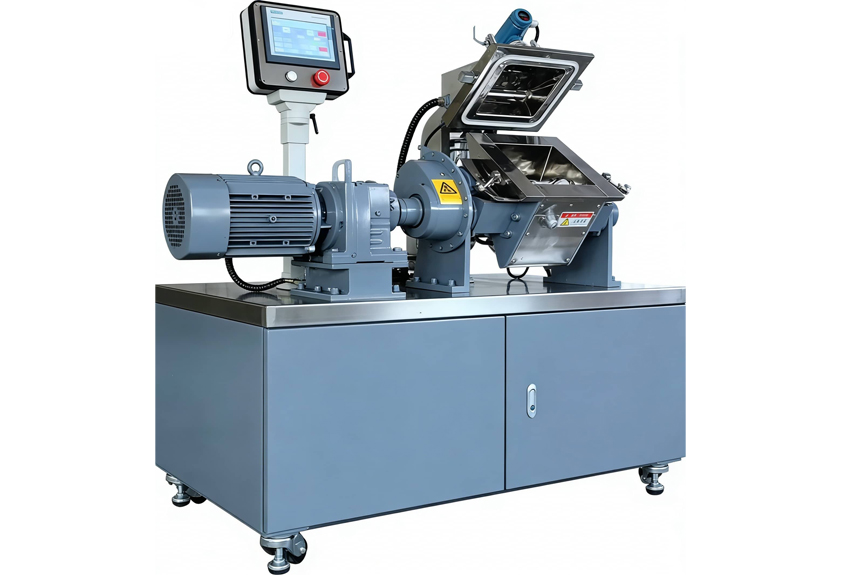
溫控精度對色母載體熔融狀態的影響
色母粒用到的載體樹脂種類還挺多的,從PE、PP到PA、PC都有,熔點差異也不小。嚙合機加工色母的過程中,如果溫度控制的波動超過了±5℃,載體樹脂的熔融狀態就會變得不太穩定。溫度偏低的話樹脂塑化不充分,顏料就沒辦法被有效地包裹住;溫度偏高了呢,載體又可能發生降解,分散效果反而更差了。
這里要提醒一下的是,密煉機的溫控不能光看溫控表上的數值,轉子內部通水冷卻的均勻性也得關注。有些設備的轉子內腔結構設計得不太合理,轉子兩端溫差就會比較大,加工高熔點載體的時候容易出現局部過熱的情況。色母粒廠家在評估設備的時候,最好讓供應商把轉子內腔冷卻結構的詳細說明拿出來看看,別只盯著整機的溫控精度參數。
混煉時間和填充系數要怎么匹配
用嚙合機加工色母粒的時候,混煉時間并不是越長越好的。顏料分散到了最佳點之后,再繼續混煉下去除了增加能耗之外,還可能造成載體剪切降解。比較合理的做法是結合填充系數來考慮,通常情況下色母加工建議控制在70%-80%這個區間,再配合轉子轉速,確定一個比較短的有效混煉窗口。
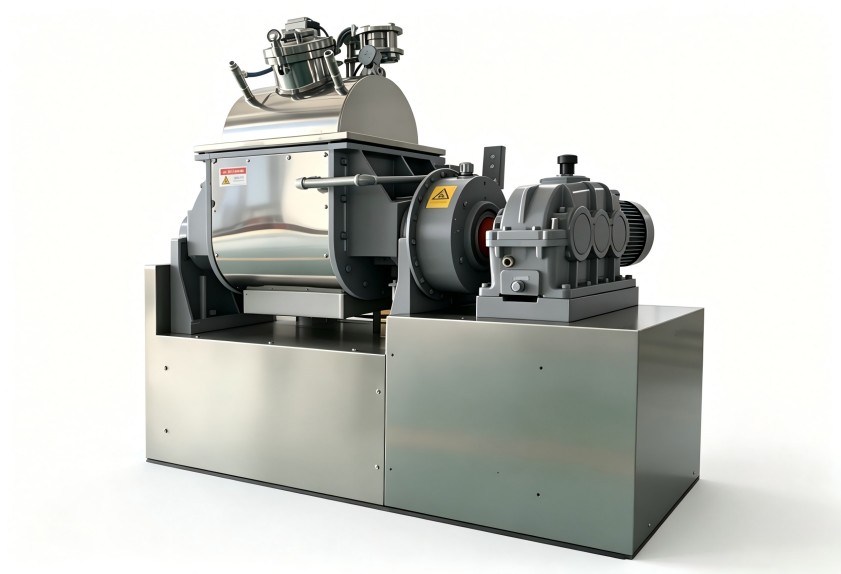
實際操作當中,有不少廠家習慣把開放式開煉機的操作經驗帶過來用,在密煉機上把混煉時間延得很長。這樣既浪費電能,還可能因為剪切熱不斷累積導致色母粒外觀發暗。更科學的思路應該是這樣的:每批次取樣檢測一下過濾值,然后逐步把混煉時間縮短,慢慢找到這個配方在這臺設備上的分散拐點在哪里。
設備選型的時候要重點關注哪些硬件細節
先說說轉子材質和熱處理工藝這一塊。加工含鈦白粉或者無機顏料比例比較高的色母時,轉子表面的磨損速度會明顯加快的。選擇堆焊硬質合金或者表面滲氮處理的轉子呢,設備精度的保持時間就能延長不少。
再就是卸料門的密封結構。色母粒配方里面常常會含有少量低熔點的助劑,如果卸料門密封不嚴的話,熔融物料滲入縫隙之后冷卻固化,門體就會關閉不嚴了,這樣一來批次穩定性也會受到影響。
還有傳動系統的過載保護也得重視。高填充色母在冷啟動階段扭矩峰值是比較大的,傳動系統需要配備靈敏的過載保護裝置才行,不然轉子卡滯的時候齒輪箱就容易損壞了。
色母粒廠家在更新設備或者新增產線的時候,建議帶著具體的配方和顏料細度要求去找設備廠商做混煉驗證測試,用實際的過濾值數據來代替口頭上的經驗判斷。要是需要結合您的具體膠種配方、產能要求和生產工況來評估方案的話,也可以和利拿實業的技術團隊進一步溝通交流。
