

電纜料擠出出料口總出問題?先查這三個(gè)工藝參數(shù)
擠出機(jī)出料口異常波動(dòng),電纜料生產(chǎn)先排查這三處工藝參數(shù)
通常情況下,電纜料的生產(chǎn)過程里,擠出機(jī)出料口的運(yùn)行狀態(tài),直接關(guān)聯(lián)著絕緣層或者護(hù)套層的表面質(zhì)量,還有尺寸穩(wěn)定性,不少?gòu)S子碰到出料不均、表面粗糙、局部焦燒這類反復(fù)出現(xiàn)的問題,第一反應(yīng)都是去查螺桿或者機(jī)筒的機(jī)械磨損,反倒容易漏掉工藝參數(shù)這個(gè)更常見的誘因,我們這篇內(nèi)容就從溫度梯度、過濾網(wǎng)更換、轉(zhuǎn)速與喂料匹配這三個(gè)方向,理清楚對(duì)應(yīng)的排查思路,也能幫大家省掉不少不必要的試錯(cuò)成本。
溫度梯度設(shè)置不當(dāng),出料口表現(xiàn)最直觀
電纜料的塑化狀態(tài)本身對(duì)溫度就很敏感,一般來說,要是機(jī)筒各個(gè)區(qū)段的溫度設(shè)定得不合理,比如壓縮段溫度偏高,均化段溫度又偏低,物料到出料口的位置就很容易出現(xiàn)塑化不均的情況,表現(xiàn)出來就是表面帶顆粒感,或是出現(xiàn)橫向條紋,還有一種很常見的情況,就是機(jī)頭溫度設(shè)得太高,料流在出料口附近停留的時(shí)間就會(huì)變長(zhǎng),容易生成早期硫化的物質(zhì),或是焦燒粒子。
排查的時(shí)候,可以先核對(duì)工藝卡片上的各區(qū)段實(shí)際溫度,和設(shè)定值之間的偏差,再結(jié)合膠料配方里高填充組分的占比,判斷當(dāng)前的溫度梯度合不合理,要是料溫波動(dòng)超出了工藝允許的范圍,優(yōu)先去檢查加熱冷卻系統(tǒng)的響應(yīng)速度,不用急著去調(diào)整螺桿間隙。
過濾網(wǎng)與換網(wǎng)壓力,出料口流量波動(dòng)的隱性原因
電纜料對(duì)雜質(zhì)含量的要求本來就比較高,過濾網(wǎng)就是生產(chǎn)流程里的最后一道雜質(zhì)屏障,隨著生產(chǎn)時(shí)長(zhǎng)不斷增加,過濾網(wǎng)會(huì)慢慢被堵塞,背壓跟著上升,擠出機(jī)出料口的流量就會(huì)出現(xiàn)周期性的波動(dòng),操作人員要是只靠目測(cè)去調(diào)整螺桿轉(zhuǎn)速,反而會(huì)讓壓力波動(dòng)變得更嚴(yán)重,最后導(dǎo)致電纜偏心,或是外徑忽大忽小。
平時(shí)生產(chǎn)的時(shí)候可以多留意換網(wǎng)壓力表的趨勢(shì)變化,別等到出料口明顯缺料了才想著換網(wǎng),同時(shí)過濾網(wǎng)的目數(shù)組合,也得和膠料的粘度匹配上,目數(shù)選得太高,背壓就會(huì)過大,料溫也會(huì)跟著往上升,目數(shù)選得太低,過濾的效果又達(dá)不到要求,要是換完網(wǎng)之后壓力恢復(fù)正常,但出料口還是不穩(wěn)定,這時(shí)候就要去檢查換網(wǎng)裝置有沒有存在內(nèi)漏的問題。
螺桿轉(zhuǎn)速與喂料匹配,出料口尺寸波動(dòng)的常見根源
擠出機(jī)出料口的運(yùn)行穩(wěn)定性,很大程度上是由喂料量和螺桿轉(zhuǎn)速的匹配度決定的,喂料出現(xiàn)波動(dòng)的時(shí)候,螺桿段的填充系數(shù)就會(huì)跟著變,擠出壓力也會(huì)隨之起伏,出料口的尺寸自然就很難保持穩(wěn)定,電纜料生產(chǎn)常用的粉狀或者粒狀原料,本身流動(dòng)性差異就很大,喂料裝置要是沒做防架橋的設(shè)計(jì),就很容易出現(xiàn)間歇性缺料的情況。
現(xiàn)場(chǎng)排查的時(shí)候,可以把喂料電機(jī)的電流,和螺桿扭矩的波動(dòng)曲線放在一起對(duì)比,要是兩者同步出現(xiàn)波動(dòng),問題大多出在喂料環(huán)節(jié),要是扭矩保持穩(wěn)定,但出料口的尺寸還是有波動(dòng),那就要檢查口模的溫度分布是不是均勻,針對(duì)高填充類的電纜料,適當(dāng)調(diào)低螺桿轉(zhuǎn)速,提升喂料的穩(wěn)定性,往往比一味追求高產(chǎn)量,更能保障出料口的質(zhì)量。
從排查到預(yù)防,建立參數(shù)記錄習(xí)慣
前面提到的三個(gè)維度并不是互相獨(dú)立的,溫度會(huì)影響塑化效果,塑化狀態(tài)又會(huì)影響過濾壓力,過濾壓力再進(jìn)一步影響出料的穩(wěn)定性,最終所有的變化都會(huì)反映在擠出機(jī)出料口產(chǎn)出的制品質(zhì)量上,一般來說建議每班次都記錄下各區(qū)段溫度、換網(wǎng)壓力、螺桿扭矩、出料口尺寸這類關(guān)鍵數(shù)據(jù),整理出對(duì)應(yīng)的趨勢(shì)曲線,等參數(shù)出現(xiàn)緩慢偏移的時(shí)候,提前安排好維護(hù)工作,就能避免突發(fā)停機(jī)的狀況出現(xiàn)。
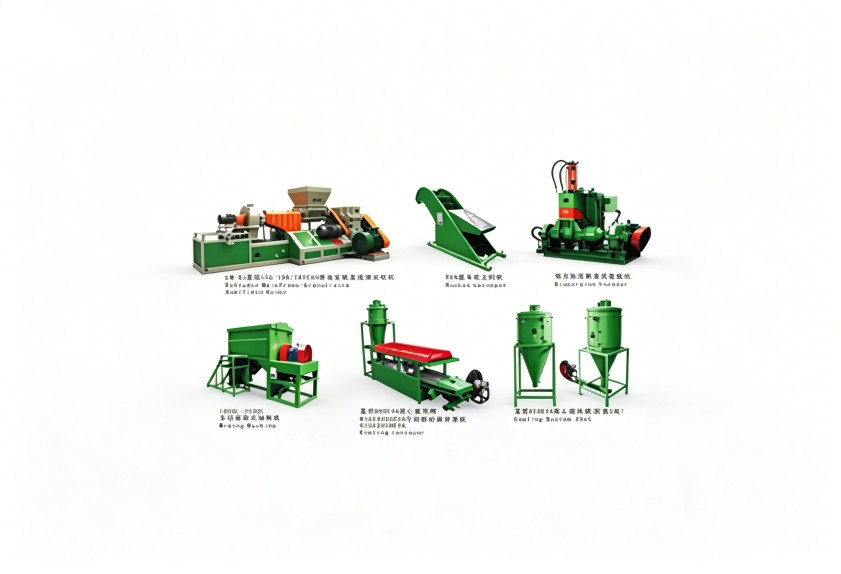
利拿實(shí)業(yè)在橡塑混煉和擠出設(shè)備領(lǐng)域已經(jīng)積累了多年的實(shí)操經(jīng)驗(yàn),可以根據(jù)電纜料的配方特點(diǎn),還有實(shí)際生產(chǎn)的工藝要求,提供適配的密煉機(jī)、擠出機(jī)以及整線方案配置,幫客戶減少出料口異常帶來的物料損耗。
要是需要結(jié)合您這邊具體的膠種配方、產(chǎn)能要求還有生產(chǎn)工況來評(píng)估方案的話,可以和利拿實(shí)業(yè)的技術(shù)團(tuán)隊(duì)做進(jìn)一步的溝通。
