

陶瓷混煉總出黑點開裂?先檢查密煉機轉子配置與溫控
陶瓷混煉用的金屬密煉機,轉子和溫控配置得先解決這三個問題
陶瓷粉末的混煉過程,其實難點倒不是能不能混得起來,關鍵要看混得干不干凈、勻不勻。實際生產當中,有不少廠家直接拿橡膠或者塑料用的密煉機來混陶瓷粉,結果產品里出現了黑點、成型的時候開裂、批次之間顏色對不上。這些問題往往不是配方出了問題,而是設備配置沒有針對陶瓷粉末的磨蝕性和溫控需求做調整。下面就從轉子材質與形式、容積匹配、溫控系統這三個設備配置維度,來說說金屬密煉機用在陶瓷混煉上需要注意哪些細節。
陶瓷混煉常見的異常情況,往往不是混不勻而是混臟了
陶瓷粉末本身的硬度比較高,磨蝕性也強,對密煉機轉子和混煉室的磨損速度,比橡膠填充料要快得多。如果轉子表面硬度不夠或者鍍層工藝不匹配的話,金屬碎屑就會脫落下來混到陶瓷料里去了,燒結以后就會出現黑點或者異色雜質。這個現象在氧化鋯、氧化鋁這些硬質陶瓷粉的混煉過程中尤其明顯。
還有一個容易被忽略的地方就是溫控波動。陶瓷混煉通常都要加入粘結劑和潤滑劑,溫度一旦過高了粘結劑就會提前固化或者分解掉,溫度過低呢粉料又分散不均勻。要是密煉機只有簡單的加熱功能而沒有有效的冷卻回路,那溫度就很難穩定在工藝窗口之內了。
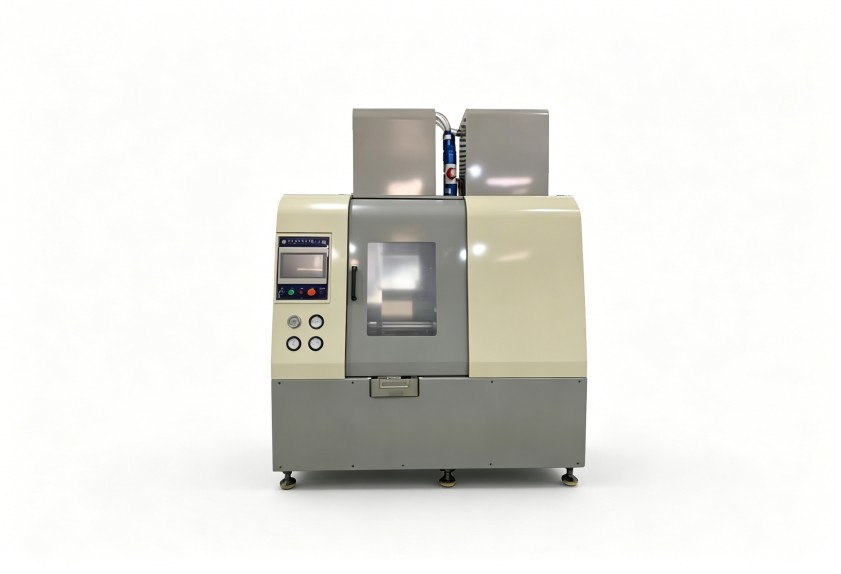
轉子配置上耐磨是第一優先級,剪切效率排在后面
金屬密煉機用在陶瓷混煉的時候,轉子的選擇邏輯跟橡膠是完全不一樣的。橡膠混煉追求的是高剪切和高分散,而陶瓷混煉更看重轉子的耐磨性和低污染風險。
轉子材質方面,優先選表面經過滲氮處理或者堆焊了耐磨合金的轉子,硬度通常要在HRC 58以上才行,這樣才能抵抗住陶瓷粉長期的磨蝕作用。
轉子形式的話,切線型轉子對陶瓷粉末的剪切作用會比較強一些,不過棱頂間隙那里容易藏料;嚙合型轉子自清潔能力比較好,適合那些容易粘料的陶瓷配方。具體選哪一種呢,還得看陶瓷粉的粒徑大小和粘結劑體系來定。
密封結構也得注意一下,陶瓷粉很容易跑到密封部位去,這樣會加速密封件的磨損。所以要確認密封形式適不適合粉體工況,日常清理維護方不方便。
容積匹配上不是越大越好,關鍵看填充系數
密煉機容積的選擇不能光看單次投料量。陶瓷粉的堆積密度比橡膠大不少,在相同容積的情況下,陶瓷混煉的批次重量會明顯偏高一些。要是按照橡膠的經驗來定容積的話,很容易出現填充系數過高、轉子負載過大、混煉溫度失控這些情況。
建議根據陶瓷粉真實的堆積密度以及配方中粘結劑的比例來重新計算填充系數。一般來說陶瓷混煉的填充系數控制在60%到75%之間比較穩妥一些,具體數值還得結合混煉室的長徑比和轉子構型來驗證。
溫控系統上升溫和降溫的能力同樣重要
陶瓷混煉對溫控的要求比橡膠混煉要嚴格得多。粘結劑體系的熔點往往處在一個比較窄的區間內,溫度偏差只要超過±5℃就可能影響混煉質量了。
設備配置上需要關注幾個方面:加熱方式是不是均勻的,能不能避免局部過熱;冷卻回路的換熱面積夠不夠大,在剪切生熱升高的時候能不能快速降溫;還有溫度傳感器的位置和響應速度怎么樣,能不能真實反映出混煉室內物料的實際溫度。
選型的時候要向設備廠家提供哪些信息
金屬密煉機用在陶瓷混煉上其實沒有標準答案的,不同的陶瓷粉體、不同的粘結劑體系、不同的成型工藝,對設備的要求差異都很大。在向設備廠家咨詢的時候,建議把下面這些信息提供給他們:
陶瓷粉的種類、粒徑分布和堆積密度;粘結劑和潤滑劑的種類以及它們的熔點;單批次的目標產量和每日的生產班次;目前出現的質量問題比如黑點、開裂、均勻性差等等。
有了這些信息以后,廠家才能判斷轉子材質、容積和溫控系統需不需要做針對性的調整。
如果需要結合您的具體膠種配方、產能要求和生產工況來評估方案的話,可以直接跟利拿實業的技術團隊進一步溝通。
