

冷喂料擠出機溫控波動大?變頻控制比你想的更關鍵
冷喂料擠出機上的變頻控制,怎么就成了電纜料溫控波動的一個關鍵突破口
電纜料生產里頭,溫控波動這個“隱形殺手”到底藏在哪兒
做電線電纜料的時候,冷喂料擠出機的溫控穩不穩定,直接關系到絕緣層和護套層的質量能不能保持一致。溫度要是偏高的話,PVC或者交聯聚乙烯這類材料就容易提前焦燒;可溫度偏低吧,塑化又不均勻,出來的表面粗糙不說,出膠量也跟著來回波動。不少廠家遇到這種情況,第一反應就是去查螺桿設計或者膠料配方,但有個基礎環節反倒被忽略了,就是變頻控制系統的響應能力。
其實有個常見的誤區,就是覺得變頻器能調速、設備能轉起來,電氣配置就算達標了。但冷喂料擠出機上的變頻控制,它的價值可不止是啟停和轉速調節這么簡單。真正關鍵的是,設備在負載出現變化的時候能不能快速恢復到穩態,這個能力才是溫控精度的前提條件。
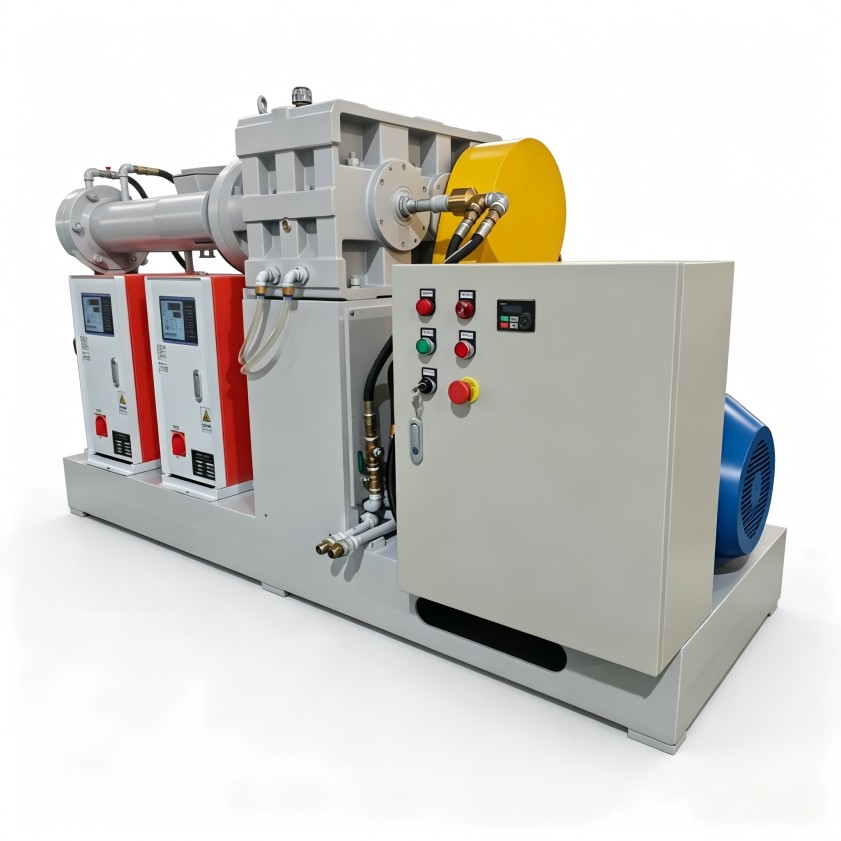
變頻控制是怎么影響擠出穩定性的
冷喂料擠出機的螺桿轉速,并不是說恒定不變就最好。供料一旦有波動,或者機頭壓力發生變化的時候,轉速要是沒能及時跟著調整,物料在機筒里的停留時間就會變掉,最后就直接反映成溫控點的波動了。
- 調速的響應速度:變頻器對負載變化的響應滯后時間越短,溫控系統就能越及時地去修正偏差。
- 低速下的扭矩輸出:電纜料生產經常會碰到低速大扭矩的工況,如果變頻系統在低頻段扭矩不夠,螺桿運轉就不均勻,溫度曲線就會呈現出鋸齒狀的波動。
- 加減速曲線的設定:加減速時間設置得合理一些,可以避免開機瞬間產生沖擊性的過熱,這個對熱敏性的電纜料來說尤其要注意。
這幾個因素疊在一塊兒,就決定了冷喂料擠出機變頻控制的方案是不是真的貼合生產需求了,而不是說只要能轉就行。

想判斷變頻配置夠不夠用,可以從三個角度來看
溫控精度和變頻調速之間的邏輯匹配
溫控系統是通過調節螺桿轉速來間接控制剪切熱的,所以變頻器的模擬量信號分辨率、反饋刷新頻率這些參數,都得跟溫控儀表匹配得上才行。要是信號傳輸延遲大了,溫控動作就會慢半拍,實際溫度就容易反復過沖。判斷一套冷喂料擠出機變頻控制方案成不成熟,可以先看看它在低頻段(5-15Hz)的轉速穩不穩定,再看看溫度曲線有沒有周期性的震蕩。
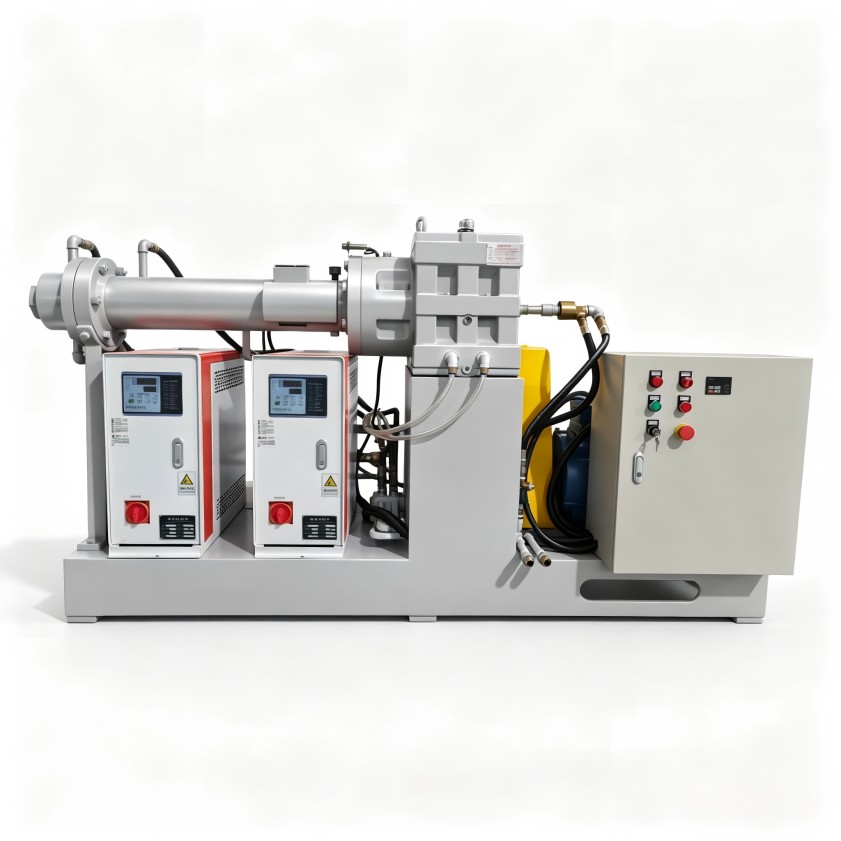
螺桿結構和變頻控制的協同配合
變頻控制本身彌補不了螺桿結構上的缺陷,但反過來講,螺桿設計得好的話,也能把變頻控制的優勢給放大出來。比如說針對電纜料的低溫塑化要求,螺桿的長徑比和混煉元件的排布方式,就需要跟轉速范圍放在一起協同設計,這樣變頻器在常用的轉速區間內才能保持比較高的填充系數和剪切效率。
生產管理層面能看到的實際收益
從生產管理的角度來看,冷喂料擠出機升級變頻控制之后最直接的變化有這么兩個:一個是廢料率降下來了,因為溫控穩定了,開機調試用的料就少了;另一個是能耗也下來了,電機在部分負荷工況下不用再全速運轉了。對電纜料企業來說,這兩項改善對成本的影響,往往比單純壓低設備采購價要來得更有意義。
選型的時候有些細節容易被忽略掉
很多企業在配冷喂料擠出機的時候,注意力基本都放在產量和電機功率上,對變頻控制系統的通訊接口、過載能力、防護等級這些方面關注得不太夠。電纜料車間里粉塵比較多,環境溫度也偏高,變頻器的散熱設計和防護等級做得好不好,直接關系到長期運行的可靠性。另外還有一點,如果以后打算接入MES系統的話,變頻控制支不支持標準的通訊協議,這個最好也提前確認一下。
說到底,變頻控制還是得為工藝服務
冷喂料擠出機變頻控制的本質,其實就是讓設備能夠更精準地去執行工藝上的意圖。利拿實業可以根據您的實際需求來做全流程非標定制化的橡塑混煉成型解決方案。要是想結合您具體的膠種配方、產能要求還有生產工況來評估方案的話,也歡迎和利拿實業的技術團隊做進一步的溝通。
