

色母粒擠出波動大?冷喂料擠出機配件配合間隙的檢查與調整
色母粒生產線出料波動,別急著調螺桿轉速
色母粒生產這塊兒,對分散的均勻性和批次的穩定性要求確實很高。擠出機要是出現出料脈動、塑化不均勻,或者不同批次之間顏色有深有淺的情況,不少廠家第一反應就是去調螺桿轉速,再不行就動加工溫度。可很多時候,這么一通排查下來,真正的原因其實藏在冷喂料擠出機配件的配合狀態里頭——尤其是喂料段襯套的磨損情況、螺桿與機筒之間的間隙變化,還有溫控探頭響應是不是滯后了。
這些配件損耗帶來的問題,表現上跟工藝參數引起的異常非常像,容易搞混。結果就是反復調參數也解決不了,浪費了時間,問題還在那兒。

配件磨損怎么影響色母粒的塑化質量
冷喂料擠出機要干的活兒,就是把冷膠料通過剪切和塑化,然后均勻地輸送出去。喂料段那兒的襯套和螺桿根徑之間,本身設計的時候是留了一個配合間隙的。這個間隙要是因為磨損變大了,膠料在喂料區的推進效率就會掉下來,供料自然而然就不規律了。
供料一波動,后面塑化段直接就會受影響。色母粒里的顏料添加劑,在螺桿剪切區停留的時間一會兒長一會兒短,分散效果那肯定穩定不了。另外,磨損帶來的間隙變化,還會改變膠料在螺槽里的填充狀態,局部溫度升高或者剪切不到位的情況,都有可能冒出來。
螺桿與機筒間隙的檢查重點
判斷螺桿跟機筒之間的間隙還在不在合理范圍內,光看設備用了多少年是不夠的。平時做維護的時候,得重點關注擠出機頭部熔壓穩不穩定,以及電機電流的波動幅度怎么樣。要是熔壓表的指針來回擺動得比較頻繁,同時溫控區域顯示溫度又是正常的,那機械間隙超差的可能性就比較大了。
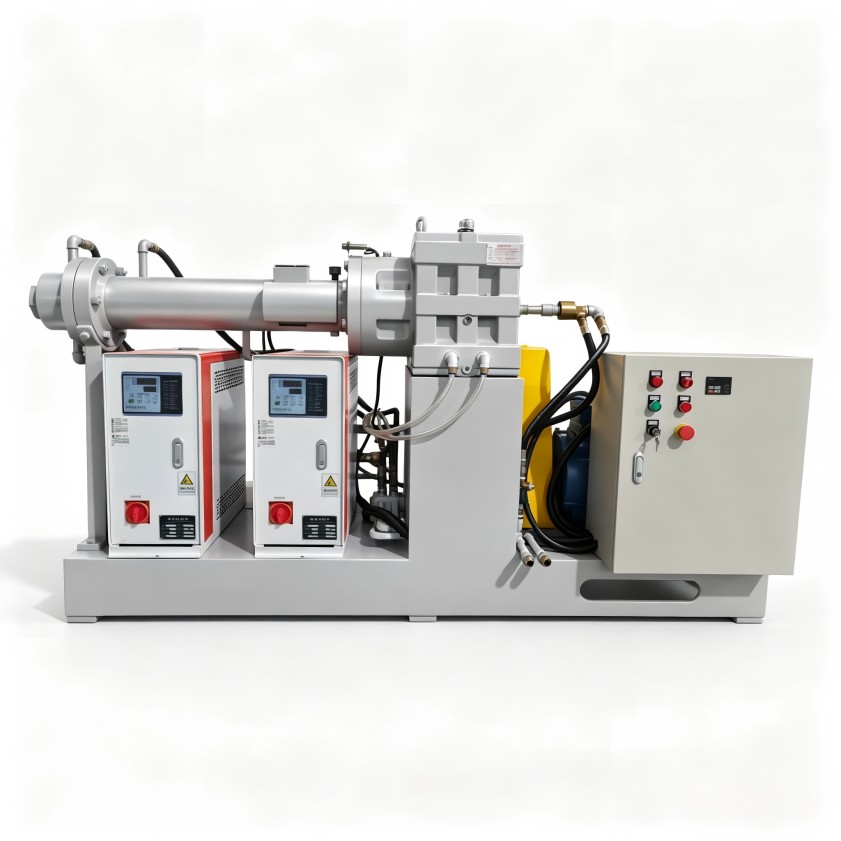
拿色母粒行業里常見的載體樹脂來說,螺桿和機筒間隙變大之后,漏流和逆流的現象會變得更明顯。結果就是產量往下掉,剪切分散的效果也打了折扣。測量的時候要注意分別取螺桿不同段位的數據,再跟原始安裝記錄做個對比,這樣才能確定到底是補償一下還是直接更換。
溫控系統響應速度容易被忽略
在冷喂料擠出機的各種配件里頭,溫控系統的探頭響應速度,對開機廢料率的影響是挺直接的。色母粒生產有時候要切換顏色或者換載體,加工溫度常常得跟著調整。要是測溫探頭響應慢了半拍,實際溫度可能已經超出設定范圍了,儀表那邊還沒反應過來,物料在機筒里就會出現過早塑化或者降解的情況。
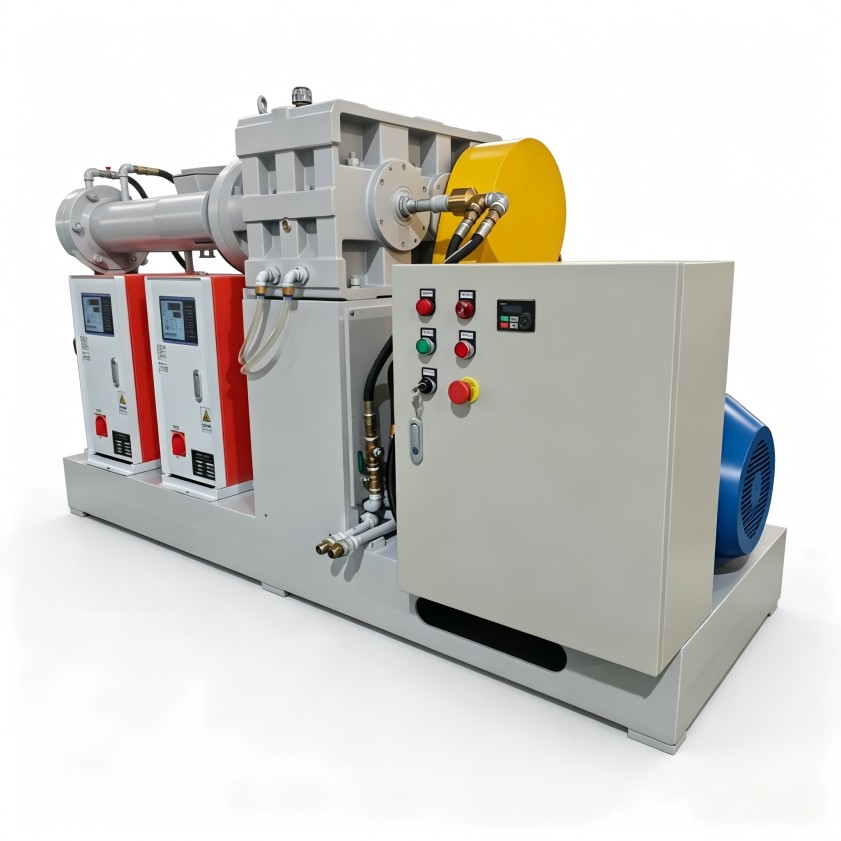
建議定期看看測溫探頭跟機筒壁是否貼合良好。探頭孔位里的導熱介質如果干了或者氧化了,傳熱效率會降得很明顯。當溫度顯示值的波動頻率明顯小于實際壓力波動頻率的時候,就該去排查溫控配件的工作狀態了。
依據具體膠種工況匹配配件方案
檢查冷喂料擠出機配件狀態的時候,最好結合自己生產的配方體系來判斷哪些更重要。比如說硬質載體色母粒,對螺桿剪切段元件的磨損更快一些,對耐磨材質的要求也就更高。而軟質載體配方呢,更容易受溫控響應速度的影響,需要更靈敏的測溫系統,以及加熱冷卻自動切換能力。
| 排查方向 | 常見表現 | 與配件關聯 |
|---------|---------|-----------|
| 喂料段襯套磨損 | 出料脈動、產能下降 | 間隙超標導致推進效率損失 |
| 螺桿與機筒間隙變化 | 電流波動、分散不均 | 漏流逆流增加,剪切不穩定 |
| 溫控探頭響應滯后 | 開機廢料多、色差波動 | 溫度反饋不及時導致過塑化 |
按工藝要求確定配件調整方向
配件要維護還是要更換,建議以具體的配方數據以及擠出段壓力數據來定。不必非得等到設備停機了才緊急排查,完全可以利用例行換色或者清洗的時間段,同步測量相關間隙數據,然后積累成歷史對比記錄。這樣一來可以提前判斷配件的損耗趨勢,避免生產中途出現質量事故。
如果需要對您的具體膠種配方、產能要求和生產工況做個評估方案的話,可以直接與利拿實業的技術團隊取得聯系做進一步溝通。
