

高分子材料開煉一遍就焦燒?先查這三項工藝參數
高分子材料混煉出現焦燒和結塊,問題未必在設備本身
在高分子復合材料的生產現場,開煉機輥筒表面出現局部焦燒、翻膠時開裂掉末,或者填料團聚打散不開,是常見的工藝異常。不少配方工程師第一反應是更換更大規格的設備,但換機后問題依舊。這類現象的根源,往往不是設備出力不夠,而是開煉機操作過程中的溫度、剪切與時間三者沒有匹配好。本文梳理三個關鍵工藝參數的排查思路,幫助您判斷問題出在哪個環節。
焦燒和分散不良,先從輥筒溫度控制找原因
高分子復合材料中若含有硫化體系或高活性填料,對溫度十分敏感。輥筒表面溫度偏高,膠料在堆積槽內反復堆疊時容易提前交聯;溫度偏低,樹脂熔融不充分,填料難以被剪切力打散。
排查時應分別觀察前后輥溫差設定是否合理,以及輥面實際溫度與儀表顯示是否一致。部分生產現場忽略輥筒內部通水冷卻效率,長期使用后水道結垢,導致降溫滯后。這類問題在連續生產時表現尤為明顯——前幾車正常,后續逐漸出現焦燒點。定期清理水道、校準測溫探頭,是比調整配方更優先的排查步驟。
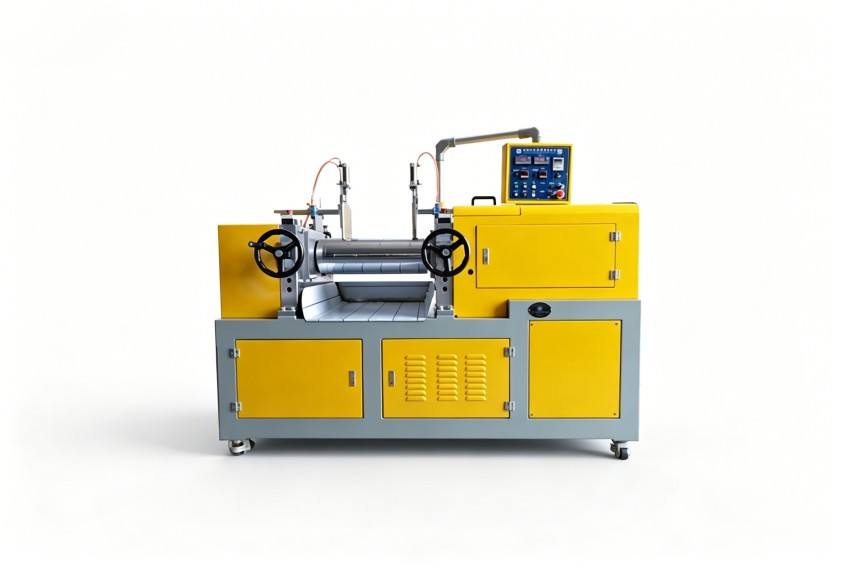
輥距與轉速配合,決定了剪切力能否有效傳遞
開煉機的分散效果取決于膠料通過輥隙時受到的剪切作用。輥距過大,填料團聚體只是被擠壓變形而不是被撕開;輥距過小,膠料無法順利進入堆積槽,反而延長了操作時間。
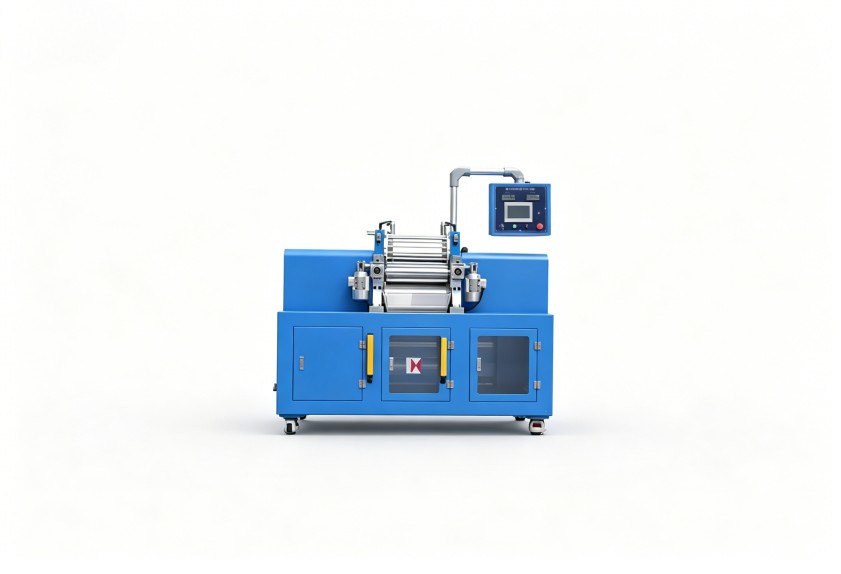
一個容易忽略的細節是兩輥速比。速比過小,剪切拉伸作用弱,炭黑或白炭黑難以均勻鋪展;速比過大,膠料升溫過快,又增加了焦燒風險。當配方中填充量較高時,需要適當放大輥距、提高速比,讓膠料以“薄通”方式反復通過,而不是長時間堆積翻攪。若現場同時存在分散與焦燒兩種問題,優先調整速比,而非單純降溫。
操作節奏與開煉機規格的匹配,直接影響批次穩定性
高分子復合材料的混煉質量,不只由設備參數決定,操作工的翻膠節奏同樣關鍵。切刀落刀時機、打卷次數、下片厚度,都會影響批次間的均勻性。而這些問題在設備產能放大時尤其突出——小規格設備上養成的操作習慣,直接搬到大規格開煉機上,往往出現混煉時間不足或過煉。
建議結合設備容積重新梳理操作流程,必要時用標記物或測溫槍驗證膠料在堆積槽內的實際停留時間。設備規格提升后,輥筒熱容量變大,升溫降溫響應變慢,工藝參數需整體平移修正,而不是沿用原有設定值。
工藝參數與設備選型,需要匹配實際膠料體系
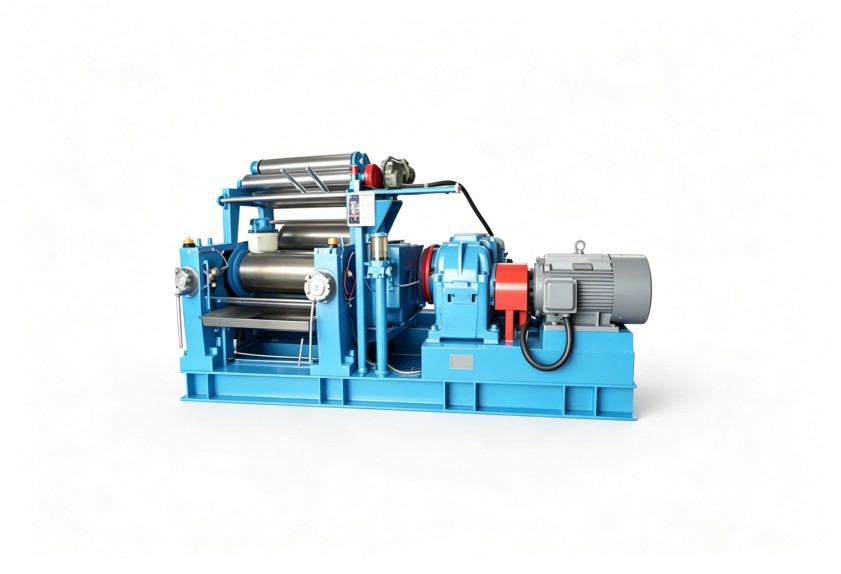
排查工藝參數并不能解決所有問題。對于高硬度、高黏度的復合材料體系,開煉機的散熱能力已達到物理極限,此時需要通過加大輥筒直徑、優化筒內流道設計來提升控溫能力。此外,某些配方需要在混煉后期加入粉料或短纖維,對翻膠裝置和切刀結構也有額外要求。
利拿實業在高分子材料混煉設備領域擁有多年設計與制造經驗,可根據膠料特性調整開煉機輥筒結構、溫控系統和翻膠輔助配置,幫助生產現場減少焦燒與分散不良帶來的原料浪費。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
