

堆疊式煉膠機缺點被低估?線纜料混煉要關注這三點
線纜料車間里,多臺密煉機疊放布置,看似緊湊高效,但混煉環節真正的問題往往不發生在產能上
電線電纜料的混煉質量直接決定絕緣層與護套的電氣性能和加工穩定性。不少廠家為了提升單位面積產出,選擇將密煉機分層布置,每層獨立完成一段混煉。這種堆疊式配置的缺點,在連續生產時容易集中暴露:膠料在各層之間轉移時的溫度損失、時間間隔波動,以及每臺設備自身混煉均勻性不足,都會讓最終物料的分散一致性打折扣。行業里常見的誤區,是想當然地認為“多一段混煉總比少一段好”,卻忽略了設備之間的銜接工藝是否匹配。
本文從轉子設計、溫控系統、清理維護三個設備配置維度,拆解線纜料混煉場景下評估方案時需要關注的要點,幫助您判斷現有或擬采購的產線是否存在類似隱患。
堆疊布局下,轉子設計直接決定填料分散是否充分
線纜料中填料比例高,對混煉的剪切分散要求嚴格。堆疊式配置中,每一級設備的轉子結構若偏向“過料型”而剪切效率不足,填料團塊就難以在一次混煉周期內充分打散,后續即使增加混煉段數,也只是延長了熱歷程,對分散均勻性的改善有限。選型時不能只看總容積疊加,更要看單臺設備的轉子嚙合間隙、速比和棱頂寬度是否與線纜料的硬度、黏度匹配。
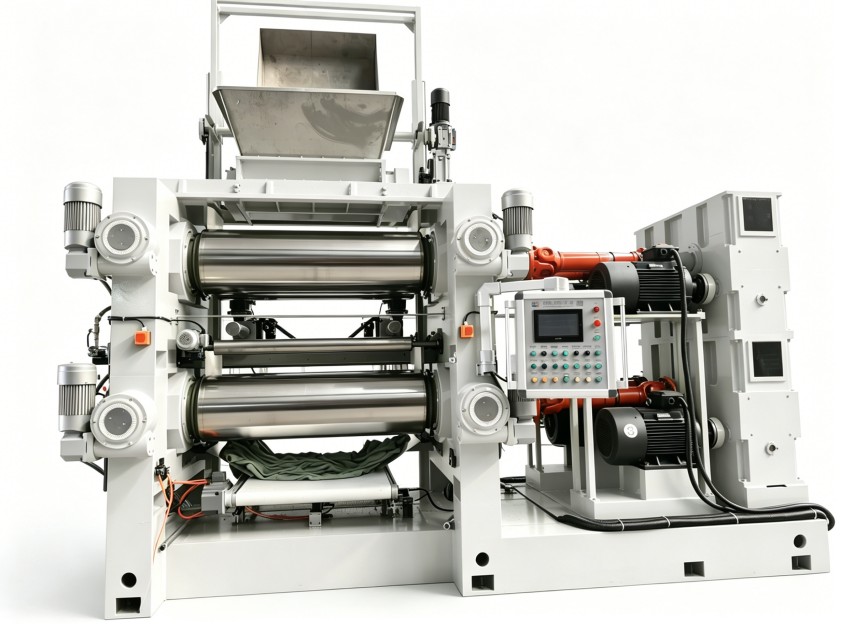
溫控精度比堆疊層數更影響絕緣料性能
PVC、XLPE等線纜料對溫度敏感,溫度偏高容易提前塑化或分解,偏低則塑化不足。堆疊式布置的設備若共用一套溫控機組,管路長度差異會導致各層實際控溫不一致,反映到產品上就是批次間門尼黏度波動。評估設備時,需要重點確認每一級混煉單元的測溫點位置、冷卻水流量調節方式,以及溫控系統能否獨立設定并快速響應負載變化。
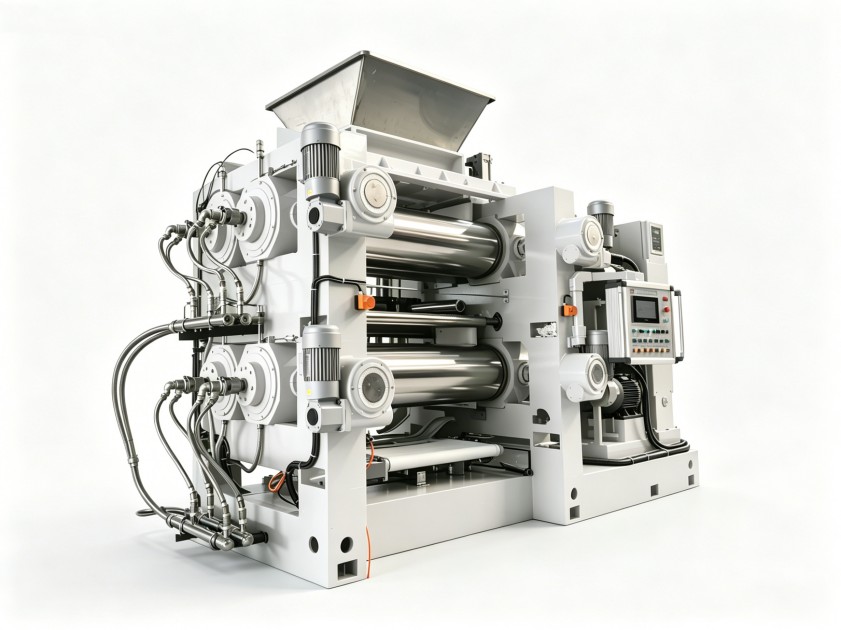
清理與換產效率,常被產能規劃掩蓋
線纜料顏色、配方切換頻繁,堆疊式設備在垂直方向上的排料結構若存在死角,清理時間會明顯拉長。部分設備為節約空間壓縮了檢修平臺,導致轉子、卸料門的日常檢查困難,小隱患容易被拖延成大修。綜合考慮混煉段數、單機規格和清理便捷性,才能避免因停機損耗抵消產能優勢。
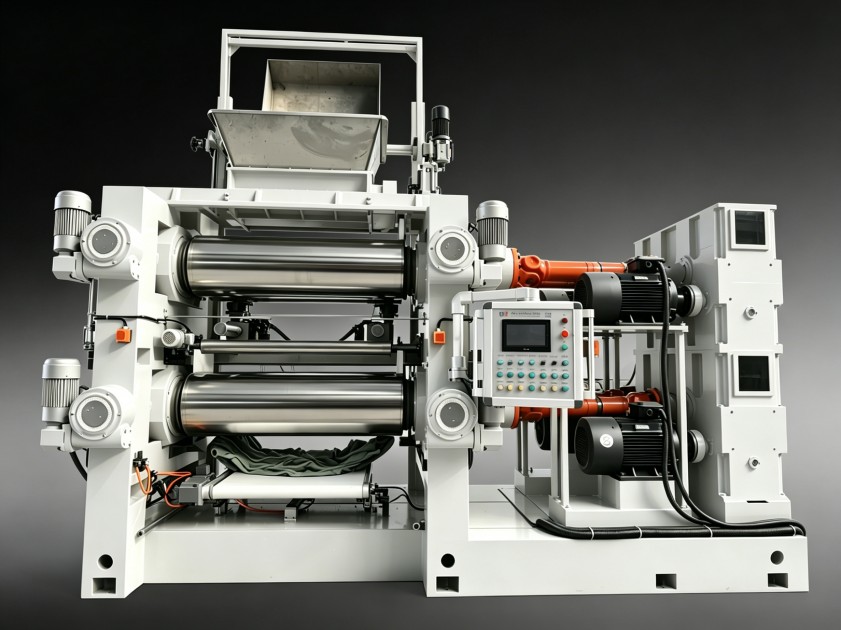
利拿實業在橡塑混煉成型設備領域有15年以上研發積累,熟悉線纜料工況下的設備配置要點。如需了解您的配方和產線工況適合哪種混煉方案,可與技術團隊進一步溝通。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
