

橡膠密封件廠嚙合機改造后噪聲不減?先查這幾處自動化細節
嚙合機自動化改造:橡膠密封件廠如何避免“改了設備、沒改工藝”
橡膠密封件生產最怕兩件事:一批料一個顏色、一個班一個門尼。不少廠家把問題歸咎于膠料配方,反復調整后效果有限,才意識到是混煉環節的自動化程度沒跟上。嚙合機自動化改造常被視為提升批次一致性的手段,但改造不是加幾個氣缸、換一塊觸摸屏那么簡單——控制邏輯與工藝需求脫節,設備看起來“自動”了,生產卻依然依賴老師傅的手感和經驗。
從橡膠密封件的生產特點來看,混煉對溫度、填充系數和轉子轉速的配合要求較高。改造方案如果只是把手動閥門換成電動執行器,卻不重新梳理工藝邏輯,最終改善幅度會很小。
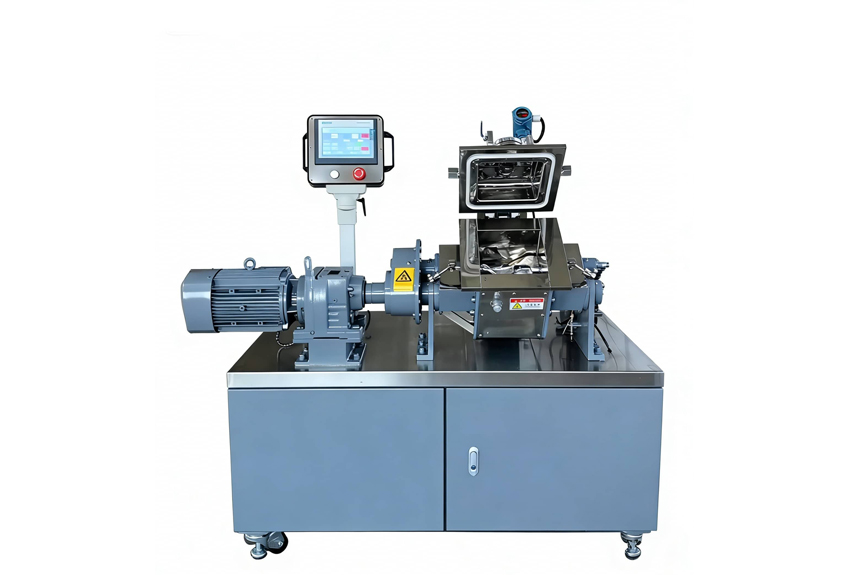
改造前先判斷:限制產能的短板在硬件還是控制邏輯
橡膠密封件配方中常含有較高比例的填料和增塑劑,混煉過程中轉子負載波動明顯。一些老設備本身機械狀態良好,但電氣控制陳舊,導致電流反饋滯后、溫度控制超調。這類設備適合以控制系統升級為主的自動化改造。
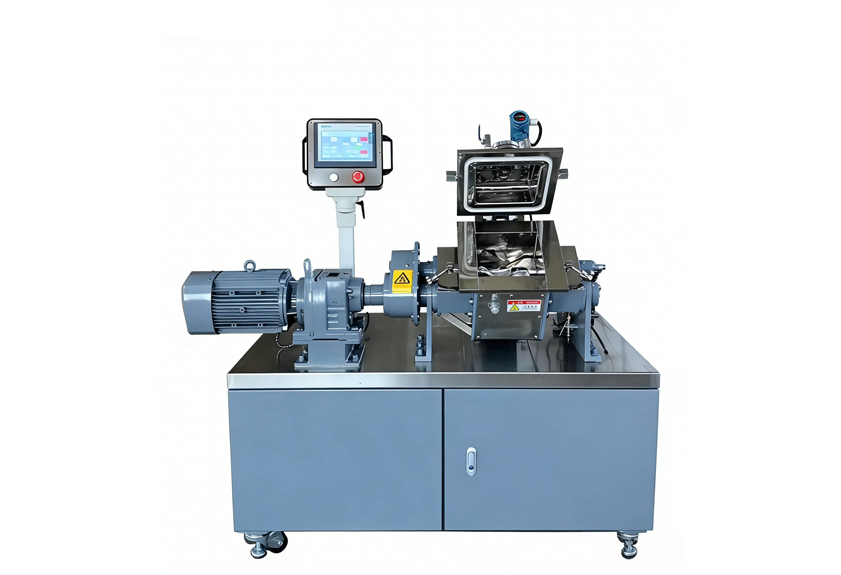
另一種情況是設備本體已出現磨損,轉子間隙變大、卸料門密封失效。此時單純改造控制系統無法解決混煉均勻度問題,需要同步恢復機械精度。判斷依據很簡單:把設備切換到手動模式,若操作工需要反復調整轉速和壓力才能穩住溫度曲線,說明控制邏輯存在優化空間;若手動狀態下也難以復現穩定曲線,就應優先處理硬件問題。
自動化改造應覆蓋的三個環節
嚙合機自動化改造的價值,不在于把操作從“手動”變成“自動”,而在于讓設備按照既定的工藝曲線精確執行。橡膠密封件生產應重點關注以下環節:
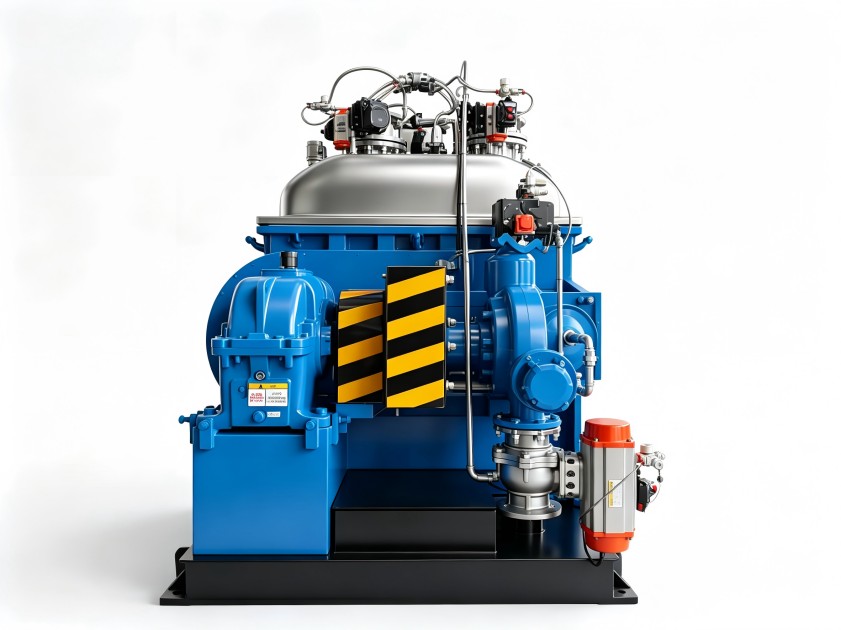
- 上輔機與密煉機的聯動邏輯:炭黑、油料、膠料的投料順序和時機,是否由程序統一調度,還是仍依賴人工判斷。
- 溫度與轉子轉速的協同控制:混煉過程中根據實時溫度自動調整轉子轉速或壓力,是控制門尼粘度波動的關鍵。
- 批次數據的記錄與追溯:改造后的系統能否自動記錄每批料的溫度曲線、電流峰值、混煉時間,供后續工藝分析使用。
這三個環節相互關聯。只做其中一兩個,往往會出現某個痛點解決了、新的瓶頸又冒出來的情況。
改造效果如何評估:用管理數據而非感官判斷
評估嚙合機自動化改造是否成功,建議觀察三個可量化的指標:同配方下的批次門尼粘度極差、每噸膠料的綜合電耗、以及操作人員的干預頻次。部分廠家在改造初期會安排工程師現場調試,持續跟蹤一段時間的數據波動,再針對具體膠種微調控制參數,效果會更扎實。
實施方式建議:從單機改造到整線協同
對橡膠密封件廠來說,嚙合機自動化改造既可以單機實施,也可以與后續的開煉機、造粒機等設備聯動。考慮到不同工廠的膠料種類和產能規劃差異較大,改造方案應允許后期擴展通訊接口。利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
