

輪胎硫化壓力波動0.1MPa,對簾線性能影響有多大?
硫化機壓力控制精度,決定輪胎內部質量的隱形標尺
開篇
輪胎硫化過程中,壓力不只是把模具合上那么簡單。它承擔著趕走膠料內部氣體、保障簾線/鋼絲與橡膠緊密粘合、抑制氣泡再生的三重任務。實際生產中,不少廠家遇到過這樣的怪事:配方沒變、時間沒動,成品卻偶爾出現氣泡或脫層。排查到最后,問題往往不在膠料,而在于硫化機壓力控制系統在某個環節悄悄“偷懶”了。本文就從壓力控制的角度,聊聊輪胎制造中如何判斷設備狀態、定位波動源,以及哪些控制指標值得日常關注。
壓力在輪胎硫化中到底在做什么
通俗來說,硫化時壓力有兩個角色。第一是“排氣工”,在膠料尚未定型前,通過合模壓力把膠料內部和界面間的空氣、水分擠出去。第二是“粘接劑”,讓膠片與簾線、鋼絲等骨架材料緊密貼合,形成足夠的附著力。如果壓力不足或波動過大,輕則簾線稀縫、重則胎體脫層。
輪胎行業常見的誤區是把壓力均勻性等同于壓力大小。只看表頭數值顯示“夠了”,卻忽略壓力在模具不同區域的傳遞差異。尤其是多層的工程胎或全鋼胎,壓力傳遞路徑長,各層材料受到的實際壓強并不一致。真正值得關注的是硫化機壓力控制系統能否保持穩定、均勻、可重復的施壓過程。
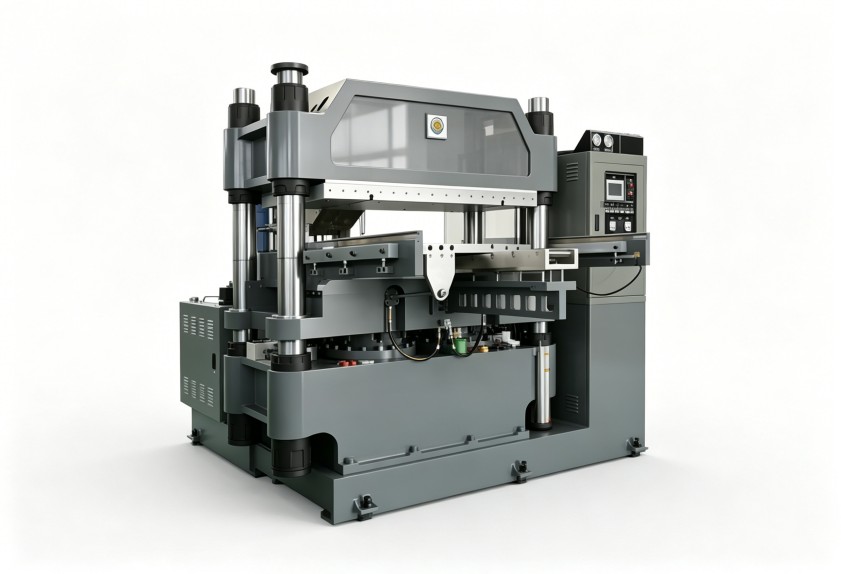
影響壓力控制精度的三個關鍵維度
1. 壓力傳遞效率:液壓系統是核心
平板硫化機的壓力最終靠液壓缸輸出,但中間經過的油路、密封件、平衡機構都會影響實壓。油路內泄漏、單向閥卡滯,是常見的壓力掉壓原因。判斷方法并不復雜:在保壓階段觀察壓力表指針波動范圍,若出現持續緩慢下滑或周期性上下跳動,就說明液壓系統內部有異常。此類問題靠調整工藝參數無法消除,需要對油路密封和閥組進行檢測。
2. 熱板溫度與壓力的耦合影響
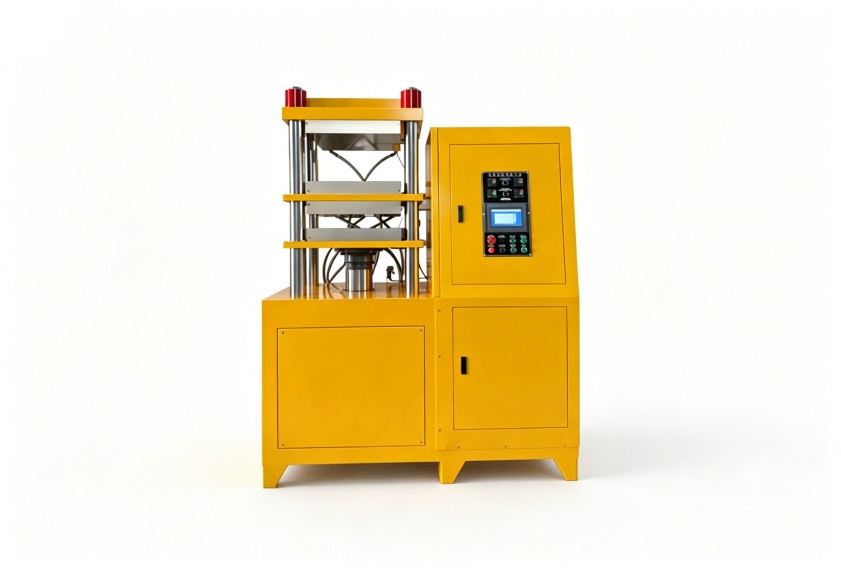
輪胎硫化時,熱板溫度變化會直接引起硫化機壓力讀數波動。原因在于溫度升高導致油液黏度下降,系統內泄漏量增加;同時模具受熱膨脹,合模間隙出現細微變化,也會改變實際鎖模力。若設備的熱板溫度均勻性差——中間高、邊沿低,則各點膠料的硫化速度和受壓狀態都不一致。硫化機壓力控制要想穩定,前提是溫控系統能夠把熱板表面溫差控制在一定范圍內。
3. 時序動作的合理性
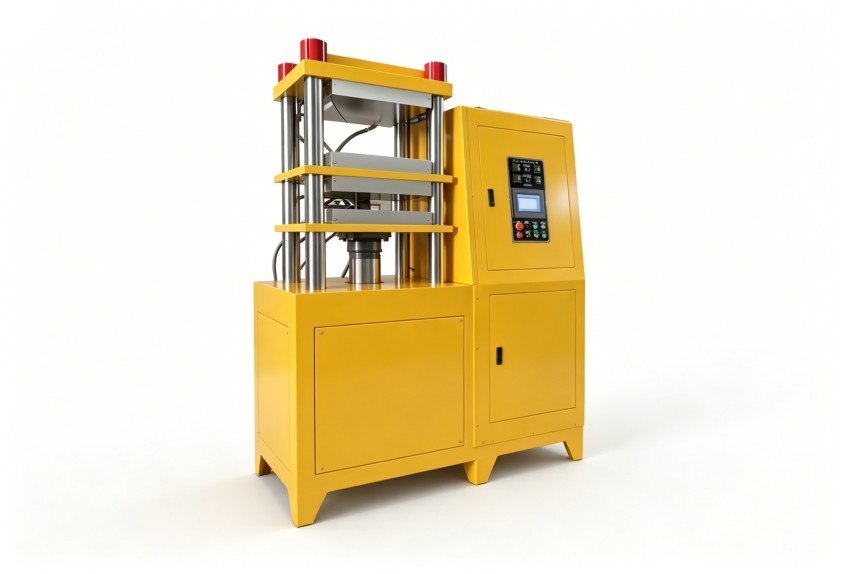
輪胎硫化是分段進行的:合模→升壓→排氣→保壓硫化→泄壓。每個階段對壓力的需求不同。排氣階段需要短時釋放壓力讓膠料氣體逸出;保壓階段則要求壓力波動小、持續時間準。一些設備的壓力切換依靠手動經驗,或者時序設置過于粗糙,導致排氣不徹底、保壓不穩定。把壓力曲線與時間軸對照分析,往往能發現是設定邏輯問題還是執行機構響應問題。
輪胎廠如何自查壓力控制狀態
日常維護中,可以從三個動作入手:
- 保壓測試:在冷態和熱態下分別測試保壓5分鐘的壓降幅度,對比判斷液壓系統的密封狀態。
- 多點溫度比對:用多點測溫儀檢測熱板九個區域的溫差,排除因熱板變形導致的局部欠壓。
- 成品剖面抽檢:定期剖切成品胎,觀察簾線排列是否均勻、有無氣泡殘留。這比任何儀表都更直觀。
這些方法的共同目標,是建立一個對硫化機壓力控制狀態的動態認知,而非等到廢品出現后再追查。
選型與改造的設備側參考
若現有設備頻繁出現壓力波動且維修成本上升,就要考慮兩個方向:一是對液壓系統進行局部改造,更換高精度比例閥或加裝壓力閉環傳感器;二是直接更新控壓性能更穩定的硫化設備。
設備選型時,建議重點考察三個指標:液壓系統是否采用比例伺服控制、熱板是否經過精密研磨以保證平面度、控制系統是否具備壓力-溫度-時間三閉環聯動。利拿實業在橡塑成型設備的液壓與溫控系統整合上有15年以上的研發積累,70多項自主專利技術覆蓋了從密封結構到控制邏輯的多個環節。若您的團隊正在評估現有硫化機壓力控制系統的升級方向,可先從上述三個維度做一次全面體檢,再決定是局部改造還是整機更新。
結尾
壓力控制的本質,是對設備狀態和工藝邏輯的綜合管理。把壓力波動當成一個信號去追溯原因,而不是簡單地調高設定值,往往能幫助輪胎廠減少不必要的廢品損失。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
