

軋延機出片厚度不穩?先查輥筒間隙與溫控節奏
橡膠密封件出片厚度頻繁波動?故障點多半不在軋延機本身
厚度忽厚忽薄,在橡膠密封件生產中是比表面缺陷更讓人頭疼的問題——后端裁切、硫化工序被迫頻繁調整,廢品率與返工成本同步上升。很多廠家第一反應是責怪設備精度不足,但檢修后發現,問題往往出在工藝邏輯與日常維護的細節上。
與其盲目更換部件,不如先順著輥筒間隙、溫控精度、操作節奏這三個維度系統排查。
輥筒間隙不是調一次就一勞永逸
出片厚度最直接的物理決定因素就是輥距。但現場常見的誤區是:把輥筒間隙當成一個靜態設定值,裝好就不再關注。
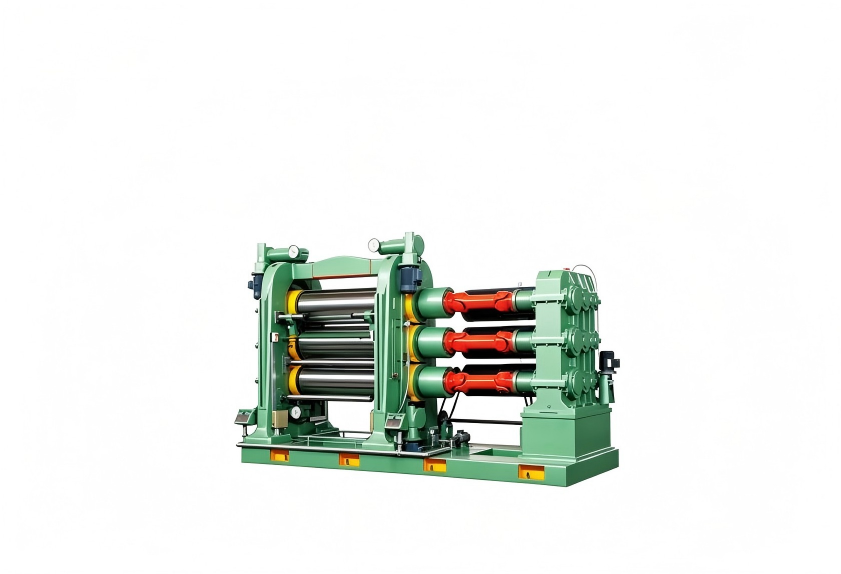
實際上,軋延機連續運轉中,輥筒因熱膨脹和受力變形,間隙會持續發生微小偏移。如果只在開機時校準一次,后續數小時內的厚度漂移自然無法被及時糾正。
建議將間隙校驗納入日常點檢項,結合膠料硬度與輥溫變化,建立動態微調記錄。同時留意輥筒軸承磨損情況,長期帶間隙運行的設備,其累積誤差會直接反映在膠片一致性上。
溫控節奏比單純看溫度數值更重要
對于橡膠密封件這類需要穩定流動性的膠料,輥筒表面溫度不僅影響塑化效果,也直接改變膠料在輥隙中的流動狀態。溫度波動過大時,即使輥距完全一致,出片厚度也會出現周期性差異。
不少企業已經配備了溫控系統,卻仍依賴人工觀察表顯溫度。這里的關鍵不是“能不能顯示”,而是溫控響應是否跟得上連續生產的節奏。觀察升溫曲線與負載變化時的回穩速度,比只看最終溫度值更有診斷價值。
操作節奏的一致性往往被低估
同一臺設備,不同班次生產同規格產品,厚度數據卻差異明顯。排除設備因素后,操作習慣的差異是主要變量——投料速度、翻煉時機、切割頻率,都會影響輥隙內膠料的堆積量,進而改變實際出片厚度。
建立標準作業書,規定投料量區間與翻煉節奏,是成本最低、見效最快的改善手段。操作手法標準化之后,設備應有的精度才能真正穩定呈現。
建立系統化排查思路,少走彎路
回到開頭的問題:軋延機出片厚度不穩定,故障點往往不在單一部件,而在“設備狀態—工藝參數—操作規范”三者之間的匹配度。建議按以下優先級處理:先校準輥筒間隙并納入點檢,再驗證溫控響應能力,最后統一操作節奏。
如果在這三個方向上做了調整仍未解決,則需要進一步評估輥筒形位公差、機架剛性等設備基礎性能。這類問題涉及設備本體精度時,改造方案需要結合具體機型與工況展開分析。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
