

橡膠密封件批次不穩定?選開煉機前先確認三項工藝參數
開煉機選型看什么?密封件混煉盯緊溫控、速比與操作精度
橡膠密封件的質量波動,常在混煉階段埋下隱患。焦燒、硬度偏差、炭黑分散不良,這些問題到了硫化環節往往難以補救。部分廠家把原因歸結為配方或膠料批次,卻沒有意識到:開煉機的工藝控制能力,可能才是真正的短板。
與其直接問開煉機哪家好,不如先弄清密封件生產對設備的具體要求。本文從輥筒溫控、速比設計和操作監控三個維度,梳理選型時容易被忽略的判斷點。
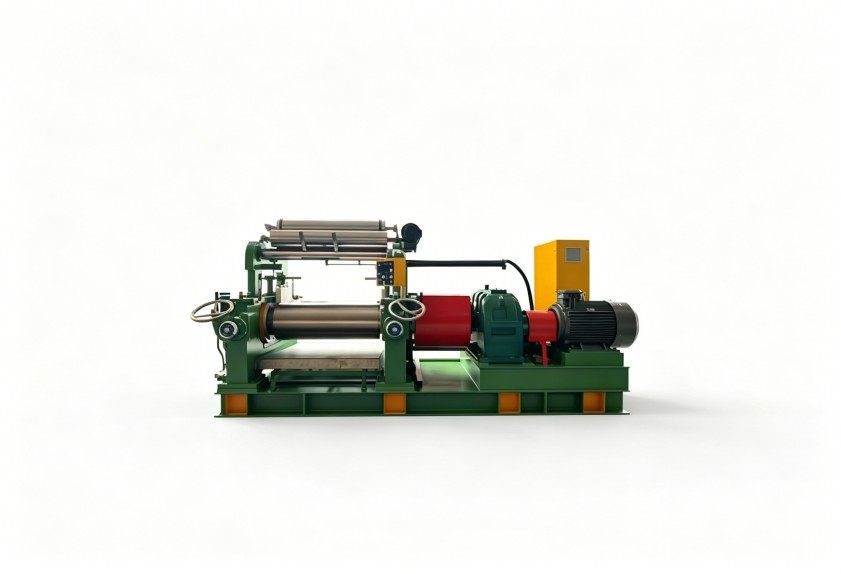
混煉異常反復出現,先看開煉機在三處的表現
密封件膠料普遍填充量高、生熱快,混煉過程對設備反應速度比較敏感。
- 焦燒多與溫控響應慢有關。 溫度顯示誤差看起來不大,反映到膠料上,可能造成局部死料和硬度波動。
- 分散不均勻,常源于速比不當。 速比偏小,剪切力不足,炭黑或硫化劑難以打散;速比偏大,生熱加劇,薄通時間被迫縮短。
- 批次間不一致,與操作系統的重復精度相關。 手動操作下的時間差異、翻膠次數不同,都會被放大為膠料性能波動。
密封件用開煉機,判斷工藝性能的四個觀察點
圍繞上述痛點,評估設備時可留意以下細節:
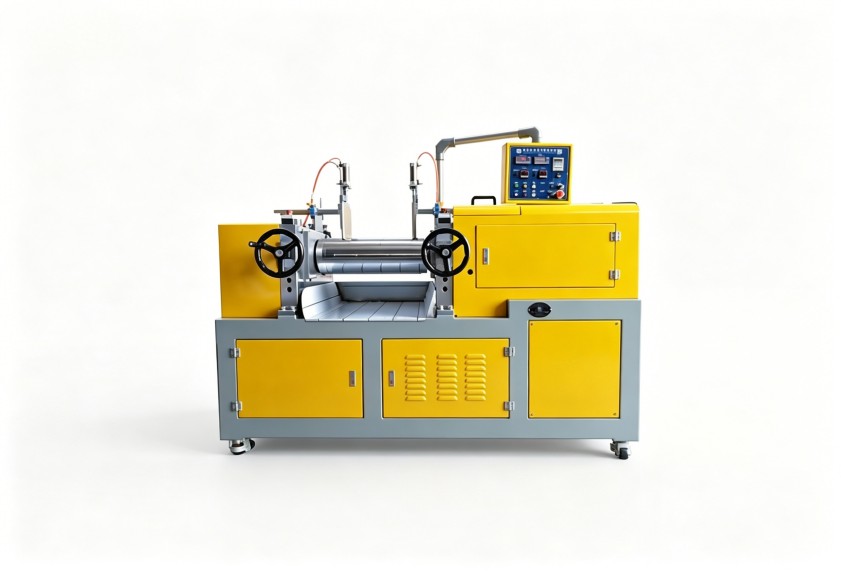
- 輥筒溫控是否到位。 加熱冷卻的切換速度、測溫元件的位置,決定輥面溫度是否均勻。可讓設備方說明其溫控方式和實際控溫精度。
- 速比范圍是否覆蓋膠種需求。 密封件配方不同,所需速比有差異。速比可選范圍寬的設備,對多配方生產更友好。
- 輥距調節是否精細。 多次薄通是密封件混煉的常見操作,輥距刻度清晰、調節輕便,能減少操作誤差。
- 輔助配置是否齊全。 翻膠輔助、電流負荷顯示、冷卻水流量監控,決定工藝參數能否被穩定執行。
把這些點整理成選型清單,再對比不同廠家的設備,比單純看容積和外觀更有參考意義。
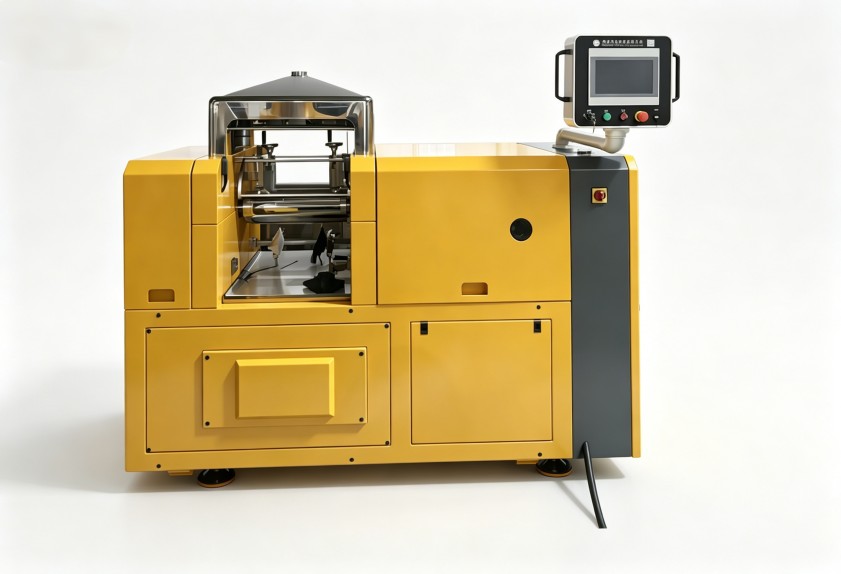
把工況講清楚,再評估開煉機哪家好
設備本身沒有脫離工況的優劣。密封件常用膠種如EPDM、NBR,其混煉特性有明顯差異,填充系數、混煉時間、排膠溫度要求也各不相同。因此,聯系設備廠家前,建議先準備三方面信息:膠種與配方特點、目前遇到的具體質量問題、期望的批次一致性目標。帶著這些信息溝通,廠家給出的配置建議才可能貼合實際。
開煉機哪家好,本質上是在問誰的方案更匹配您的生產條件。能把工藝邏輯先講清楚的供應商,往往比急著報價的更值得深入接觸。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
