

橡膠密封件壓延工序波動大?先看輥溫控制與輥筒精度
壓延膠片厚度總超差?對照這組參數排查壓延機選型
做橡膠密封件的朋友常遇到一個怪現象:配方沒動,硫化工藝沒調,同一批膠料壓延出來的膠片,厚度卻是忽厚忽薄,有的批次甚至出現氣泡和表面粗糙。換成新設備,問題依舊。這時候,多數人會先懷疑操作工的手法,實際上,問題更可能出在壓延機本身的工藝參數匹配度上——尤其是輥筒精度、輥溫控制能力和整機剛性這三項。這三項決定了壓延制品的厚度一致性和表面質量,也是判斷一家壓延機生產廠家實力的核心維度。
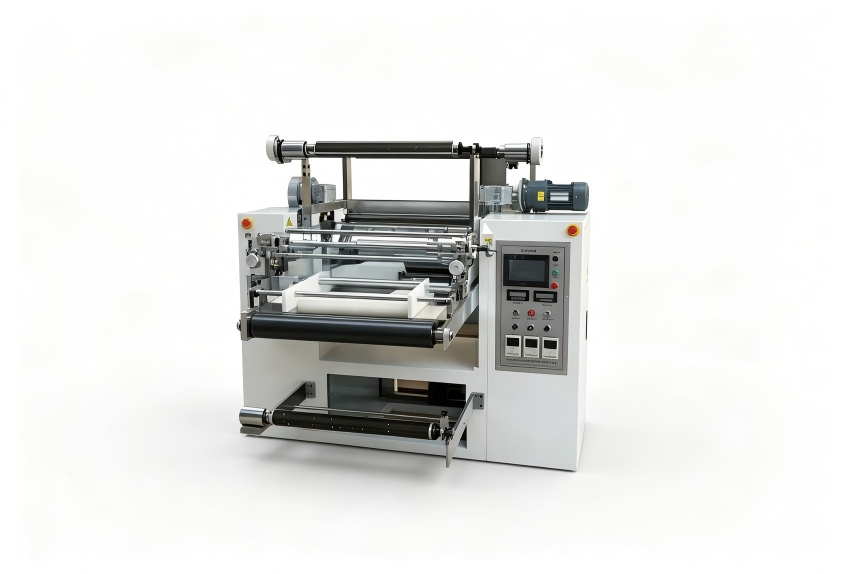
輥筒精度與表面處理:厚度一致性的底層保障
輥筒是壓延機的直接工作件,它的材質、表面硬度和研磨精度直接影響膠片的均勻性。優質輥筒通常采用合金冷硬鑄鐵或耐磨合金鋼,輥面經過精密磨削后,圓度和圓柱度才能控制在極小的公差范圍內。
選型時有一個容易被忽略的細節——輥筒的中高設計。壓延過程中,輥筒在壓力下會產生彎曲變形,導致中間部位的壓力大于兩端,膠片因此出現中間厚、兩邊薄的現象。輥面預先加工出微量的中高曲線,可以抵消這種彈性變形。如果設備廠家沒有針對您的最大壓延寬度做中高量校核,生產寬幅制品時就可能始終調不好橫向厚度的均勻性。此外,輥筒表面的鍍鉻層厚度和孔隙率,也決定了其抗磨損和抗剝離性能,直接影響連續生產時的穩定性。
輥溫控制系統:決定膠料在壓延過程中的流動性
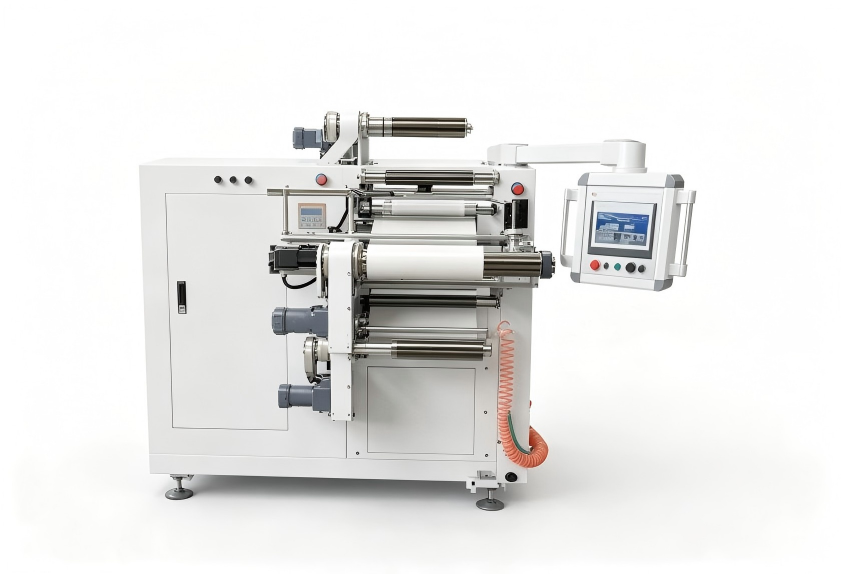
橡膠壓延對溫度的要求很苛刻:溫度低了,膠料硬,壓不實,表面粗糙;溫度高了,膠料發軟起泡,還可能焦燒。傳統設備用直通蒸汽加熱,溫度波動常達±5℃以上,而現代精密壓延的工藝窗口往往要求±1℃以內。
這就非常考驗設備供應商的溫控系統方案。目前主流的做法是配置獨立的模溫機,配合高精度PT100鉑電阻測溫,利用比例閥或變頻泵實現多回路獨立控溫。對于橡膠密封件生產廠家來說,另一個容易被忽視的指標是輥筒表面溫度場的均勻性——即使溫控儀表顯示溫度準確,輥筒內部的流道設計不合理,照樣會出現兩邊冷、中間熱的情況。因此,考察設備時不僅要問“能不能恒溫”,更要問“輥面溫度差能控制在多少”。
整機剛性:長期精度穩定性的真正考驗
壓延機的機架和輥筒軸承是決定長期精度穩定性的關鍵部件。輥筒在運轉時承受巨大的分離力,設備剛性不足,機架就會產生彈性變形,反映在制品上就是頻繁出現的厚度跳差。行業內有個簡易判斷方法:設備空運轉時測一次輥面跳動值,加負載后再測一次,兩次數據差異越小,說明整機剛性越好。
此外,輥距調節機構的形式也值得關注。常見的調節方式有手動蝸輪蝸桿、液壓調距和電動推桿調距三種。液壓調距反應快、精度高,適合頻繁調整輥距的工藝;而手動調距雖然成本低,但在連續生產時很難保證每一次調整的一致性。選擇壓延機生產廠家時,要結合自己車間的實際工況,確認調距系統的重復定位精度是否滿足要求。
那些容易被忽略的隱藏參數
除了上述三個核心維度,還有兩個參數在實際選型中經常被低估:
一是最小生產能力。很多設備標稱產能很高,但若你的訂單以小批量、多品種為主,設備經常處于低負荷運轉狀態,能耗和廢品率反而更高。壓延機的能耗曲線通常在額定負載附近最平緩,長期低負荷運轉未必省錢。
二是輥筒軸承的結構形式。對于壓延含大量填料的硬質橡膠配方,普通滑動軸承因散熱不良,容易出現溫升過高、抱軸風險;而采用重型滾動軸承或強制循環油潤滑設計,維護成本和可靠性會顯著不同。這類細節,建議在技術溝通時直接要求設備方提供潤滑原理圖和軸承選型計算書。
回到開頭提到的厚度超差問題——當壓延機廠家把輥筒中高量的設計依據、輥面溫度均勻性的實測數據、機架剛性的有限元分析報告都擺到您面前時,您的選型就從“看參數表”變成了“看支撐參數的方法論和工藝理解”。如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
