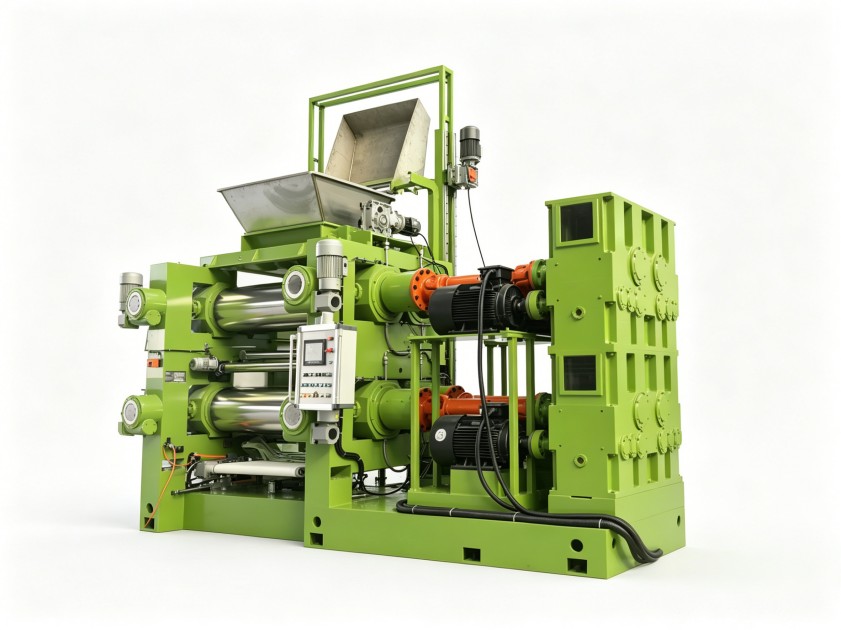
堆疊式煉膠機用于輪胎生產,堆膠量與輥筒速比要先找平衡
堆疊式煉膠機用于輪胎生產,局部過熱先從堆膠回旋狀態排查
輪胎膠料在堆疊式煉膠機上出片時出現局部過熱、門尼波動或胎面氣孔,問題往往不在配方,而是堆膠狀態與設備參數失配。常見做法是分散不好就加大堆膠量,但堆膠越高停留越久、生熱越集中,焦燒風險反而上升。下文從堆膠量、輥筒速比和溫控精度三個維度梳理異常成因與調整順序。
堆膠量不是越大越好,先看堆膠是否在“呼吸”
堆疊式煉膠機用于輪胎生產時,輥縫上方應保持一個持續回旋的“活堆膠”,不斷將低溫表面膠料卷入輥縫完成分散。堆膠量過大時,中部翻滾變慢,表面發燙而內部仍高粘,出片后常伴隨“魚眼”或局部塑化不勻。判斷方法:正常狀態下堆膠每隔幾秒應有一次明顯翻滾;若間隔過長,可先減少進料量,待堆膠恢復回旋后再逐步加回。
輥筒速比與輥距:剪切和停留時間的搭配
常見誤區是只調輥距不調速比。輥距決定膠料通過的厚度,速比決定膠料被搓動的次數。輪胎膠料含天然膠、炭黑及多種小料,剪切不足時團塊難打開,剪切過強時摩擦熱快速推高溫度。觀察膠片離開輥筒后的表面:發亮發粘說明剪切偏強,粗糙有裂紋則剪切不足。每次調整幅度不宜過大,待堆膠穩定后再評估。
溫控精度比峰值溫度更直接影響門尼穩定
多數輪胎廠對輥溫設了上限,但真正影響質量的是波動幅度。堆疊式煉膠機用于輪胎生產連續運轉時,輥筒冷卻水道設計與溫控閥響應速度,決定了堆膠底部和表面的溫差;溫差越大,門尼波動越明顯,后續壓延、擠出尺寸穩定性越難保證。排查時可記錄連續三車料的輥溫曲線;溫度反復波動時,先查冷卻水流量與疏水閥狀態,再調工藝參數。
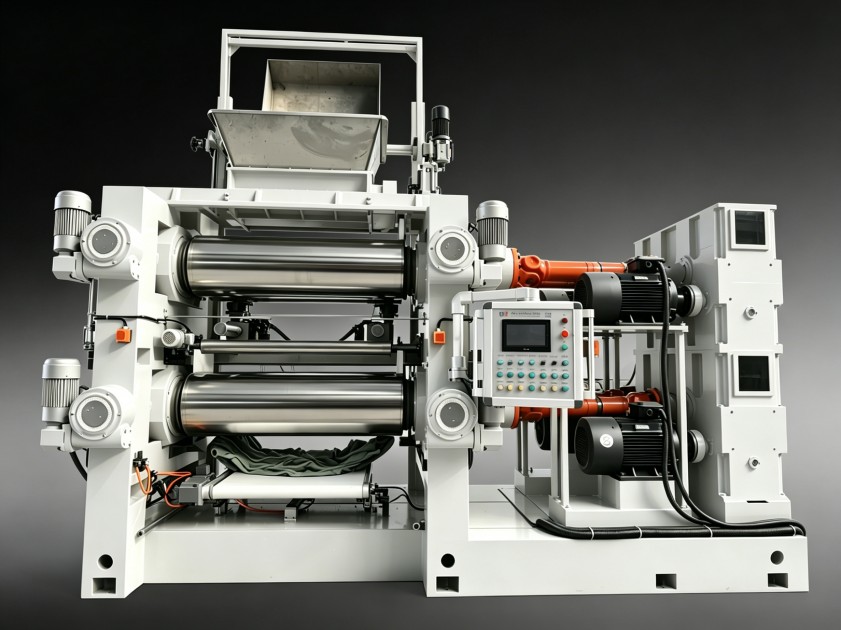
設備配置決定了工藝可調空間,而非相反
同一配方在不同車間表現不同,差異多來自設備硬件。就堆疊式煉膠機用于輪胎生產而言,輥筒內部流道、軸承溫升控制和自動化監測精度,決定了操作員敢不敢用更大的堆膠量換效率;硬件跟不上,只能降速減產規避超溫。利拿實業擁有15年以上橡塑設備研發經驗,可依據輪胎企業的膠料特性和工況,在堆疊式煉膠機溫控與速比配置上提供全流程非標定制化方案。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。