

色母粒打樣總出瑕疵?擠出機(jī)溫度控制配置得先跟上
色差和分散不良,問題未必出在色粉上
做色母粒的同行都有體會:同一批色粉,換個時段生產(chǎn),打樣出來顏色就偏了;或者切粒后剖開一看,里面還有沒打開的粉團(tuán)。多數(shù)人第一反應(yīng)是換色粉、調(diào)配方,但有時候根源在擠出機(jī)上——溫度控制不穩(wěn),或者物料在機(jī)筒里停留時間不夠,都會讓顏料無法充分分散。
不少廠家選設(shè)備時只盯著螺桿直徑和電機(jī)功率,對加熱冷卻方式和螺紋組合不太在意,直到連續(xù)出廢料才開始算這筆賬。這篇文章就從色母粒常見的生產(chǎn)瑕疵出發(fā),聊聊擠出機(jī)價格差異背后,哪些配置是值得投入的。
溫控精度直接影響批次穩(wěn)定性,也拉開設(shè)備差價
色母粒對溫度很敏感。載體蠟熔點(diǎn)低,顏料耐溫又有限,機(jī)筒溫度哪怕偏差個幾度,熔體粘度就不一樣,剪切效果跟著變,顏色就飄了。
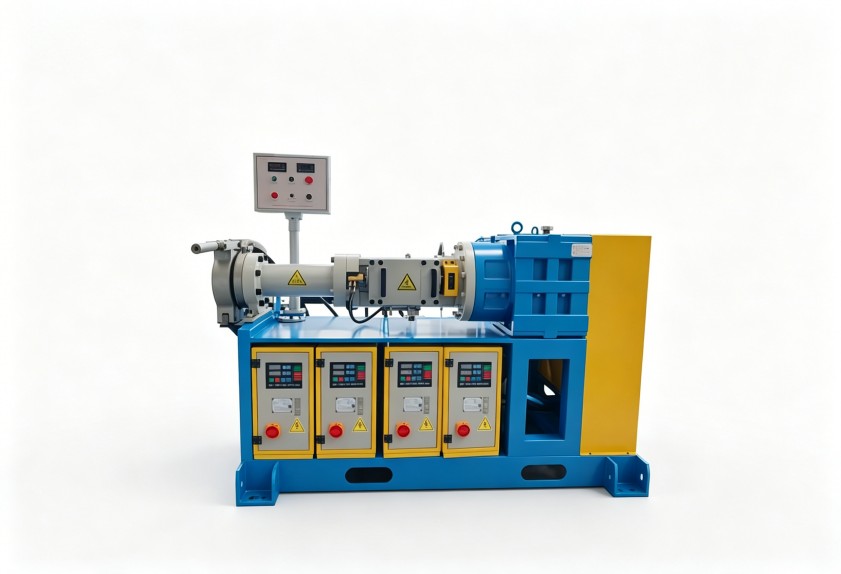
這里要區(qū)分兩個概念:一個是加熱功率夠不夠,另一個是溫度控制準(zhǔn)不準(zhǔn)。便宜的設(shè)備往往只在加熱圈上做文章,升溫很快,但降溫靠自然冷卻,溫度沖過頭了只能等它慢慢掉下來。這種“過沖—回落”的波動,在需要頻繁調(diào)整工藝的色母粒車間里很影響生產(chǎn)安排。
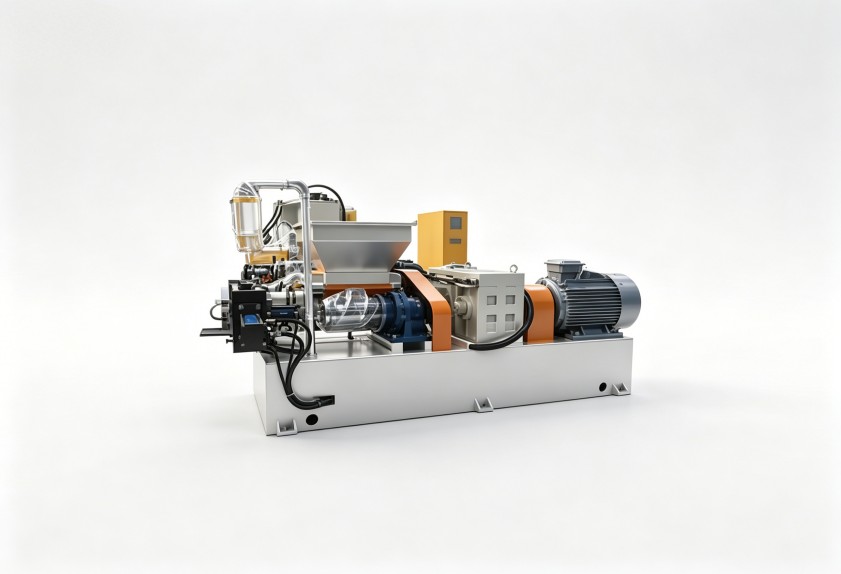
而中高端設(shè)備會用PID溫控加分段冷卻結(jié)構(gòu),讓機(jī)筒溫度穩(wěn)定在設(shè)定值附近。這個配置差別體現(xiàn)在報價單上,就是幾萬甚至十幾萬的差距。判斷方法很簡單:問清楚加熱圈分幾段、每段獨(dú)立控溫還是串聯(lián)、有沒有強(qiáng)制冷卻裝置。
長徑比和螺紋組合:看不見的部分更值得花錢
除了溫度,物料在機(jī)筒里經(jīng)歷多少剪切,取決于螺桿設(shè)計(jì)。色母粒用的擠出機(jī),長徑比通常在28:1到44:1之間。長徑比大,物料塑化時間更長,分散效果自然更好——但設(shè)備整體長度增加,加工難度和成本也上去了。
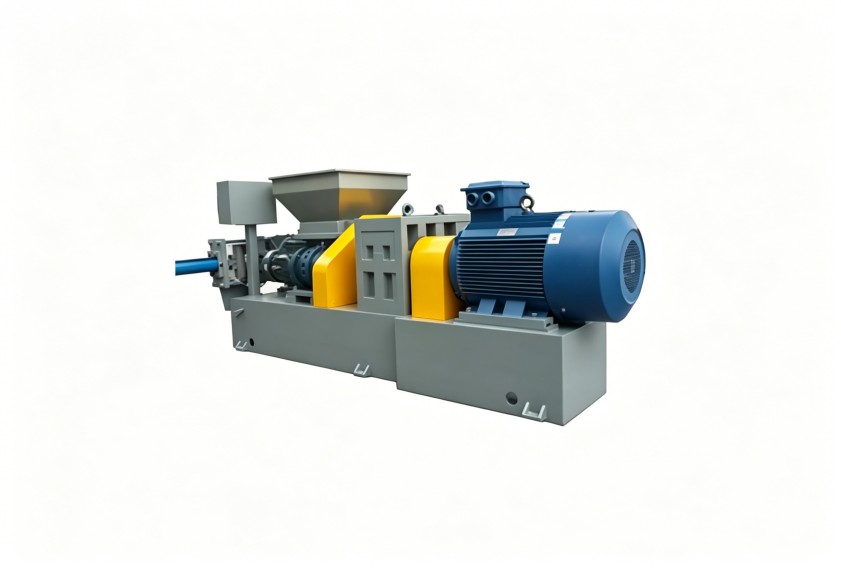
更關(guān)鍵的是螺紋組合。同一根螺桿上,輸送塊、剪切塊、捏合塊的排列順序,決定了顏料在熔體里被“揉開”還是“推著走”。有些客戶為了省成本,用通用型螺紋組合做高顏料含量的色母粒,結(jié)果就是分散不達(dá)標(biāo),反復(fù)調(diào)工藝也沒用。
這些細(xì)節(jié)在選型時看不到實(shí)物效果,只能靠設(shè)備供應(yīng)商的工藝經(jīng)驗(yàn)來判斷。如果對方能根據(jù)您的色粉種類、載體體系和顏料添加量來推薦螺紋排布方式,說明對應(yīng)用場景有積累,報價高一些也合理。
按產(chǎn)量和實(shí)驗(yàn)需求選配置,不必盲目追高
當(dāng)然,不是所有色母粒產(chǎn)線都需要頂配。如果您主要做通用黑色母,顏料添加量不高,對顏色要求也沒那么苛刻,中等配置的擠出機(jī)完全可以勝任。如果是做高濃度白色母或功能母粒,對分散性和批次穩(wěn)定性要求高,那溫控精度和螺桿設(shè)計(jì)就不能省。
建議把采購預(yù)算分成兩部分看:基礎(chǔ)配置保證能順利生產(chǎn),加分配置決定成品合格率。與其把所有錢花在產(chǎn)量上,不如把一部分預(yù)算傾斜給溫度控制和螺桿設(shè)計(jì)——它們對色母粒品質(zhì)的影響,比單純加大電機(jī)功率更明顯。
利拿實(shí)業(yè)可根據(jù)您的實(shí)際需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
