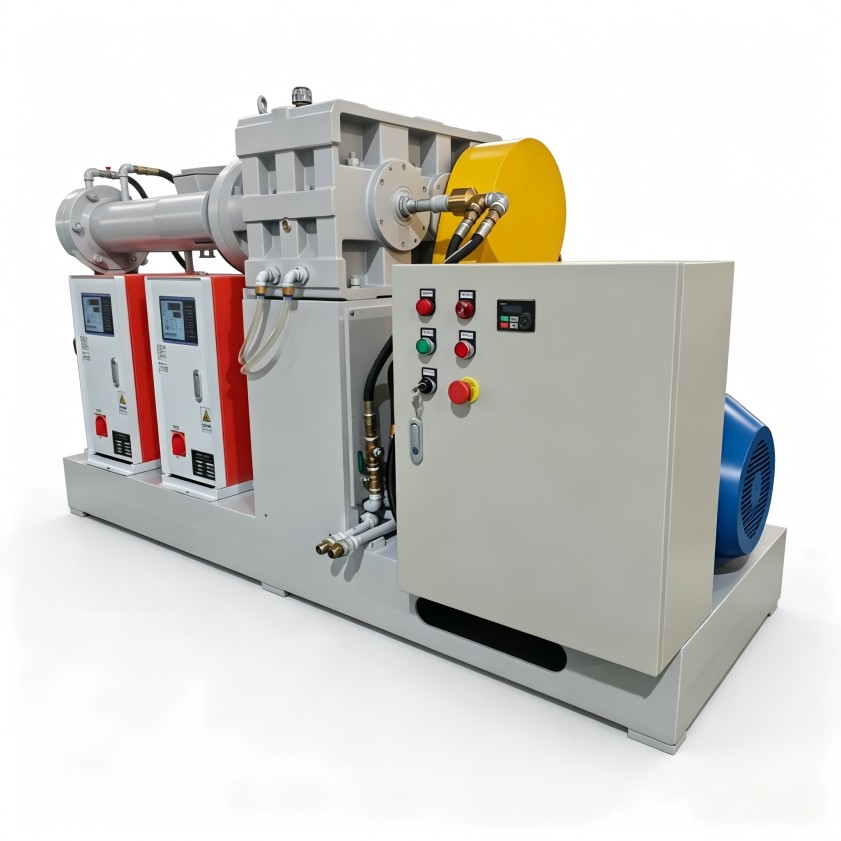
電纜料擠出溫度波動大?自動化改造前先排查這幾項工藝參數
冷喂料擠出機自動化改造:先解決溫度波動,再談產量提升
電線電纜料擠出過程中,溫度忽高忽低、濾網頻繁堵塞、偶發焦燒顆粒,是許多廠家反復頭痛的問題。更麻煩的是,有些產線明明已經做了自動化改造,換上了新的控制系統,問題卻沒有根治。原因往往不在設備本身,而在改造時忽略了工藝參數——只把電氣動作自動化了,溫控邏輯、喂料匹配、壓力響應仍然按老經驗在跑。要解決這些問題,可以從溫控精度、喂料穩定性、過濾壓力三個維度入手,重新梳理冷喂料擠出機自動化改造的方向,減少試錯成本。
為什么控制系統升級了,溫度還是不穩定?
冷喂料擠出機自動化改造只動電氣不動工藝,溫度波動很難消除。常見的做法是更換觸摸屏和PLC,但測溫點位置沒有重新布置,加熱冷卻的響應邏輯也沒有根據電纜料配方調整。冷喂料擠出機的喂料段和塑化段各自有最佳溫度范圍,如果喂料速度波動大,物料在機筒內的停留時間就會變化,溫度自然跟著起伏。自動化改造不是把按鈕變成屏幕,而是讓系統能根據溫度反饋自動調整螺桿轉速和加熱功率。

改造前,先理清這三項工藝參數
- 溫控精度:電纜料粘度對溫度敏感,溫度波動會直接導致擠出壓力波動,進而影響絕緣層厚度均勻性。測溫點是否貼近膠料實際溫度,冷卻水閥響應是否迅速,比單純換一個高精度溫控表更重要。
- 喂料穩定性:冷喂料機喂入的膠條軟硬、粗細總會有差異,自動化系統要能根據喂料電流或壓力變化自動調整轉速,而不是讓操作工反復手動干預。喂料穩定了,塑化段的溫度曲線才不會頻繁偏移。
- 過濾壓力:電纜料對雜質要求嚴格,濾網堵塞后壓力升高,若不能及時切換或清理,雜質會混入熔體,造成絕緣擊穿風險。改造時應讓系統具備壓力變化趨勢記錄,提前預警換網。
工藝參數理順后,生產會有哪些改善?
當冷喂料擠出機自動化改造真正落在工藝參數上,改善會體現在幾個環節:溫度波動收窄,焦燒和顆粒料出現的概率下降;濾網更換從被動停機轉為提前預警,連續運行時間延長;操作工的精力從反復盯表調參數中釋放出來,可以更專注于產品質量抽檢。這些變化需要一段調試期,但改造方向對了,效果會逐步穩定下來。
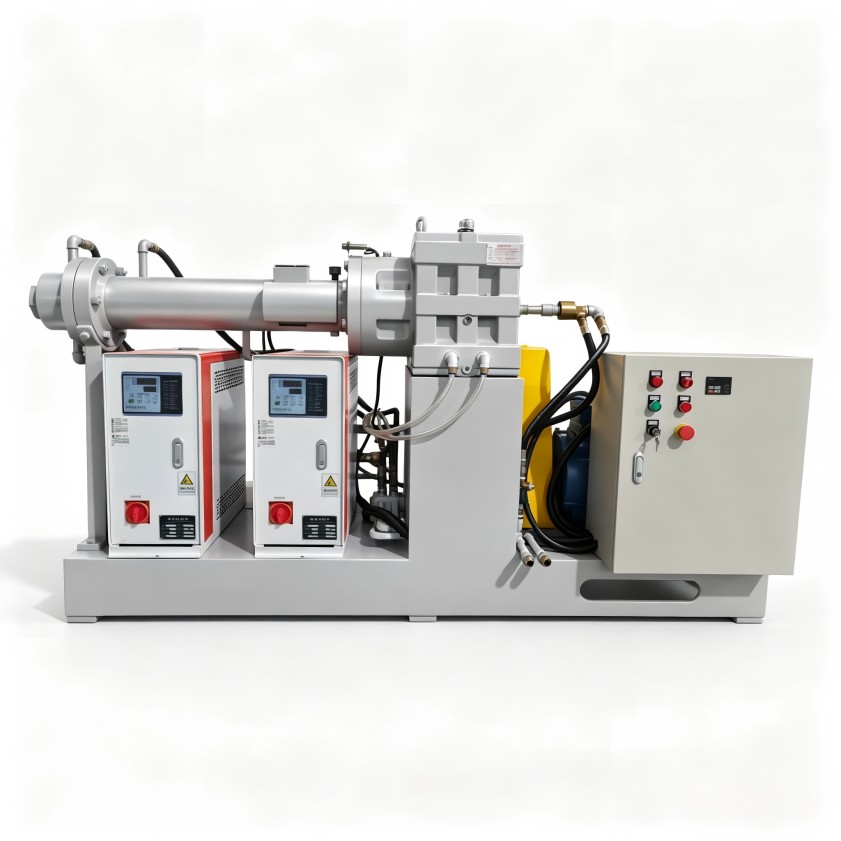
怎么判斷改造方案靠不靠譜?
看方案時不要只看設備品牌和改造報價,先問三個問題:是否對電纜料配方做過工藝評估?是否會在現場先測量現有設備的溫度分布和喂料特性?改造后是否有技術人員跟產調試?這三個問題能快速篩掉不靠譜的方案。在冷喂料擠出機自動化改造中,有經驗的設備廠家會先結合膠料特性和現有設備狀態,給出分步實施建議,而不是急于推薦硬件。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。